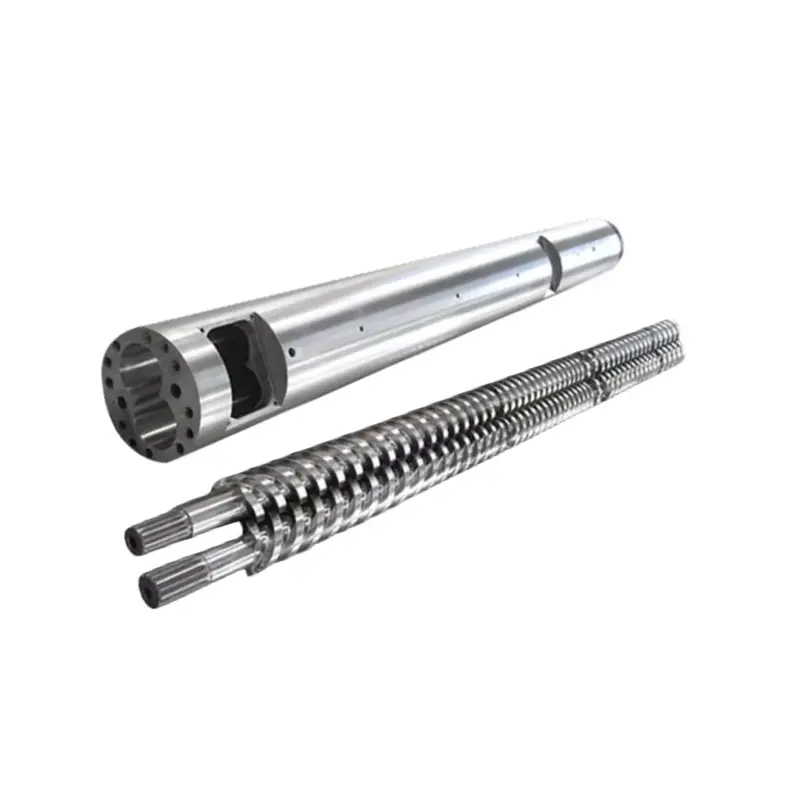
En WPC-form kan ikke vælges fra et produktfoto og udvendige mål. Værktøjet skal matche træ-plastformlen, profilsektionen, output, ekstruderudledning, kalibreringsmetode, kølelinje og ydeevnetestene, der anvendes til den færdige plade eller profil.


Hurtigt svar
At købe enWPC ekstruderingsform, send det endelige tværsnit med tolerancer, den komplette polymer- og træfyldstofformel, materialefremstillingsmetode, måloutput og linjehastighed, ekstrudergrænseflade, nedstrøms kølelayout og en acceptplan for færdigt produkt. Markér synlige overflader, kritiske vægge, indvendige ribber, hulrum, radier og eventuelt prægnings- eller slibetillæg på tegningen.
Accepter ikke værktøjet fra en tør dimensionsrapport alene. Kør den aftalte formel gennem den tilsigtede linje, lad profilen køle af, mål derefter dimensioner, væg- og ribbetykkelse, rethed, snoning, overfladetilstand og masse pr. længde. Produktets ydeevnetest forbliver producentens ansvar.
Køb et formningssystem, ikke en isoleret stålblok
Ekstruderingsformen skaber den varme profil, når WPC-smelten forlader ekstruderen. Den profil er stadig blød og i stand til at ændre form. Kalibratorer, kølesektioner, støtte, træk- og skæreudstyr holder og stabiliserer det. En matrice, der ser korrekt ud på en bænk, kan producere en ustabil profil, hvis de nedstrøms dele ikke matcher den.
Nanhaiyas WPC-formserie bruger stållegemer med hærdede og polerede overflader. Formene er CNC-bearbejdede og varmebehandlede, og valgfri kølekanaler er tilgængelige. Produktomfanget omfatter plader, brædder og profiler, herunder dæk, hegn, paneler og udendørsmøbelkomponenter fremstillet af PE eller PP med træspartel.
| Køb vare | Dens job | Hvad skal fremgå af citatet |
|---|---|---|
| Adapter og indløb | Forbinder ekstruderens udledning til profilens strømningsvej | Flange, boltmønster, register, tætning, smelteindløb, centerhøjde, varmelegeme og sensordetaljer |
| Ekstrusionsmatrice | Fordeler smelte og danner den varme profilsektion | Karrosseri- og indsatstegninger, materiale, behandling, varmezoner, flow-overfladefinish og justeringspunkter |
| Kalibrator eller dimensioneringsværktøj | Understøtter kritiske overflader og dimensioner under tidlig afkøling | Antal sektioner, kontaktflader, vakuum- eller vandtilslutninger, justering og montering |
| Køleværktøj | Fjerner varme, mens profilen understøttes | Kølekanaler, vandbehov, tank- eller pladelayout og tilslutningsstørrelser |
| Skift dele | Tillader planlagte produktvarianter eller erstatter rutinemæssige sliddele | Tegningsnumre, kompatibilitetsmatrix, reservemængde og ændringsprocedure |
| Håndtering og support | Placerer værktøjet og beskytter ekstruderforbindelsen | Delvægte, løftepunkter, stativ, skinner, centerlinjejustering og opbevaringsarmaturer |
| Dokumentation | Styrer fremstilling, installation, drift og fremtidig udskiftning | Godkendte tegninger, stykliste, inspektionsoptegnelser, manual og reservedelsliste |
Vores fabriksvisning:sætningen "et sæt WPC-form" er for vag til prissammenligning. Én leverandør må kun citere det opvarmede matricelegeme. En anden kan omfatte adapteren, flere kalibratorer, køleplader, understøtninger, reservevarmere og idriftsættelsesvejledning. Vi beder køber om at sammenligne en vareomfang, før totalen sammenlignes.



Den endelige profiltegning er udgangspunktet
Et katalogbillede viser produktfamilien, men det skjuler de oplysninger, der styrer værktøjet. Vi har brug for et snitbillede med dimensioner og tolerancer. Tegningen skal også identificere de overflader, der passer sammen med clips, fastgørelseselementer, rammer eller andre profiler, fordi disse funktioner ofte fortjener strammere kontrol end et dekorativt ansigt.
For en hul profil, giv hver væg og banedimension. Efterlad ikke de indre hulrum som et kunstnerisk mønster. Deres geometri påvirker materialefordeling, afkøling, stivhed, profilvægt og hvordan sektionen opfører sig under træk.
- Samlet bredde, højde og profilorientering
- Vægtykkelse på hver udvendig side
- Indvendig banetykkelse og position
- Kavitets størrelse, mængde og geometri
- Hjørne og indvendige radier
- Riller, fer, clips og fastgørelseszoner
- Kritiske tolerancer og inspektionsdata
- Tilladt bue, vrid og rethed
- Målmasse pr. længdeenhed
- Grænser for synlige flader og overfladedefekter
- Prægning, slibning eller børstning
- Skærelængde og nedstrøms skæremetode
- Solid, hul, hætte eller co-ekstruderet konstruktion
- Godkendt masterprøve og revisionsdato
Bearbejd ikke matriceåbningen som en kopi af den kolde færdige profil.Den varme WPC-sektion kan ændres gennem svulmning, nedtrækning, kalibrering og afkøling. Værktøjskompensation skal udvikles omkring den faktiske formel, output og downstream-system.
Vores fabriksvisning:en ren 3D-gengivelse er nyttig til salg, men det er et dårligt fremstillingsdokument. Vi spørger hvilke overflader der samles med en anden del, hvilken væg styrer styrken, hvilket ansigt kunden ser og hvor planten kan acceptere variation. Det prioriterede kort er mere nyttigt end at sætte den samme stramme tolerance på hver linje.


WPC er en familie af formler, ikke ét råmateriale
En værktøjsproducent har brug for mere end bogstaverne WPC. Polymeren kan være PE, PP eller PVC. Trækomponenten kan variere i art, partikelform, størrelsesfordeling og fugttilstand. Formler kan også indeholde mineralsk fyldstof, smøremiddel, koblingsmiddel, pigment, stabilisator, skummiddel eller genbrugsmateriale.
Nanhaiyas WPC-formside identificerer PE og PP med træfyldstof som målmaterialer. Dets produkt- og anvendelsesområde dækker også PVC-skumplader og specialiseret PE-træ-plastbehandling. Angiv den nøjagtige produktionsformel, så formen er designet til det materiale, der kommer ind i den.
| Formel input | Hvorfor værktøjsleverandøren har brug for det | Hvad skal sendes |
|---|---|---|
| Matrix polymer | Ændrer smelteadfærd, temperaturvindue, nedtrækning og kølerespons | Præcis harpikskvalitet, leverandørdatablad og procent |
| Træ komponent | Påvirker fodringsadfærd, strømningsmodstand, fugtbelastning og overfladeudseende | Træsort, mel eller fiber, partikelområde, rumvægt, fugttilstand og procentdel |
| Mineralsk fyldstof | Ændrer viskositet, vægt, slid og overflade | Materialenavn, partikeldata, behandling og procent |
| Smøremiddel og proceshjælp | Påvirker frigivelse, tryk, overflade- og nedstrømsbehandling | Produktnavn, tilsætningshastighed og blandingssekvens |
| Koblingsmiddel og stabilisator | Ændrer sammensætningen og slutproduktets ydeevne | Karakter og procent, plus eventuelle behandlingsrestriktioner |
| Pigment eller hættelag | Påvirker synlig overflade, termisk respons og co-ekstruderingslayout | Farvesystem, lagtykkelsesmål, co-ekstruderposition og flowforhold |
| Genbrugsindhold | Kan tilføje viskositet, forurening og fugtvariation | Kilde, forberedelse, maksimal procentdel og partivariation |
| Skumsystem | Ændrer tæthedsudvikling, tryk og dimensionsgendannelse | Komplet formulering, måltæthed og behandlingsvindue |
U.S. Department of Agriculture's Forest Products Laboratory forklarer, at WPC-fugt kan fjernes før forarbejdning, under et separat blandingstrin eller i en in-line ekstruderingsproces. Dets tekniske kapitel bemærker også, at WPC-producenter bruger forskellige udstyrsruter, herunder prækompounderede pellets gennem en enkelt skrue, et-trins dobbeltskrueblanding og profilering og tandemsystemer. Formen skal tilpasses til den rute, der forsyner dens smelte.
Referenceformelregel:angiv én godkendt formel og fremstillingsmetode i værktøjsaftalen. Fremtidige ændringer er mulige, men holdet har brug for en baseline, når tryk, overflade, dimensioner eller output ændres.
Moisture fortjener sin egen linje i RFQ. Bobler, nålehuller og en ustabil overflade ved formen kan begynde ved opbevaring, tørring, blanding, fodring eller udluftning. En poleret strømningsoverflade kan ikke fjerne vand, der er tilbage i forbindelsen.
Tilpas formen til den måde, WPC-smelten fremstilles på
En forsammensat WPC-pellet, der løber gennem en enkeltskrue profiler, når formen anderledes end en tør blanding, der blandes og formes i én dobbeltskrue proces. Udgangen kan have forskellig trykstabilitet, temperaturfordeling og følsomhed over for skærmbegrænsning. Bed formleverandøren om at gennemgå ekstruderen og adapteren, ikke kun profilen.
| Produktionsrute | Typisk indkøbsfokus | Nødvendig information ved støbeformens indløb |
|---|---|---|
| Forsammensatte pellets og enkeltskrue profilering | Konstant transport, smeltning, trykdannelse og profildannelse | Pelletkvalitet, fugt, skruediameter, output, smeltetemperatur, trykområde og filtrering |
| Et-trins dobbeltskrueblanding og profilering | Fodring, blanding, fjernelse af fugt og formning i én sammenhængende rute | Komplet formel, foderplan, udluftning, skruekonfiguration, afgangstryk, temperatur og hastighedsvariation |
| Tandem ekstrudering | Adskil blandings- eller tørringsopgaver fra sluttryk og profileringsopgaver | Overførselsmetode, anden ekstruderdata, smeltetilstand, kontrollogik og forstyrret håndtering |
| Co-ekstruderet hætte eller funktionslag | Stabil lagfordeling og vedhæftning omkring profilen | Kerne- og hætteformler, flowforhold, indløbsorientering, individuelle tryk og accept af lagtykkelse |
Nanhaiya forsyningerenkelte skruer, parallelle dobbeltskruer, koniske dobbeltskruede tønderogplastekstrudermaskiner. Vælg plastificeringssektionen efter procesjobbet. Design derefter formen omkring den smeltetilstand, som sektionen kan opretholde.
For slibende træ- og mineralfyldte formler, gennemgå skrue- og cylinderslidpakken, før du øger begrænsningen af skimmelsvamp. Nanhaiyas eksisterende guide,Screw Barrel til WPC-ekstrudering: Sådan stopper du træ-plastikslid, dækker udluftning, temperatur og overfladevalg uden at duplikere beslutningerne om profilværktøj i denne artikel.
Vores fabriksvisning:når en ny form øger trykket, får matricen ofte skylden med det samme. Nogle gange er begrænsningen forkert. Nogle gange kan skruen ikke levere en ensartet, fuldt forberedt smelte til den ønskede hastighed. Vi sammenligner tryk før og efter ændringer, kontrollerer skærmen og materialets tilstand og bekræfter den sande nettoudgang, før vi skærer strømningsvejen igen.

Profilflow skal ankomme sammen ved matriceudgangen
En WPC-profil kan indeholde tykke ydervægge, tynde indvendige baner, dybe riller og små hjørner i én sektion. Hver vej modstår flow forskelligt. Hvis smelten når et område for hurtigt og et andet for langsomt, kan profilen trække, vride, rive eller vise ujævn tæthed og overflade.
Værktøjsdesignet bruger overgangsform og lokal strømningsmodstand til at balancere sektionen. Målet er ikke identisk hastighed på hvert indre punkt. Målet er en stabil profil ved udgangen, som kalibratoren kan understøtte uden overdreven korrektion.
Ydervægge
Synlige flader har brug for stabil forsyning og en passende overflade ved matricelæben. Tykke sektioner fører også mere varme ind i kalibratoren og kan afkøle langsommere end tynde elementer.
Interne baner
Tynde ribben er sårbare over for ufuldstændig fyldning eller rivning. Deres tilførselsveje, kryds og nedstrømsunderstøtning skal være synlige i værktøjs- og accepttegningerne.
Riller og hjørner
Små funktioner kan forstærke lokale flow- og finishproblemer. Marker de funktionelle kanter, så værktøjskorrektion beskytter pasformen i stedet for at forbedre en ikke-kritisk overflade.



Vores fabriksvisning:en skimmelskorrektion bør have en afmålt årsag. Vi markerer, hvor profilen er tung, tynd, hurtig, langsom eller forvrænget, og ændrer derefter det ansvarlige flowområde i kontrollerede trin. At slibe en læbe, fordi profilen "ser forkert ud", kan bytte en defekt ud med en anden og fjerne den nødvendige rekord for det næste sæt.
Kalibrering og afkøling bestemmer kuldeprofilen
Ekstrusionsmatricen danner en varm sektion. Kalibratoren etablerer og understøtter kritiske overflader, mens varme forlader materialet. Afkølingen fortsætter gennem plader, tanke eller sprøjtesektioner, og aftrækket flytter profilen under kontrolleret spænding. Disse komponenter skal dele en centerlinje og hastighedsreference.
Nanhaiya tilbyder valgfri kølekanaler i sine WPC-forme. Angiv formålet med hvert kredsløb, indløbs- og udløbsstørrelse, krav til vandkvalitet, driftstemperatur og tilgængeligt flow. Anlægget bør også planlægge adgang til rensning af kanaler, der kan samle kalk eller affald.
| Nedstrøms input | Effekt på profilen | Køberdata at give |
|---|---|---|
| Kalibrator kontakt og support | Holder udvalgte udvendige flader, riller, kanter eller hulrum, når sektionen afkøles | Kalibratortegning, længde, antal trin, vakuummetode og justeringsområde |
| Kølevandstilstand | Ændrer varmefjernelseshastighed og dimensionsstabilisering | Fremløbstemperaturområde, flow, tryk, vandkvalitet og recirkulationssystem |
| Afstand fra matrice til kalibrator | Ændrer ikke-understøttet hot-profiladfærd før dimensionering | Linjelayout, justeringsområde og opstartsadgang |
| Aftrækstype og justering | Indstiller linjehastighed og kan trække profilen ujævnt | Bælte- eller sporlayout, hastighedsområde, kontaktlængde og centerhøjde |
| Skæring og stabling | Kan afsløre eller skabe bevægelse efter primær afkøling | Skærelængde, sav- eller fræsertype, støttebord og stablingsmetode |
Lov ikke kolde dimensioner ved matriceudgangen.Aftal, hvor og hvornår hver dimension skal måles efter afkøling. Brug den samme konditionerings- og målemetode til godkendelsesprøver og produktionskontrol.
USDA Forest Products Laboratorys profilekstruderingsforskning beskriver en proces, hvor det smeltede WPC blev formet gennem en matrice, efterfulgt af en dimensioneringsmatrice, vandspraytank og aftrækker. Denne sekvens er en nyttig påmindelse: formningsresultatet hører til hele linjen, selv når formen er købt som én vare.
Angiv formkonstruktion, behandling og inspektion
Nanhaiya fremstiller sine WPC-forme af stål og beskriver højstyrkelegeret stål med hærdede og polerede overflader til arbejdsområderne. Hver form er CNC-bearbejdet, varmebehandlet og poleret. Den endelige aftale bør gøre disse generelle produktattributter til krav på komponentniveau.
- Materialekvalitet for hver hovedkomponent
- Omfang til varmebehandling og hærdning
- Færdig hårdhedskrav og testplacering
- Krav til flow-overflade finish
- Kritiske dimensioner og tolerancer
- Register, dyvler og montagereferencer
- Varmelegememængde, effekt, spænding og stik
- Termoelementtype, placering og kabeldetaljer
- Tryk- og smeltetemperaturporte
- Kølekanaltegning og tryktest
- Befæstelsesmateriale, kvalitet og reservemængde
- Udskiftelig indsats og sliddel definition
- Rustbeskyttelse, pakning og opbevaringsmetode
- Materiale-, behandlings- og dimensionsoptegnelser
Anmod ikke om den hårdest mulige overflade overalt. Matricelegemet, indsatser, fastgørelseselementer, adapter og støtte har forskellige opgaver. Specifikationen skal kombinere overfladetilstand, underlagsstyrke, reparationsmetode og korrosionseksponering med det forventede træ- og mineralindhold.


Leverandørkvalifikation kan omfatte Nanhaiya'sproduktionsudstyr, certifikatoplysningeroginstallations- og vedligeholdelsesstøtte. Indsæt nødvendige dokumenter og support i indkøbsordren i stedet for at stole på en generel katalogerklæring.
Brug defektmønsteret til at finde den ansvarlige zone
WPC-profildefekter kan begynde i råmaterialet, blanderen, føderen, skruen og tønden, formen, kalibratoren, kølesektionen eller aftrækket. Placeringen af en defekt på tværsnittet og dens ændring over tid giver nyttige fingerpeg. Registrer dem, før du ændrer temperatur, hastighed og værktøj sammen.
| Observeret defekt | Skimmelsvamp kontrol | Andre linjetjek | Indkøbslektion |
|---|---|---|---|
| Profil snoer i én gentagelig retning | Flowbalance, vægkompensation, matricejustering og udledningstilstand | Kalibratorposition, kølebalance og aftræksjustering | Drej en afmålt acceptvare efter fuld afkøling |
| Den ene væg eller ribben er tynd | Lokal begrænsning, indsatsposition, aflejring, slid eller beskadiget flowoverflade | Formelkonsistens, fugt, skærmtilstand og outputstabilitet | Marker hver kritisk væg og ribbe på tegningen |
| Interne webpauser | Web-feed-sti, junction-design og exit-support | Fugt, forurening, smelteforberedelse, hastighed og ikke-understøttet afstand | Inkluder en inspektion af tværsnitssnit i kørselstesten |
| Ru eller revet overflade | Die-lip finish, aflejring, temperatur og lokalt flow | Formel, smøremiddelbalance, fugt, dispersion og linjehastighed | Godkend en fysisk overfladeprøve under en navngivet formel |
| Bobler eller nålehuller | Hold-up-zoner og lokal overophedning | Træfugt, tørring, fodring, udluftning og fjernelse af flygtige stoffer | Registrer fugtforberedelse og udluftningsydelse i testplanen |
| Brune eller sorte mærker | Døde zoner, aflejringer, for høj lokal temperatur og rengøringsskader | Tøndeaflejringer, termisk historie, nedlukningspraksis og forurenet foder | Bed om en dokumenteret opstarts-, nedluknings- og rengøringsprocedure |
| Dimensioner afviger under en løbetur | Termisk bevægelse, løs justering, slid og kølekanals tilstand | Output, temperatur, tryk, vakuum, vand og hastighed | Brug tidsbestemt prøvetagning gennem en stabil kørsel, ikke én tidlig prøve |
| Højt tryk og lavt output | Begrænset flow, blokeret vej, uegnet overgang eller lav matricetemperatur | Skærmblokering, slidt skrue, fremføringsbegrænsning og materialeviskositet | Definer trykplacering og et brugbart driftsvindue |
Praktisk diagnostisk metode:marker top, bund, venstre og højre på ekstrudatet og den endelige profil. Optag den samme orientering gennem kalibratoren. Hvis defekten roterer eller ændrer sig efter en ledningskomponent, har undersøgelsen et bedre udgangspunkt end en generel anvisning om justering af støbeformen.
Vores fabriksvisning:vi er forsigtige, når en defekt kun beskrives som "overfladen er dårlig." Vi spørger, hvor det vises, om det er kontinuerligt, hvornår det begynder efter opstart, hvilket formelparti der kører, og hvad der sker med tryk. Et tæt foto med orientering og en bibeholdt sektion sparer ofte mere tid end en lang besked.

WPC ekstruderingsform RFQ checkliste
En komplet RFQ gør tilbud sammenlignelige og giver ingeniørteamet en klar referencebetingelse. Brug ét revisionsnummer på tværs af produkttegningen, formlen, linjelayoutet og acceptdokumentet.
- Identificer det færdige produkt.Angiv dæk, hegn, dørkarm, loft, panel, trim eller en anden profil. Forklar anvendelsen og hvilke overflader der er synlige eller funktionelle.
- Fastgør det kontrollerede tværsnit.Inkluder dimensioner, vægge, ribber, hulrum, radier, datum, tolerancer, rethed, snoning og målmasse pr. længde.
- Angiv den komplette formel.Angiv polymerkvalitet, trætype og indhold, mineralsk fyldstof, smøremiddel, koblingsmiddel, stabilisator, pigment, genbrugsindhold og ethvert skum- eller hættelagssystem.
- Beskriv materialeforberedelse.Giv oplysninger om tørring, blanding, blanding, pelletisering, opbevaring, bulkdensitet og fugtkontrol.
- Definer ekstruderingsruten.Angiv enkelt skrue, parallel tvilling, konisk tvilling eller tandem; skrue diameter; produktion; linjehastighed; filtrering; normalt tryk; og temperaturvindue.
- Styr den mekaniske grænseflade.Fastgør flangen, registeret, boltcirklen, smelteindløbet, tætningsfladen, centerhøjden, støtten, løftningen og rumindsatsen.
- Liste over el- og forsyningsdata.Angiv spænding, frekvens, varmestyring, termoelementtype, kabelstandard, kølevandstemperatur, flow, tryk og kvalitet.
- Vis downstream-layoutet.Inkluder kalibratorsektioner, vakuum- eller vandtilslutninger, køletanke, støtteborde, afhaling, prægeenhed, fræser og tilgængelig justering.
- Definer overfladearbejde.Angiv, om produktet efterlader linjen glat, præget, slebet eller børstet, og hvor meget materiale den sekundære proces fjerner.
- Liste hver leverede komponent.Separat adapter, matricehus, indsatser, kalibratorer, køleplader, varmelegemer, sensorer, tætninger, fastgørelseselementer, stativer, værktøj og reservedele.
- Anmod om den tekniske fil.Inkluder tegninger, stykliste, materiale- og behandlingsjournaler, inspektionsrapport, elliste, kølediagram, manual og reservedelsliste.
- Skriv acceptprøven.Navngiv formlen, profilen, output, hastighed, kørselsvarighed, procesregistreringer, prøveudtagningsfrekvens, dimensionsgrænser, overfladeprøve og test af færdige produkter.
Advarsel om udskiftning:brug ikke en slidt form som den eneste definition af det nye sæt. Kombiner originale tegninger, maskingrænseflademål, en god bevaret profil og årsagen til udskiftningen. Kopiering af slidte flowfunktioner kan reproducere den gamle defekt.
For en PVC- eller WPC-pladelinje, gennemgåPVC-plade konisk dobbeltskruet cylindermed værktøjspakken. For opgaver med høj output eller sammensætning, sammenlignsamroterende parallel dobbeltskruet cylinderog det bredereparallelt dobbeltskrueområde. Disse links understøtter valg af udstyr; det endelige valg afhænger stadig af formlen og procesruten.
Accepter formen med en kontrolleret produktionskørsel
Start med komponentinspektion, og bevis derefter formningsresultatet på linjen. Den aftalte WPC-formel har betydning, fordi en anden polymer, træindhold, fugttilstand eller smøremiddelsystem kan ændre tryk, overflade og dimensionsgenvinding.
| Acceptstadiet | Hvad skal verificeres | Optegnelse at beholde |
|---|---|---|
| Dokumentgennemgang | Tegningsrevisioner, komponentliste, materiale og behandlingsomfang, varmeapparater, sensorer, kølekredsløb, reservedele og manualer | Underskrevet dokumentregister |
| Bænkinspektion | Kritiske grænseflader, registre, åbninger, indsatser, tætningsflader, fastgørelseselementer, strømningsflader og monteringsorientering | Dimensionel og visuel rapport knyttet til varenumre |
| Installation | Centerhøjde, flangepasning, støtte, løfteadgang, varmekabler, sensorer, vandtilslutninger og justering til kalibratorer | Installationstjekliste og billeder |
| Opvarmning | Zoneidentifikation, regulatorrespons, sensoraflæsning, strømtræk, lækage og kølekanaltilstand | Zonekort og stabiliserede aflæsninger |
| Produktionskørsel | Godkendt formel, foderforberedelse, output, ledningshastighed, temperaturer, tryk, motorbelastning, afkøling og transportforhold | Tidsbaseret procesblad og beholdt råvareprøve |
| Profileftersyn | Udvendige mål, væg- og ribbesektioner, rethed, vridning, overflade, farve, masse pr. længde og pasform med parringskomponenter | Målinger knyttet til skæreposition og produktionstid |
| Forandring og genopretning | Aftalt justering, normal stop og genstart, eller én størrelse eller farveændring, når det har betydning for den daglige produktion | Operatørafmelding og resterende handlingsliste |
Det færdige produkt kan have brug for test, der rækker langt ud over profildimensioner.ASTM D7031er en guide til evaluering af mekaniske og fysiske egenskaber af WPC-produkter, og den angiver, at brugere skal vælge de test, der passer til applikationen.ASTM D7032-21dækker ydelsesklassificeringer for WPC- og plast-tømmerdækbrædder, trappetrin, afskærmninger og gelændere.
Til naturfiberforstærkede kompositbrædder,ISO 16616:2015giver testmetoder, mensISO 19821:2017adresser span rating. Bekræft den gældende udgave, nationale kode og produktomfang, før du skriver kontrakten. Formen bærer ikke det færdige produkts overensstemmelse.
Vores fabriksvisning:den bedste overdragelse er et stabilt procesvindue og et sæt sporbare prøver. Vi ønsker at vide, hvilken formel der kørte, hvor hurtigt linjen bevægede sig, hvor trykket faldt, hvordan køling blev indstillet, og hvornår hver prøve blev skåret. Et flot bræt placeret på et bord forklarer ikke, om linjen kan gentage det.

Ofte stillede spørgsmål
Hvilke oplysninger kræves for at tilbyde en WPC-ekstruderingsform?
Send den endelige profiltegning med tolerancer, den komplette WPC-formel, materialeforberedelsesmetode, ekstruder- og adapterdetaljer, måloutput og linjehastighed, afkølings- og afføringslayout, overfladekrav, omskiftningsplan, tilgængelige hjælpemidler og en målbar accepttest. En fysisk produktprøve er nyttig, men den bør ikke erstatte den kontrollerede tegning.
Kan én WPC-form køre PE-, PP- og PVC-baserede trækompositter?
Den samme færdige form gør ikke materialerne udskiftelige. PE-, PP- og PVC-baserede WPC-formuleringer kan variere i flow, temperaturvindue, smøring, nedtrækning og kølerespons. Vi gennemgår den nøjagtige formel og behandlingsrute, før vi beslutter, om et værktøjshus og separate skær er praktiske, eller om dedikeret værktøj er mere sikkert.
Inkluderer en WPC-ekstruderingsform kalibratoren?
Det citerede omfang må sige. Ekstrusionsmatricen former hot melt, mens kalibratoren, kølesektionerne og aftrækket holder og stabiliserer profilen, mens den afkøles. Bed om en værktøjsliste, der identificerer matricen, adaptere, kalibratorer, køleplader, tætninger, varmelegemer, sensorer og udskiftning af dele.
Hvorfor vrider eller bøjer WPC-profilen sig efter formen?
Twist eller bue kan komme fra ujævnt matriceflow, ubalancerede væg- eller vævssektioner, ulige køling, kalibratorjustering, ustabilt output, uensartet temperatur eller en forkert justering. Mål retningen og timingen af forvrængningen, før du justerer flere variable. Det komplette form- og kølesystem skal kontrolleres.
Hvilket materiale bruger Nanhaiya til WPC-forme?
Nanhaiyas WPC-formside viser stål og beskriver højstyrkelegeret stål med hærdede og polerede overflader. Hver form er CNC-bearbejdet og varmebehandlet, med valgfri kølekanaler. Det godkendte tilbud skal identificere den nøjagtige kvalitet, behandlingsomfang, flow-overfladefinish og inspektionsoptegnelser for projektet.
Hvordan skal en hul WPC-terrasseprofil specificeres?
Giv det komplette tværsnit med ydre dimensioner, væg- og ribbetykkelser, hulrumsgeometri, radier, kritiske tolerancer, synlige flader, prægnings- eller slibegodtgørelse, målmasse pr. længde og den endelige produktteststandard. Marker hvilke dimensioner der er funktionelle, så værktøjsproducenten ved, hvor justering er vigtigst.
Kan formen garantere WPC-terrassestandarden?
Nej. Formen styrer profildannelsen, men den endelige produktydelse afhænger også af formlen, sammensætningen, fugtkontrol, ekstruderingsbetingelser, køling og produktionskvalitetssystem. Producenten skal teste det færdige dæk til de gældende krav, såsom den valgte ASTM, ISO eller national standard.
Hvordan skal en WPC-ekstruderingsform accepteres?
Undersøg de godkendte tegninger, materialer, behandling, grænseflader, varmelegemer, sensorer, flowoverflader og skift dele først. Kør derefter den aftalte produktionsformel ved en navngivet profil, output og linjehastighed. Registrer procesforhold og mål den afkølede profils dimensioner, væg- og ribbesektioner, rethed, snoning, overflade, masse pr. længde og eventuelle test, der kræves af produktspecifikationen.
Teknisk indhold udarbejdet ud fra Nanhaiyas nuværende WPC-form, skruetønde, udstyr og servicesider. Ekstern teknisk support er begrænset til officielle USDA-, ASTM- og ISO-kilder. Endelige værktøjsdimensioner, materialer, behandling, linjeomfang og acceptkriterier kontrolleres af de godkendte projektdokumenter.