Et rørdysehoved skal passe til mere end en nominel diameter. Det skal matche polymeren, formuleringen, rørstandarden, output, ekstruderforbindelse, kalibreringssystem og den måde, dine operatører ændrer størrelse på. Denne vejledning omdanner disse input til en købsspecifikation for PVC-, PE-, CPVC-, PP- og PPR-rørproduktion.


At købe enrørekstruderingsdysehoved, send leverandøren fem matchede datasæt: materialet og formuleringen; rørstandard, diameter og vægområde; output og linjehastighed; ekstruderflangen og smelte-indløbsgrænsefladen; og nedstrøms kalibrator, vakuum, afkøling og aftræksarrangement. En anmodning, der kun giver "PVC-rør, 110 mm", er ikke klar til konstruktion.
Det vigtigste kontraktpunkt er acceptbetingelsen. Navngiv det faktiske produktionsmateriale, rørstørrelse, stabil udgang, linjehastighed, opvarmning og sensoropsætning, tilladt vægvariation, udvendig diameter, ovalitet, overfladetilstand og påkrævede produkttest. Matricehovedet former den varme smelte, men det kan ikke i sig selv garantere det endelige afkølede rør.
Den første beslutning er ikke matricediameteren
Den første beslutning er produktionskonvolutten. Et hoved kan køre en gruppe af nærliggende størrelser med udskiftelige matricer og dorne. Et meget bredt størrelsesområde kan skabe kompromiser i flow, opholdstid, justering, hovedtryk og skiftearbejde. Det korrekte område afhænger af materialet og hastigheden, ikke kun af hvilke indsatser der fysisk kan passe inde i kroppen.
Vi opdeler hver henvendelse i tre grænser. Produktgrænsen dækker rørmateriale, standard, diameter og væg. Procesgrænsen dækker output, hastighed, temperatur og tryk. Den mekaniske afgrænsning dækker flange, centerlinje, varmelegemer, sensorer, løft og nedstrømsposition.
| Købers input | Hvorfor det ændrer dysehovedet | Bevis at sende |
|---|---|---|
| Polymer og komplet formel | Ændrer viskositet, varmefølsomhed, glidning, slid, korrosionsrisiko, opholdstidsgrænse og rengøringsmetode | Datablad af harpikskvalitet, formuleringsprocenter og prøve |
| Rørstandard og anvendelse | Definerer det færdige produkt, som linjen skal producere og teste | Præcis standardnummer, udgave, marked og intern tegning |
| OD, væg, SDR eller tidsplan | Indstiller det ringformede flowområde, værktøjsfamilien og det praktiske udvalg af skiftdele | Størrelsestabel med minimum, normal og maksimum produkter |
| Netto output og linjehastighed | Ændrer strømningshastighed, tryk, varmebelastning, opholdstid og nedstrøms kølebehov | Stabil salgbar kg/h for hver kritisk størrelse |
| Ekstruder og adapter interface | Bestemmer indløbsgeometri, boltmønster, register, tætning, centerhøjde og støtte | Kontrolleret tegning plus opmålte fotos af den eksisterende maskine |
| Kalibrering og kølesystem | Påvirker nedtrækning, endelig OD, ovalitet, vægfordeling og opstartsadfærd | Kalibratortegninger, vakuumtankdata, kølelængde og aftræksposition |
| Skifteplan | Bestemmer, hvilke dele der er aftagelige, hvordan de er centreret, og hvor sikkert operatører håndterer dem | Skift frekvens, rengøringsmetode, krankapacitet og mål nedetid |
Vores fabriksvisning:vi betragter ikke en nominel rørdiameter som en tilstrækkelig dysehovedspecifikation. Hvis en køber kun giver os harpiksnavnet og OD, beder vi om vægserien, formel, output, ekstrudergrænseflade og dimensioneringsmetode, før vi fikserer strømningsvejen. Et hurtigt tilbud baseret på manglende input flytter normalt de ubesvarede spørgsmål til idriftsættelse.



Start med den færdige rørstandard
Et matricehoved er produktionsværktøj. Det er ikke en rørcertificering. Køber skal identificere den nøjagtige produktstandard og udgave, mens leverandøren skal oversætte rørkappen til en flowbane, værktøjssæt og justeringsmetode. Den endelige overensstemmelse er bevist på det færdige rør ved de test, der kræves til dets marked og anvendelse.
For almindelige vandrørsprojekter er tre nyttige officielle referencerISO 1452-2:2009 for PVC-U-rør, ISO 4427-2:2019 for PE-rørogISO 15874-2:2013 for PP-rør, der anvendes i varmt- og koldtvandsinstallationer. Tjek den aktuelle udgave, ændringer og national vedtagelse, når kontrakten er udarbejdet.
| Rørfamilie | Officiel startreference | Oplysninger, som die-head RFQ stadig har brug for |
|---|---|---|
| PVC-U trykrør | ISO 1452-2 eller det påkrævede nationale tilsvarende | PVC-tørblandingsformel, rørserie, nominel OD, vægbord, muffetillæg, output, linjehastighed og overfladekrav |
| PE trykrør | ISO 4427-2 eller det påkrævede nationale tilsvarende | Præcis PE-blanding, SDR-område, OD-område, solid eller co-ekstruderet konstruktion, stribe- eller lagarrangement, output og kølesystem |
| PP eller PPR varmt- og koldtvandsrør | ISO 15874-2 eller den påkrævede nationale tilsvarende | Præcis PP-kvalitet, rørdimensionsklasse, serviceanvendelse, lagkonstruktion, diameter og vægområde, output og kalibreringsmetode |
| Elektrisk rør eller industrirør | Køberens gældende nationale, branche- eller kundespecifikation | Materialeformel, stivhed eller funktionelt mål, geometri, farve, tryk eller stribe, testplan og tilladte overfladefejl |
Skriv ikke "i henhold til international standard" i RFQ.Navngiv dokumentet, delen, udgaven og den lokale vedtagelse. Vedhæft derefter din færdige rørtegning og inspektionsplan. Lignende nominelle størrelser kan have forskellige vægområder, testbetingelser og identifikationskrav.
Endnu en adskillelse betyder noget. Drikkevandsgodkendelse vedrører det færdige rørprodukt og dets fugtede materialer. Bestilling af et matricehoved fra Nanhaiya overfører ikke en drikkevandsgodkendelse til købers rør. Harpiksgodkendelse, sammensætningskontrol, produktionsregistreringer og tredjepartscertificering forbliver en del af rørproducentens overholdelsessystem.
Angiv den faktiske formel, ikke kun PVC eller PE
Nanhaiyasrørekstruderingsdysehovedtilbydes til PVC med tilsætningsstoffer, PE, CPVC og PP. Disse navne definerer materielle familier. De fortæller os ikke smelteviskositeten, fyldstofbelastningen, stabilisatorsystemet, genbrugsindholdet, forarbejdningsvinduet eller tendensen til at udplade.
For PVC, send den fulde tørblandingsopskrift efter vægt og blandingsforhold. Calciumcarbonatniveau og partikelbehandling, smøremiddelbalance, stabilisatorsystem, slagmodificerende middel, proceshjælp, pigment og efterbearbejdningsprocent kan alle ændre vægudseende, hovedtryk og aflejringsadfærd.
For PE eller PPR sendes den nøjagtige sammensatte kvalitet og aktuelle leverandørdatablad. Inkluder oplysninger om smeltemassestrøm eller viskositet som offentliggjort for den pågældende kvalitet, densitet, tilsætningsstoffer, kulsort eller farvesystem, genslibningsgrænse og om identifikationsstriber eller funktionelle lag er co-ekstruderet.
PVC og CPVC
Varmehistorie og opholdstid fortjener stor opmærksomhed. Gennemstrømningsvejen skal undgå unødvendig opbremsning, og varmeplanen skal understøtte kontrolleret opstart og rengøring. Formelændringer bør oplyses før fremstilling.
PE
Kvalitet, smeltestyrke, output og kølekapacitet virker sammen. Et høj-output PE-hoved har brug for stabilt periferisk flow og et passende dimensioneringssystem, ikke blot et større ringformet mellemrum.
PP og PPR
Angiv den nøjagtige harpiks og serviceprodukt. Varmt- og koldtvandsrør, industrirør og flerlagskonstruktion kan kræve forskellige værktøjs-, afkølings- og acceptbetingelser.
Vores fabriksvisning:når et produktionshold skifter fyldstof, harpikskvalitet eller genbrugsprocent, efter at værktøjet er godkendt, er matricen ikke pludselig blevet unøjagtig. Processens input er ændret. Vi registrerer referenceformuleringen på den tekniske aftale, så fremtidig fejlfinding starter fra en kendt tilstand.

Matriceåbningen er ikke den endelige rørstørrelse
En varm ringformet smelte forlader ikke formen og forbliver geometrisk fikseret. Den kan svulme op ved udgangen, trække ned under træk, komme i kontakt med kalibratoren, krympe under afkøling og fortsætte med at ændre sig, efterhånden som dens temperatur udlignes. Derfor bruger et nominelt 110 mm rør ikke automatisk en 110 mm dyseåbning.
Det endelige resultat kommer fra et system: ekstruderens output, smeltetemperatur og -tryk, dyse- og dorngeometri, periferisk varmebalance, centrering, luftvej, kalibrator, vakuum, afkøling og aftrækshastighed. Hvis disse dele købes fra forskellige leverandører, bør køberen tildele én styret grænsefladetegning og én acceptansvarsmatrix.
| Kontrolelement | Hvad det direkte påvirker | Hvad den ikke kan bevise alene |
|---|---|---|
| Matrice og dorn flow bane | Ringformet smeltefordeling, tryktab, opholdsadfærd og indledende rørform | Endelig kold OD, væg, ovalitet eller trykydelse |
| Dorncentreringsjustering | Indledende periferisk spalte og korrektion af vægfordeling | Et stabilt resultat, når temperatur, flow eller nedstrøms justering bliver ved med at drive |
| Varme-zone arrangement | Termisk kontrol omkring og langs hovedet | Den faktiske smeltetemperatur uden en defineret målemetode |
| Kalibrator og vakuumtank | Ekstern dimensionering, tidlig afkøling og formstøtte | Ensartet væg, når det indkommende smelterør er ustabilt |
| Kølesystem | Størkningshastighed, dimensionsstabilitet og restvarmefjernelse | God geometri, når vandtemperatur eller flow er ukontrolleret |
| Fradrag | Linjehastighed, nedtrækning og stabil transport | Korrekt dimensioner, når aftrækkeren er forkert justeret eller hastigheden svinger |
Nyttig størrelsesregel:specificer det mindste og største rør, men ingeniør omkring de vanskelige betjeningshjørner. Disse er ofte det største rør ved høj effekt, den tyndeste væg ved høj ledningshastighed, en lav-output lille størrelse, der øger opholdstiden, og produktet med det strammeste væg- eller overfladekrav.


Nanhaiya tilbyder justerbare dorne, muligheder for kølekanaler og udskiftelige foringer på sit sortiment af rørdysehoveder. Brug disse muligheder af en defineret årsag. Justering er nyttig, når operatører har en gentagelig centreringsmetode. Udskiftelige slidkomponenter er nyttige, når deres omfang, reservemængde og udskiftningsprocedure er klare.
Lås ekstrudergrænsefladen før bearbejdning starter
En rørdyse kan have en fremragende indre strømningsvej og stadig ikke installeres, fordi indløbet, registeret, boltmønsteret, tætningen eller centerhøjden blev antaget. Udskiftningsprojekter er særligt sårbare, fordi maskintegninger kan være gamle, ændrede eller utilgængelige.
Vi foretrækker tre former for beviser: den originale kontrollerede tegning, friske mål og klare fotos med en målestoksreference. Hvis de tre er uenige, skal du løse konflikten, før fremstillingstegningen frigives.
- Ekstruderfabrikat, model og skruekonfiguration
- Skruediameter og nominelt udgangsområde
- Udlednings- eller adapterflangetegning
- Registrer diameter, dybde og tolerance
- Boltmængde, gevind, stigningscirkel og orientering
- Tætningsfladegeometri og pakningsmetode
- Smelteindløbsdiameter og overgangslængde
- Nødvendig afbryderplade eller skærmgrænseflade
- Tryksensorportstørrelse og placering
- Type og indsættelse af smeltetemperaturføler
- Varmelegeme spænding, frekvens, strøm og stik
- Termoelementtype og controllerkompatibilitet
- Dysehovedets centerhøjde og strømningsretning
- Støtteramme, hjul, skinner eller løftepunkter
- Tilgængelig installations- og vedligeholdelsesafstand
- Afstand til kalibrator og alignment reference
Nanhaiya fremstiller tilpasseligtøndeflangerog die-head-komponenter, så adapteren kan diskuteres med hovedet i stedet for at efterlades som en installationsoverraskelse. For et komplet linjeprojekt skal du justere matricegrænsefladen med den valgteplast ekstruder maskine, kontroller og downstream-udstyr.
Vores fabriksvisning:et telefonfoto af en flange hjælper os med at forstå layoutet, men det definerer ikke en boltcirkel eller registerpasning. Vi bruger billedet til at finde spørgsmål. Vi bruger en signeret tegning til at skære metal. Den skelnen forhindrer en lille grænsefladefejl i at forsinke en hel installation.


Vælg konstruktion omkring materialet og rengøringspligten
Nanhaiyas dedikerede rørdysehoved bruger højstyrkelegeret stål med hærdede overflader og er fremstillet ved præcisions CNC-bearbejdning og varmebehandling. Det er genereltekstruder matricehovedside viser 38CrMoAl, nitrering og en overfladehårdhed på HV950 til HV1000.
Disse værdier er nyttige startdata, men den godkendte specifikation bør stadig identificere det nøjagtige komponentmateriale, behandlingsomfang, færdigt hårdhedskriterium, flow-overfladefinish, dimensionsinspektion og eventuelle korrosionskrav. En hårdhedsværdi på én komponent bør ikke kopieres til alle fastgørelseselementer, varmeelementer eller konstruktionsdele.
| Servicetilstand | Bekymring om indkøb | Hvad skal defineres i citatet |
|---|---|---|
| Fyldt PVC | Slibende mineralsk fyldstof, aflejringer og rengøringsfrekvens | Formel, fyldstofniveau, fugtet komponentmateriale og behandling, udskifteligt slidomfang og rengøringsmetode |
| CPVC eller varmefølsom forbindelse | Termisk historie, hold-up og materialenedbrydning | Behandlingsvindue, flow-bane koncept, varmezoner, sensorpunkter, opstarts- og nedlukningsprocedure |
| Kulsort PE | Stabil fordeling, overfladekvalitet og lange løb | Sammensat kvalitet, outputområde, trykvindue, varmearrangement og rengøringsadgang |
| Genbrugsindhold | Forurening, viskositetsvariation og slibende partikler | Kilde, maksimal procentdel, filtreringsplan, prøve, forventet variation og acceptgrænser |
| Hyppige farveændringer | Hold-up, adgang, håndtering af deleskift og skrot | Farverækkefølge, rengøringsmateriale, tilladt udskiftningstid, renseprocedure og aftagelige dele |
Harder er ikke en komplet materiel strategi.Overfladehårdhed, kassedybde, underlagssejhed, korrosionsadfærd, finish og reparationsmetode skal passe til komponenten og processen. Bed leverandøren om at liste, hvad der er behandlet, hvordan det verificeres, og hvilken kontroljournal der følger med ordren.


Anmeld Nanhaiya'sproduktionsudstyr, certifikaterogteknisk serviceunder leverandørkvalifikation. Installationsvejledning og langsigtet vedligeholdelsesrådgivning kan indgå i det aftalte supportomfang.
Gør størrelsesændring til en del af købsberegningen
En lavere værktøjspris kan være dyrt, hvis hver ændring binder en kran, beskadiger varmeapparater eller kræver gentagne prøve-og-fejl-centrering. Spørg, hvordan matricen og dornen fjernes, hvor varme dele er placeret, hvilke fastgørelseselementer, der håndteres, hvordan justeringen genoprettes, og hvilke tætninger eller forbrugsstoffer, der udskiftes.
| Skiftespørgsmål | Hvorfor køberen skal bekymre sig | Kontrakt output |
|---|---|---|
| Hvilke størrelser deler en krop? | Viser det reelle antal hoveder og skift-delsæt | Kompatibilitetsmatrix efter rør-OD, vægområde og materiale |
| Hvad skal afkøles før fjernelse? | Påvirker nedetid og håndteringssikkerhed | Skriftlig temperatur og håndteringsprocedure |
| Hvordan er matrice og dorn centreret? | Påvirker opstartsskrot og vægkorrektion | Justeringsdiagram, referencepositioner og træning |
| Hvilke værktøjer og løfteanordninger er påkrævet? | Forhindrer usikker improviseret håndtering | Værktøjsliste, delvægte, løftepunkter og armaturtegninger |
| Hvilke dele er rutinereservedele? | Reducerer nedetid efter beskadigelse af gevind, tætning, varmelegeme eller sensor | To års anbefalet reserveliste prissat efter vare |
| Hvordan renses strømningsvejen? | Ændrer arbejdskraft, overfladerisiko og farveændringsskrot | Godkendt rengøringsværktøj, materialer og demonteringstrin |
For en blandet produktplan skal du beregne overgangsomkostninger efter timer, arbejdskraft og opstartsskrot. Hvis et anlæg skifter mellem to fjerntliggende rørstørrelser flere gange om ugen, kan to komplette hoveder beskytte mere produktionstid end en krop med mange indsatser. Hvis ændringer er sjældne, og rækkevidden er kompakt, kan en fælles krop være fornuftig.
Vores fabriksvisning:vi spørger, hvem der skal skifte værktøj, og hvilket løfteudstyr der er tilgængeligt. Et design, der fungerer på en ren samlebænk, kan være akavet ved siden af en varm ekstruder og en vakuumtank. Operatøradgang er et teknisk input, ikke en eftersalgsdetalje.

Brug rørdefekter til at finde den ansvarlige proceszone
Når et rør løber ud af specifikationen, justerer operatører ofte matricen først, fordi dens centreringsbolte er synlige. Det kan midlertidigt forbedre en aflæsning og skjule et temperatur-, ekstruder- eller downstream-problem. Registrer fejlen rundt om omkredsen og langs rørlængden, før du foretager flere ændringer på én gang.
| Observeret defekt | Die-head kontrol | Upstream og downstream kontrol | Køb lektion |
|---|---|---|---|
| Den ene side konsekvent tykkere | Dorncentrering, strømningsvejsaflejringer, skader, varmelegemebalance og monteringsopretning | Ekstruderstød, kalibratorjustering, vakuumfordeling, afkøling og aftræksjustering | Kræv tilgængelig centrering, temperaturzoner og en justeringsreference |
| Vægskift rundt om og langs røret | Løs justering, termisk cykling, ustabilt tryk eller ujævnt flow | Fremføring, skrueudgang, linjehastighedskontrol, vakuum og vandtemperaturstabilitet | Accepter et stabilt driftsvindue, ikke et kort sæt målinger |
| Lange overfladelinjer | Forurening, aflejring, ridser eller beskadiget læbeoverflade | Usmeltede partikler, filtrering, kalibratorskader og håndteringsmærker | Definer rengøringsværktøjer, filterplan, overfladeinspektion og reserveværktøj |
| Gule, brune eller sorte striber | Døde zoner, aflejringer, overdreven lokal varme og lang opholdstid | Forurenet foder, tøndeaflejringer, skrueslid og nedlukningspraksis | Gennemgå den fulde smeltevej og rengøringsrutinen, før du kopierer den gamle geometri |
| Højt hovedtryk | Begrænset ringformet mellemrum, lav temperatur, blokering eller uegnet strømningsvej | Skærmbegrænsning, materialeviskositet, outputbehov og sensortilstand | Angiv trykmålepunktet og driftsgrænsen i specifikationen |
| Ovalitet af rør | Ujævn udgangsstrøm eller initial rørposition | Kalibratorslid, vakuum, kølebalance, støtte og aftræksjustering | Den endelige ovalitet hører til den komplette-line accepttest |
| Ru indvendig overflade | Dornfinish, aflejringer, temperatur og flowadfærd | Materiale fugt, spredning, nedbrydning og output stabilitet | Medtag både interne og eksterne overfladekriterier i prøvegodkendelsen |
En ændringsregel:optag basislinjen, skift en kontrolleret variabel, vent på, at materialet bevæger sig gennem linjen, marker det berørte rør og mål igen. Tilfældig justering af temperaturer, centrering, vakuum og haul-off ødelægger samtidig den nødvendige dokumentation for at identificere årsagen.
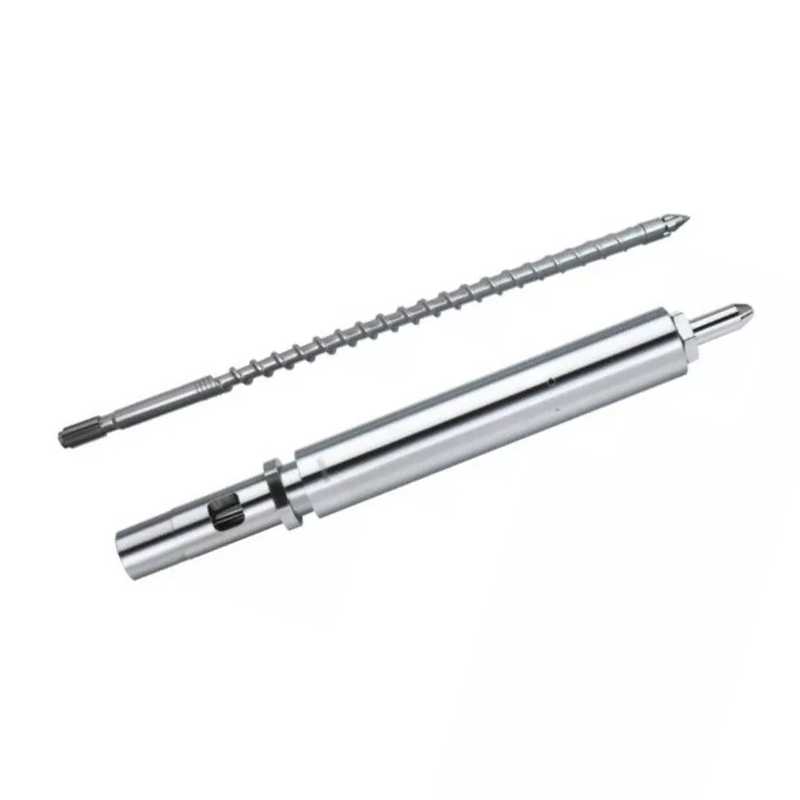
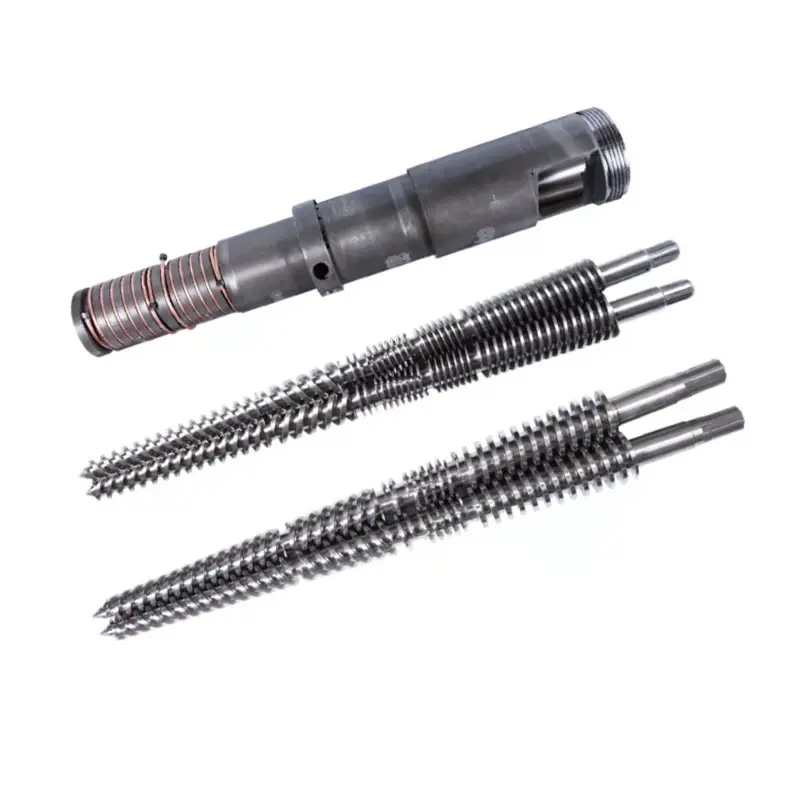
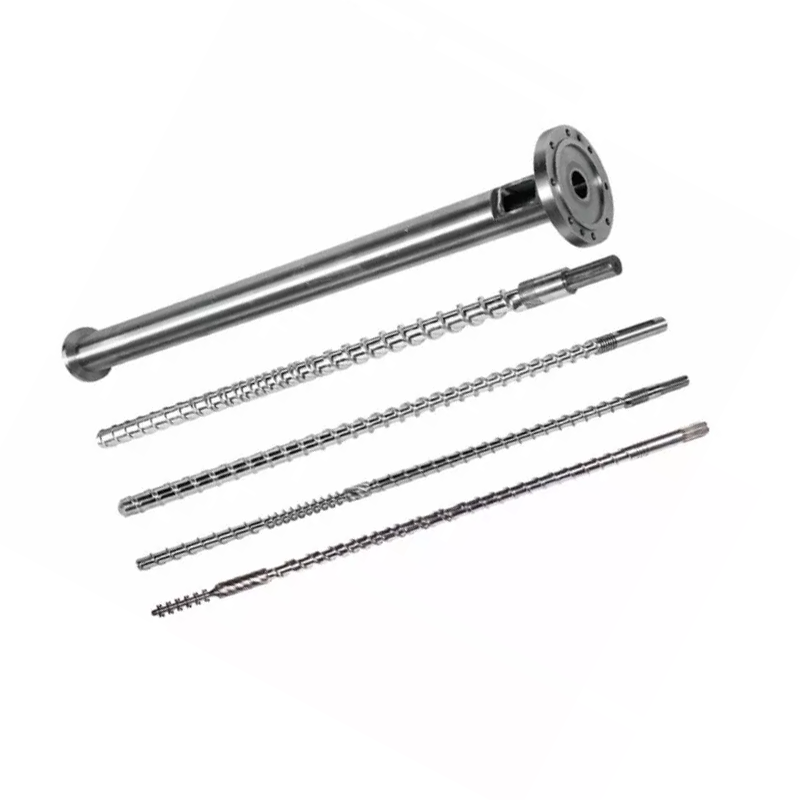
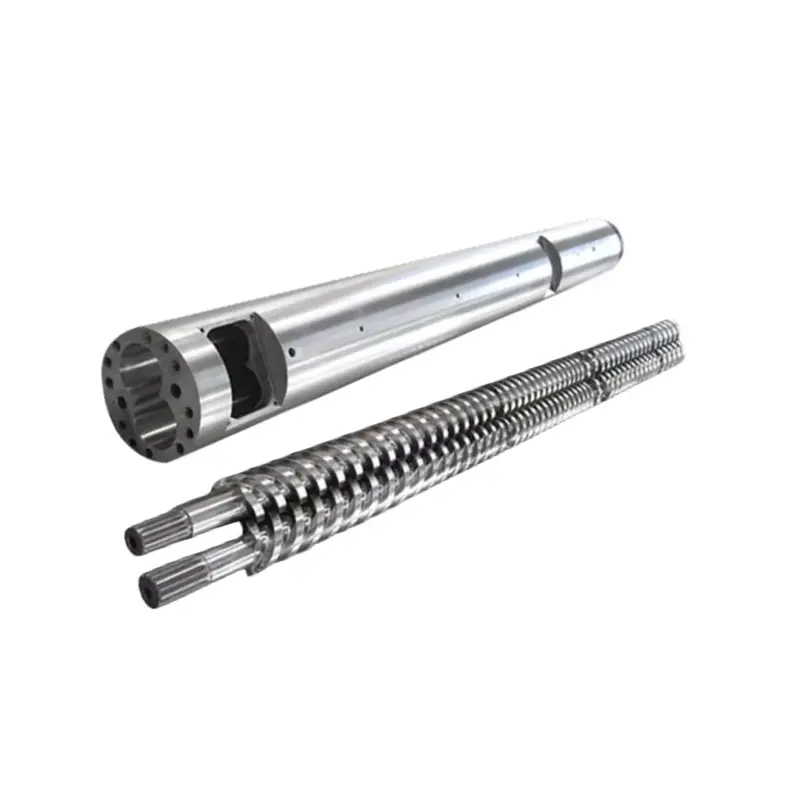
Hvis output- eller smeltetrykket er ustabilt før hovedet, skal du også inspicere skruen og cylinderen. Nanhaiya forsyningerPVC-rør enkeltskruer, PVC rør parallelle skruetønderogPVC rør koniske dobbeltskrue tønder. Matricen bør ikke redesignes for at kompensere for en slidt eller uegnet plastificeringssektion.

Rørekstruderingsdysehoved RFQ-tjekliste
En komplet tilbudsforespørsel giver køberen mulighed for at sammenligne tekniske omfang i stedet for at sammenligne en lav basispris med et inklusiv tilbud. Læg følgende elementer i én revisionsstyret pakke.
- Identificer produkterne.Liste hvert rør OD, vægområde, SDR eller tidsplan, lagkonstruktion, farve og anvendelse. Marker det normale produkt og den sværeste størrelse.
- Navngiv standarden.Angiv den nøjagtige standard, del, udgave, national vedtagelse og intern tegning. Vedlæg inspektionsplanen for det færdige rør.
- Oplys materialet.Giv den fulde PVC-formel eller nøjagtig PE-, PP- eller PPR-kvalitet, tilsætningsstoffer, fyldstof, pigment, genbrugsindhold og leverandørdatablade.
- Definer sats.Angiv netto salgbar output og linjehastighed for hvert kritisk produkt plus den tilgængelige kølekapacitet og normale driftsplan.
- Beskriv ekstruderen.Angiv enkelt, parallel tvilling eller konisk tvilling skrue; skrue diameter; motorkraft; normalt smeltetryk og temperatur; adapter layout; og nuværende procesgrænser.
- Styr grænsefladen.Fastgør flange, register, boltcirkel, tætningsflade, smelteindløb, centerhøjde, sensorport og støttetegninger.
- Angiv elektriske detaljer.Angiv varmelegemets spænding og frekvens, termoelementtype, stikstandard, controllerkompatibilitet, kabellængde og krav om farligt område, hvis det er relevant.
- Vis nedstrømslinjen.Inkluder kalibratordimensioner, vakuumtank, kølelængde, spray- eller nedsænkningsarrangement, aftrækstype, centerlinje og afstand fra matriceudgang.
- Vælg overgangsomfanget.List udskiftningssæt, reservevarmere og sensorer, tætninger, fastgørelsesanordninger, håndteringsværktøj, opbevaringsstativer og ønsket størrelsesændringsprocedure.
- Definer dokumenter.Anmod om montage- og deltegninger, stykliste, materiale- og varmebehandlingsjournaler, dimensionsinspektion, elliste, betjeningsvejledning og reservedelsliste.
- Skriv acceptprøven.Navngiv harpiks, formel, rørstørrelse, kørselsvarighed, output, linjehastighed, procesregistreringer, dimensionsprøvetagning og bestået/ikke bestået kriterier.
- Afklar støtte.Aftal installationsvejledning, idriftsættelsesansvar, operatørtræning, fjernassistance og grænsen mellem dy-head og komplet-line ydeevne.
Advarsel om udskiftning:en slidt matrice bevarer muligvis ikke længere sine oprindelige dimensioner. Mål maskingrænsefladen og et godt fastholdt rør, find eventuelle originale tegninger og forklar, hvorfor det gamle hoved bliver udskiftet. Kopiering af alle slidte dimensioner kan reproducere det samme flow eller justeringsproblem.
Skruekonfigurationen skal også passe til materialepligten. Gennemse Nanhaiya'senkelte skruer, parallelle dobbeltskruerogkoniske dobbeltskruede tøndernår forespørgslen dækker hele plastificeringsafsnittet. Til tilbehør og tilsluttet værktøj skal du brugeudvalg af ekstruderingsreservedele.
Accepter hovedet på den produktionstilstand, du planlægger at sælge
Dimensionel inspektion viser, at de fremstillede komponenter matcher tegningen. Det beviser ikke, hvordan en specifik forbindelse vil flyde gennem hele linjen. En god acceptplan består af to dele: komponentbekræftelse og en produktionskørsel.
| Acceptstadiet | Hvad skal verificeres | Optegnelse at holde |
|---|---|---|
| Dokumentgennemgang | Godkendt tegningsrevision, stykliste, udskiftningsmatrix, varme- og sensorliste, manualer og reserveomfang | Underskrevet dokumentregister |
| Komponentinspektion | Kritiske grænseflader, koncentriske træk, tætningsflader, fastgørelseselementer, porte, materiale, behandling og synlig flow-overfladetilstand | Dimensions- og materiale- eller behandlingsregistreringer specificeret i ordren |
| Samlingstjek | Tilpasning, orientering, installation af varmelegeme, sensorindsættelse, centreringsbevægelse, støtte, løft og adgang | Samlingstjekliste med fotografier |
| Opvarmningstjek | Zoneidentifikation, controllerrespons, sensoraflæsning, strømtræk og termisk stabilitet | Zonekort og stabiliserede aflæsninger |
| Produktionskørsel | Aftalt materiale, rørstørrelse, output, linjehastighed, temperatur, smeltetryk, motorbelastning, vakuum og køleforhold | Tidsbaseret procesblad og bevarede prøver |
| Rørinspektion | OD, væg ved flere urpositioner, ovalitet, masse pr. længde, indre og ydre overflade, rethed og påkrævede standardtests | Inspektionsrapport knyttet til prøveposition og produktionstid |
| Rutinemæssig drift | Opstart, centreringskorrektion, et normalt stop, sikker adskillelse eller én aftalt størrelsesændring | Operatørafmelding og liste over åbne varer |
Brug købers normale formulering, når det er praktisk muligt. Hvis et erstatningsmateriale er påkrævet, skal du registrere forskellen og begrænse, hvad testen beviser. Et vellykket PE-løb validerer ikke en PVC-formel, og et tykvægget lavhastighedsprodukt beviser ikke en tyndvægget højhastighedstilstand.
Vores fabriksvisning:vi foretrækker et stabilt løb med sporbare mål frem for en kort visning med maksimal output. Trykket skal falde, vægaflæsninger skal forblive kontrollerbare, varmeapparater bør ikke cykle unormalt, og det afkølede rør skal opfylde den aftalte inspektion. Det resultat giver begge sider et nyttigt overdragelsespunkt.


Ofte stillede spørgsmål
Hvilke oplysninger kræves for at citere et rørekstruderingsdysehoved?
Send polymerkvalitet og formel, rørstandard, komplet størrelse og vægområde, måludgang og linjehastighed, ekstrudertype, smelteindløb og -flangetegning, varmelegemespænding, sensorkrav, downstream-kalibreringsdetaljer, foretrukne ændringsdele og en acceptplan. Fotos og opmålte tegninger af den nuværende forbindelse er også nyttige til udskiftningsprojekter.
Kan et rørdysehoved køre PVC, PE og PPR?
En delt ydre krop kan være teknisk mulig i et snævert defineret projekt, men PVC, PE og PPR skaber ikke de samme flow-, termiske eller dimensioneringsforhold. Vi sammenligner først den fulde formulering, output, størrelsesområde, krav til strømningsveje og rengøringsmetode. Separat værktøj eller et separat hoved kan være det sikreste produktionsvalg.
Er rørdysens diameter lig med den endelige rørdiameter?
Normalt nej. Det varme rør ændres efter at have forladt matricen, fordi smelten svulmer, trækker ned, kommer ind i kalibratoren og afkøles. De påkrævede matrice- og dorndimensioner skal designes med materiale, output, linjehastighed, vakuumdimensionering og kølesystem, snarere end kopieret direkte fra den nominelle rørstørrelse.
Kan matricehovedet alene garantere rørets vægtykkelse og ovalitet?
Nej. Dysehovedet etablerer den ringformede smeltefordeling, men den endelige vægtykkelse og ovalitet afhænger også af smeltestabilitet, centrering, temperaturbalance, kalibratortilstand, vakuum, afkøling, aftræksjustering og linjehastighed. Accept bør teste hele driftslinjen.
Hvilket materiale bruger Nanhaiya til ekstruderingsdysehoveder?
Nanhaiyas generelle ekstruder-matricehovedside viser 38CrMoAl med nitrering og overfladehårdhed på HV950 til HV1000. Det dedikerede rørekstruderingsdysehoved er beskrevet som legeret stål med hærdede overflader. Kravene til endeligt materiale, varmebehandling og fugtede overflader skal bekræftes for harpiks, tilsætningsstoffer og rengøringsmetode i den godkendte specifikation.
Skal jeg købe et matricehoved med mange størrelsesindsatser eller flere komplette hoveder?
Brug udskiftningsdele, når størrelsesområdet, outputtet og rengøringsrutinen tillader én krop at dække jobbet uden overdreven justering. Separate hoveder kan give mening, når produkter afviger meget i diameter, polymer, output, lagstruktur eller omskiftningsfrekvens. Sammenlign den samlede omstillingstid og produktionsrisiko, ikke værktøjsprisen alene.
Hvordan skal et rørekstruderingsdysehoved accepteres?
Start med tegning, materiale, behandling, varmelegeme, sensor, flange og strømningsvejskontrol. Kør derefter det aftalte produktionsmateriale med den angivne rørstørrelse, output og linjehastighed. Registrer temperaturer, smeltetryk, vægaflæsninger rundt om omkredsen, udvendig diameter, ovalitet, overfladetilstand, masse pr. længde og eventuelle test, der kræves af målrørstandarden.
Hvad får den ene side af en ekstruderet rørvæg til at være tykkere?
Mulige årsager omfatter fejlcentrering af matrice eller dorn, ubalance i periferisk temperatur, ujævnt smelteflow, aflejringer eller skader i strømningsvejen, ustabil ekstruderudgang, kalibratorforskydning, ujævn vakuum eller afkøling og afføringsfejl. Tjek tendensen, før du bruger centreringsbolte for at skjule et nedstrømsproblem.
Teknisk indhold udarbejdet ud fra Nanhaiyas aktuelle produkt-, udstyrs- og serviceoplysninger, understøttet kun af officielle ISO pipe-standardsider. Endelig matricegeometri, materiale, behandling, dimensioner og acceptkriterier er defineret af den godkendte projektspecifikation.