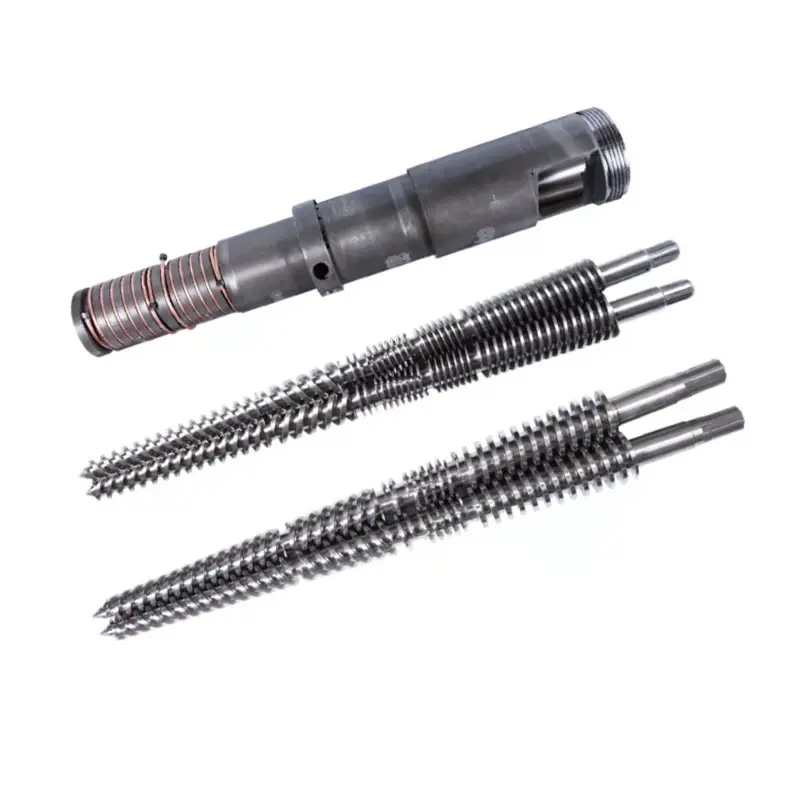
En cylinderflange ser simpel ud, indtil den nye del når maskinen. Så kan en lille fejl i registeret, boltcirkel, tætningsflade eller smeltepassage stoppe installationen. Denne vejledning viser indkøbs- og vedligeholdelsesteams, hvordan man forvandler en gammel prøve, maskingrænseflade og driftsopgaver til en kontrolleret flangespecifikation.



Hurtigt svar
At købe enekstruder cylinderflange, send en kontrolleret tegning, der identificerer boring, udvendig diameter, tykkelse, lokaliseringsregister, boltmønster, tætningsflade, materiale, overfladebehandling og sammenkoblingsdele. Tilføj den faktiske temperatur- og trykgrundlag, ekstruder- eller dysehovedmodel, mængde og inspektionskrav.
Bestil ikke en brugerdefineret maskinflange fra ordene "ANSI", "DIN", "JIS" eller "PN16" alene. Disse referencer kan kun definere en standard rørflange, når den komplette standardbetegnelse og servicegrundlag er angivet. En ekstruderforbindelse har normalt brug for sin egen grænsefladetegning, selv når den ene side følger et anerkendt flangemønster.
Identificer først, hvilken slags flange du køber
Indkøbsfejl begynder ofte, når tre forskellige komponenter alle kaldes en flange. En standard rørflange, en tilpasset ekstrudercylinderflange og en overgangsadapter kan ligne hinanden på et fotografi. De er ikke specificeret på samme måde.
| Komponent | Hvad definerer det | Hovedanskaffelsesrisiko |
|---|---|---|
| Standard rørflange | Præcis standard, udgave, nominel størrelse, klasse eller PN, beklædning, materiale, boring og forbindelsestype | En kort etiket såsom "DIN-flange" kan referere til mere end et dimensions- og klassificeringssystem |
| Brugerdefineret ekstruder cylinderflange | Styret maskintegning, parrende cylinder eller adapter, register, boltmønster, smelteboring, tætningsfunktion og servicepligt | Brug af et rør-flangebord til en maskingrænseflade, der har brugerdefinerede lokaliserings- og flowfunktioner |
| Die-head adapter flange | To grænseflader plus den interne smelteovergang, orientering, støtte og krav til sensor eller skærmpakke | Begge ender passer separat, men den samlede strømningsbane, centerlinje eller boltorientering gør det ikke |
Nanhaiyas nuværendetøndeflangeområdedækker runde stålflanger med flangeforbindelser og portstørrelser, der kan tilpasses. ANSI, DIN og JIS mønstre er tilgængelige sammen med fuldt tilpassede dimensioner til plast, kemikalier, granulering og maskinapplikationer.
Vores fabriksvisning:standardnavnet starter en teknisk samtale; det afslutter ikke tegningen. Vi spørger først, hvor delen sidder, hvad lokaliserer den, hvad forsegler den, og hvad der passerer igennem den. Når disse funktioner er klare, bliver de korrekte dimensioner meget nemmere at kontrollere.


Målene der afgør om flangen passer
En nyttig tegning adskiller størrelse fra funktion. Boltehullerne skaber klemkraft, registeret lokaliserer delene, forsiden bærer tætningen og boringen bærer smelten eller procesmediet. At bede en funktion om at kompensere for en anden skaber vanskelig montering og usikker tætning.
| Tegnefunktion | Hvorfor det betyder noget | Hvad køber skal oplyse |
|---|---|---|
| Udvendig diameter | Styrer kuvert, værktøjsadgang og frigang i nærheden af varmeapparater, afskærmninger eller understøtninger | Nominel størrelse, tolerance og enhver begrænset sektor |
| Central boring eller smeltepassage | Styrer flowkontinuitet og det interne trin ved leddet | Diameter, tolerance, overgangsform, retning og overfladekrav |
| Samlet og lokal tykkelse | Påvirker boltindgreb, stivhed, justering og samlet længde | Datumflader, tykkelser, forsænkninger og navlængde |
| Lokaliseringsregister eller tap | Etablerer koncentrisk samling i stedet for at stole på bolthulsafstand | Han- eller huntræk, diameter, dybde, pasform og indføring |
| Boltemønster | Giver spændeforbindelsen og fikserer vinkelretningen | Mængde, stigningscirkeldiameter, hulstørrelse, gevind, dybde og vinkeldatum |
| Forseglingsflade | Skaber den tilsigtede kontakt med en pakning, ring, rille eller metalflade | Beklædningstype, dimensioner, finish, tætningsspecifikation og tilladte skader |
| Geometriske kontroller | Hold boring, register og tætningsflade korrekt forbundet | Datumer plus påkrævet planhed, vinkelrethed, position, koaksialitet eller udløb |
| Orienteringsfunktioner | Juster varmelegemer, sensorporte, kilespor, afskærmninger eller asymmetriske sammenkoblingsdele | Urvinkel fra ét entydigt datum |
ISO 286-1 leverer et internationalt system for lineære størrelsestolerancer og tilpasninger, inklusive cylinderfunktioner og grundlæggende hul- og basisakselkoncepter. ISO 1101 giver symbolsproget for form, orientering, placering og udløbskontrol. Disse standarder hjælper med at udtrykke kravet, men designeren skal stadig vælge de funktionelle datums og tilladte værdier.
Bolthulsafstand er ikke et lokaliseringssystem.Hvis det tilsluttede dysehoved eller adapter skal være koncentrisk med cylinderboringen, skal du definere et register eller en anden styret lokaliseringsfunktion. Stramning af bolte, mens du tvinger to forkert justerede boringer sammen, kan beskadige fronten, tætningen eller fastgørelseselementerne og efterlade et skadeligt indre trin.

ANSI, DIN, JIS og PN er ikke fuldstændige købsbeskrivelser
Nanhaiya tilbyder ANSI, DIN og JIS muligheder eller en tilpasset standard. Dette område er nyttigt, når en flange forbinder etablerede anlægsrør eller skal matche et eksisterende regionalt mønster. Tilbuddet kræver stadig det nøjagtige dokument, udgave, nominel størrelse, vurdering, ansigt, materiale og enhver projektændring.
ASME B16.5, for eksempel, er titlen for rørflanger og flangefittings fra NPS 1/2 til NPS 24. Dens omfang omhandler tryk-temperaturklassificeringer, materialer, dimensioner, tolerancer, mærkning og testning. Dette er en stærk ramme for komponenter inden for dens omfang, men dens titel gør ikke enhver ekstruderforbindelse til en B16.5-flange.
Praktisk skelnen:hvis flangen er en del af en trykrørsgrænse, skal du bruge de gældende rørregler og kvalificeret ingeniørgennemgang. Hvis det er en brugerdefineret maskingrænseflade, skal den kontrolleres med den godkendte udstyrstegning og driftspligt. Hvis den udfører begge roller, skal købspakken opfylde begge sæt krav.
Standard mønster
Angiv standardnummer, årgang eller udgave, størrelse, klasse eller PN, beklædning, materialegruppe og parringskomponent. Angiv enhver afvigelse eksplicit.
Brugerdefineret mønster
Gør den underskrevne tegning til myndighed. En reference til en standard kan stadig definere udvalgte gevind, tilpasninger, symboler eller testmetoder.
Blandet interface
Vis hvilket ansigt der følger en standard, og hvilket ansigt der er tilpasset. Definer den indre overgang og vinkelforholdet mellem begge ender.
Vores fabriksvisning:"samme som den gamle flange" er nyttig sammenhæng, men det er ikke et inspektionskrav. Vi sætter den nøjagtige grænseflade på en tegning og beder køber om at godkende den. Dette giver produktions-, inspektions- og installationsteams det samme svar, når der stilles spørgsmålstegn ved en måling.
Trykklasse kan ikke adskilles fra temperatur og materiale
Nanhaiyas cylinderflangeside viser PN6, PN10, PN16, PN25, PN40 og PN63 muligheder. Behandl disse som tilgængelige specifikationskategorier, ikke som én universel arbejdstrykserklæring. En brugbar vurdering afhænger af den gældende standard, materiale, temperatur, geometri, boltning, tætning og systemdesign.
Polymerbehandling tilføjer forhold, som en kort flangeetiket ikke kan beskrive. Forbindelsen kan se hot melt, opvarmnings- og afkølingscyklusser, maskinvibrationer, dysehovedvægt, monteringsbelastninger og rengøring. Angiv normale og maksimale forhold, men hold designbetingelser adskilt fra rutinemæssige procesindstillinger.
| Pligt input | Hvorfor har producenten brug for det | Bevis at vedhæfte |
|---|---|---|
| Normal og maksimal temperatur | Påvirker materialeadfærd, tætningsvalg, termisk bevægelse og vurderingsgrundlag | Procesblad, varmelegemeindstillinger og målt driftsområde |
| Normalt og maksimalt tryk | Definerer den mekaniske og tætningspligt under den gældende designmetode | Instrumenteringsområde, driftsoptegnelser og designkrav |
| Trykmedium | Smeltet polymer-, gas-, væske- eller planterør kan kræve forskellige design- og rengøringskontroller | Materialenavn, formel, sikkerhedsdata og procesdiagram |
| Ekstern belastning | Et tungt matricehoved eller ikke-understøttet rør kan tilføje bøjningsbelastning ved flangen | Samlingsvægt, tyngdepunkt, understøtninger og monteringstegning |
| Termiske cyklusser | Gentagen ekspansion og sammentrækning kan påvirke forspænding, justering og tætning | Start- og stopfrekvens plus opvarmnings- og afkølingssekvens |
| Gældende kode eller kunderegel | Fastlægger beregninger, materialeregistreringer, mærkning, prøvning og godkendelsesansvar | Præcis dokument, udgave og projektspecifikation |
Vælg ikke et højere PN-nummer som en selvstændig kur mod lækage.Lækage kan komme fra ansigtsskader, en forkert tætning, forvrængning, forurening, dårlig justering, uegnet boltning eller termisk bevægelse. Find fejlmekanismen, før du ændrer klassen eller stramningsmetoden.


Vælg materiale og overfladebehandling til det virkelige miljø
Nanhaiya fremstiller tøndeflanger af kulstofstål, rustfrit stål og legeret stål. Tilgængelige overfladebehandlinger omfatter sandblæsning, galvanisering og nikkelbelægning, med andre behandlinger tilgængelige efter kundens behov. Den godkendte tegning skal angive en nøjagtig karakter og behandlingsomfang, ikke kun en bred materialefamilie.
| Valgmulighed | Hvorfor en køber kan overveje det | Spørgsmål, der skal løses inden godkendelse |
|---|---|---|
| Kulstofstål | Generel maskinstyrke og økonomisk fremstilling, hvor miljøet er kontrolleret | Præcis kvalitet, korrosionsbeskyttelse, svejsbarhed, temperaturgrundlag og udsatte overflader |
| Rustfrit stål | Korrosionsbestandighed eller en renere udsat overflade til et defineret procesmiljø | Præcis kvalitet, kemisk eksponering, risiko for gnidning, parringsmaterialer og fremstillingsvej |
| Legeret stål | Mekanisk eller termisk pligt, der kræver en specificeret legerings- og behandlingsvej | Kvalitet, varmebehandling, hårdhed, sejhed, bearbejdelighed og inspektion |
| Sandblæst overflade | Overfladebehandling eller en specificeret udvendig finish | Hvilke flader behandles, og hvilke præcisions- eller tætningsflader skal beskyttes |
| Galvaniseret eller forniklet overflade | Yderligere overfladebeskyttelse til et aftalt miljø | Belægningsmateriale, tykkelseskriterium, maskerede områder, dimensionsgodtgørelse og reparationsmetode |
En belægning korrigerer ikke et uegnet grundmateriale, svag geometri eller beskadiget tætningsflade. Det kan også ændre et tætsluttende register, hvis tegningen ikke definerer maskerede flader og endelige mål. Beslut om tolerancen gælder før behandling eller for den færdige del klar til montering.
Vores fabriksvisning:vi adskiller arbejdsflader fra beskyttede udvendige flader. En tætningsflade, lokaliseringsdiameter eller tæt boring bør ikke modtage en belægning ved et uheld. At markere behandlingsgrænser på tegningen er meget sikrere end at løse dem, efter at de færdige dele ankommer.



Sådan måler du en ny cylinderflange
En gammel del giver værdifulde fysiske beviser, men den repræsenterer muligvis ikke længere den tilsigtede geometri. Et register kan slides, et ansigt kan skummes under reparation og varme kan forvrænge pladen. Den originale maskin- eller montagetegning forbliver den bedste startautoritet, når den er tilgængelig.
- Fotografer den installerede enhed.Registrer flowretning, komponentrækkefølge, centerlinje, understøtninger, varmelegemer, sensorer og adgang før adskillelse.
- Identificer begge parringskomponenter.Bemærk cylinderen, adapteren, skærmskifteren, sammenløbskernen, strukturen på gearkassen eller formhovedet, der er forbundet til hver side.
- Rengør uden at ændre beviserne.Fjern polymer og løs forurening uden at afrunde kanter eller polere slidmærker væk, der forklarer fejlen.
- Etabler datums.Vælg den primære tætnings- eller monteringsflade, boringen eller registeraksen og en vinkelfunktion, før målene registreres.
- Mål hver grænseflade.Registrer boring, udvendig diameter, tykkelse, hvert trin og dybde, boltmønster, gevind, forsænkninger, fladetræk og orientering.
- Mål de parrende dele.En kopieret slidt flange kan gengive den gamle fejl. Bekræft de faktiske han- og hunregistre, tilgængelig boltindgreb og tætningsplacering.
- Løs konflikter på den nye tegning.Sammenlign prøven, den originale tegning og parringsmålene, og godkend derefter den dimension, der genopretter den tilsigtede funktion.
Minimum fotosæt:én installeret oversigt, begge flangeflader, et sidebillede, cylinder- eller matricehovedets navneplade, hvert mærke eller delnummer, tætningen og tætte billeder af skader. Placer en skala ved siden af delen til orientering, men beregn aldrig kritiske dimensioner fra perspektivbilleder.
Ved dobbeltskrue- eller flerkomponentprojekter skal du kontrollere vinkelretningen omhyggeligt. Et boltmønster kan være symmetrisk, mens smelteåbningen, varmeterminalen, sensorporten eller støtten ikke er det. Enheden kan boltes sammen og stadig roteres til en ubrugelig position.
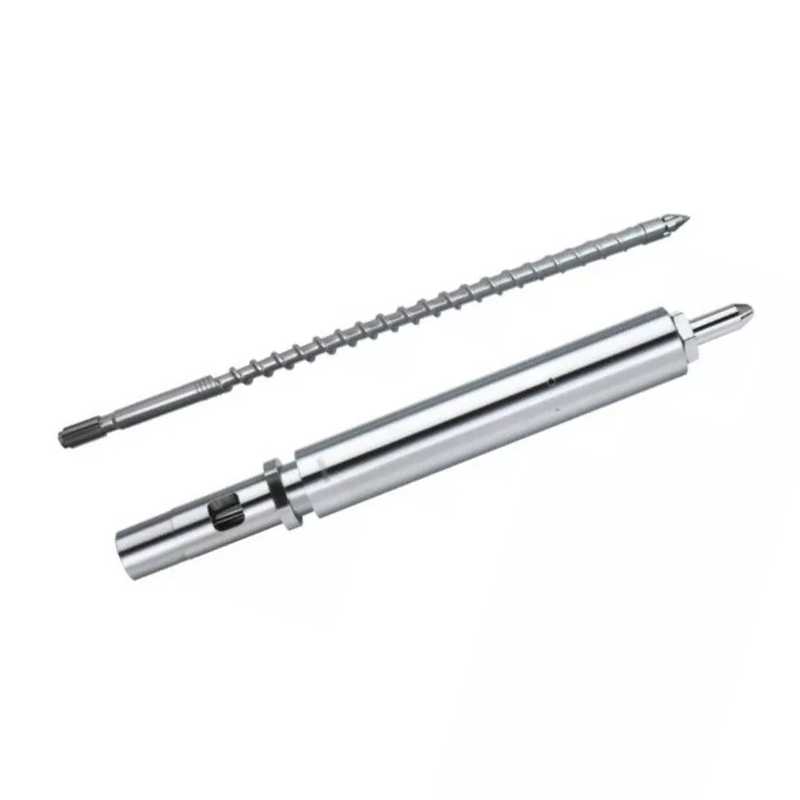
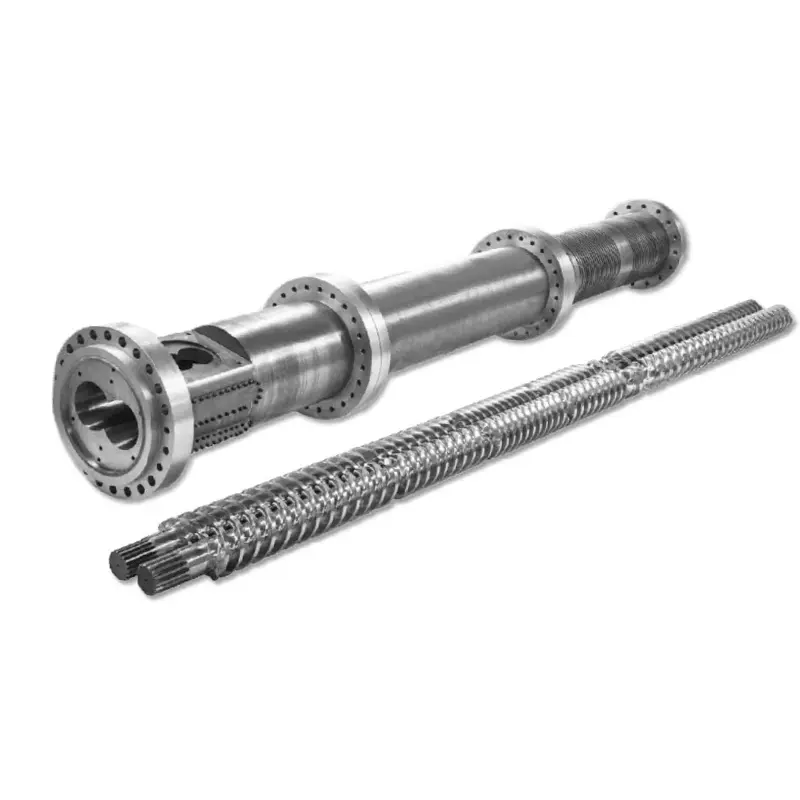
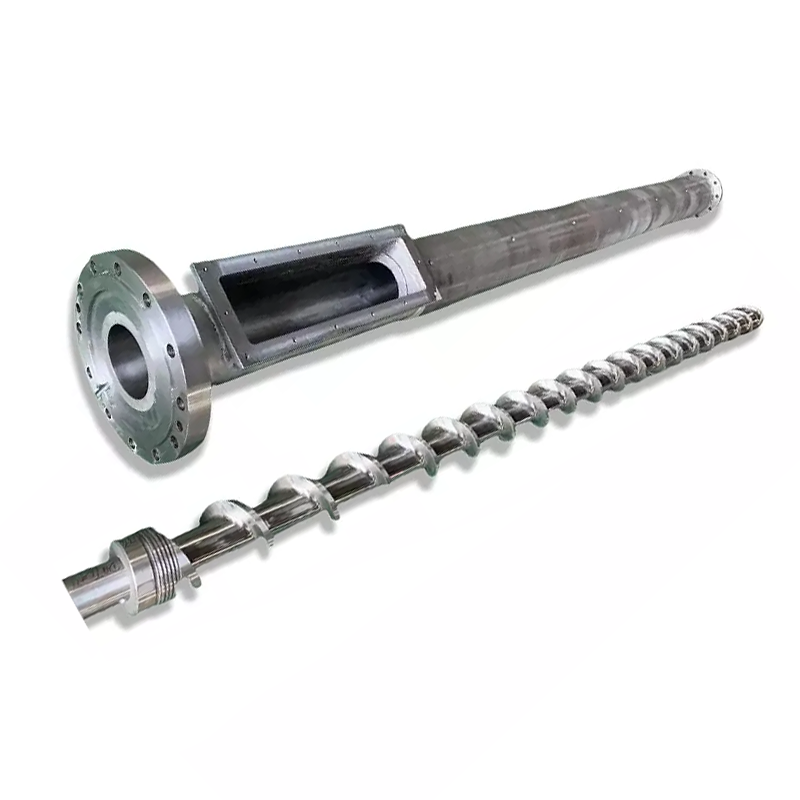
Del den tilhørende produktfamilie, så leverandøren forstår systemet. Nanhaiya støtterenkelt skrue, parallel dobbeltskrueogkonisk dobbeltskruet cylinderapplikationer, plusekstruderkonfluenskernerog tilpassede dysegrænseflader.
Bearbejdningsevne understøtter tegningen, men erstatter den ikke
Nanhaiyasproduktionsudstyrside lister CNC boring og fræsning positioneringsnøjagtighed på 0,02 mm. Den identificerer også fem-akset bearbejdning til uregelmæssige skruegange og specielle flangestrukturer. Disse egenskaber er relevante for komplekse hulmønstre og flangefunktioner.
En maskines offentliggjorte positioneringsevne er ikke automatisk tolerancen for hver færdig flange. Faktisk accept kommer fra tegning, procesrute, fastgørelse, materialetilstand, varmebehandling eller belægningssekvens og aftalt inspektionsmetode.
| Fremstillingsstadiet | Kontrolspørgsmål | Nyttig køberkartotek |
|---|---|---|
| Materiale kvittering | Passer materialet til den nøjagtige karakter og form, der er angivet på ordren? | Materialecertifikat, når det er angivet i kontrakten |
| Datumbearbejdning | Hvilket ansigt og akse vil styre senere funktioner? | Godkendt tegning med tydeligt datumskema |
| Bore og registrere bearbejdning | Fremstilles parringsdiametre, dybder og pasformer i den rigtige rækkefølge? | Dimensionsrapport for kritiske grænsefladefunktioner |
| Hulproduktion | Er stigningscirkel, vinkelretning, gevind og dybde angivet korrekt? | Mønsterinspektionsresultater og trådverifikation |
| Ansigtsbehandling | Er tætningsgeometri, planhed og overfladekrav beskyttet? | Specificeret ansigtsinspektion og overfladeregistrering |
| Varme- eller overfladebehandling | Vil behandlingen ændre størrelse, fladhed, hårdhed eller beskyttede områder? | Behandlingsattest og afsluttende dimensionsinspektion efter behov |
| Endelig mærkning og pakning | Kan anlægget identificere revision, orientering og parringsmontage? | Delmærkning, inspektionsfrigivelse og beskyttet emballage |



Vores fabriksvisning:en tolerance bør have en grund og en inspektionsmetode. Vi strammer lokaliserings-, tætnings- og justeringsfunktioner, hvor samlingen har brug for kontrol. Anvendelse af den mindst mulige tolerance til hver dimension øger kun omkostninger og kan distrahere fra de funktioner, der faktisk bestemmer pasformen.
Hvilke almindelige flangeproblemer fortæller dig
Et forbindelsesproblem diagnosticeres sjældent af ét billede. Registrer hvornår symptomet viser sig, om det ændrer sig med temperatur eller tryk, og præcis hvor lækagen, bevægelsen eller skaden begynder. Skift én kontrolleret variabel ad gangen.
| Observeret problem | Mulige årsager til at undersøge | Indkøbslektion |
|---|---|---|
| Ny flange kommer ikke ind i registret | Forkert diameter eller pasform, belægning på lokaliseringsfladen, grater, snavs, termisk tilstand eller forvrængning af parringsdelen | Angiv endelige behandlede dimensioner, pasform, indførings- og inspektionstemperatur |
| Bolthullerne flugter ikke | Forkert stigningscirkel, hulantal, vinkeldatum, håndhed, gevind eller tegningsrevision | Dimensioner det fulde mønster fra en synlig orienteringsfunktion |
| Lækage opstår under opvarmning | Termisk bevægelse, uegnet tætning, ansigtsforvrængning, tab af forspænding eller temperatur uden for det godkendte grundlag | Inkluder den termiske cyklus, tætningsspecifikation og boltemetode i systemgennemgangen |
| Lækage fortsætter i én sektor | Lokale ansigtsskader, forurening, ujævn planhed, forskydning eller ekstern bøjningsbelastning | Angiv ansigtskontroller og understøt den vedhæftede samling |
| Polymer nedbrydes ved samlingen | Indvendigt trin, død lomme, grov skade, lækagevej eller overdreven ophold nær grænsefladen | Kontroller den samlede smeltepassage, ikke kun de udvendige flangedimensioner |
| Fastgørelseselementer løsner sig gentagne gange eller svigter | Forkert fastgørelsesspecifikation, ujævn samling, termisk cykling, vibrationer, overbelastning eller forvrængede flader | Lad den ansvarlige ingeniør definere boltning og tilspænding for hele samlingen |
| Korrosion begynder ved forbindelsen | Uegnet materiale, beskadiget belægning, indespærret forurening, uforeneligt miljø eller galvanisk tilstand | Beskriv det faktiske kemiske og rengøringsmiljø inden valg af materiale og behandling |
Mere moment er ikke en diagnose.Overdreven tilspænding kan beskadige gevind, bolte, flader, tætninger eller tilsluttet udstyr. Isoler og gør maskinen sikker, og få derefter kvalificeret personale til at efterse hele samlingen og følge den godkendte monteringsprocedure.
Hvis flangen forbindes til enrørekstruderingsdysehoved, tjek støtten og midterlinjen samt leddet. Hvis den forbinder i nærheden af enplast ekstruder gearkasseeller cylinderstøtte, skal du kontrollere, at maskinstrukturen ikke tvinger grænsefladen ud af justering.
Ekstruder cylinderflange RFQ checkliste
En komplet RFQ giver leverandøren mulighed for at citere den samme del, som køberen forventer at installere. Vedhæft en revisionsstyret tegning, når det er muligt, og markér hvert element, der stadig skal bekræftes.
- Flangefunktion og nøjagtig monteringsposition
- Maskinfabrikant, model og seriel sammenhæng
- Begge tegninger af tilhørende komponent eller varenumre
- Udvendig diameter og alle lokale kuvertgrænser
- Central boring og intern overgangsgeometri
- Samlet tykkelse, nav, trin og fordybninger
- Registrer diametre, dybder, pasformer og indføringer
- Boltmængde, stigningscirkel og vinkeldatum
- Detaljer om frigangshul, forsænkning eller gevind
- Tætningsflade, rille, pakning eller tætningsspecifikation
- Nødvendig form-, orienterings- og positionskontrol
- Præcis materialekvalitet og varmebehandling
- Overfladebehandling, afdækning og slutmål
- Normal og design temperaturoplysninger
- Normal- og designtrykoplysninger
- Medium, polymerformel og rengøringseksponering
- Eksterne belastninger, støtte og termiske cyklusser
- Gældende standard-, udgave- og projektregler
- Antal, reservedelsstrategi og mærkning
- Materiale-, behandlings- og kontroldokumenter
- Påkrævet pasformstjek eller aftalt systemtest
- Billeder og tilstandsrapport for udskiftninger
Vores fabriksvisning:fotos fortæller os, hvor vi skal kigge, prøver fortæller os, hvad der findes nu, og tegninger fortæller os, hvad vi skal fremstille. En stærk erstatningsordre bruger alle tre, når de er tilgængelige. Hvis de er uenige, stopper vi med at trække godkendelse i stedet for at vælge den mest bekvemme måling.
Byg accept omkring parringsgrænsefladen
Inspektion bør følge de risici, der er identificeret under gennemgang af tegningen. En simpel flad flange kan have brug for en kort dimensionsrapport. En trykgrænsekomponent, en speciel adapter eller en tætsluttende erstatning kan kræve flere optegnelser, bevidnet inspektion eller systemtest under den ansvarlige tekniske procedure.
| Acceptport | Bevis | Slip spørgsmål |
|---|---|---|
| Tegningsgodkendelse | Underskrevet revision med datum, dimensioner, tolerancer, materiale, behandling og noter | Beskriver tegningen den påtænkte sammenkobling uden at stole på antagelser? |
| Materiale og behandling | Nødvendige certifikater knyttet til delen eller produktionspartiet | Stemmer journalerne med den karakter og behandling, der er angivet på ordren? |
| Dimensionel inspektion | Resultater for boring, register, tykkelse, boltmønster, tætningsgeometri og specificerede geometriske kontroller | Er de funktionelle funktioner inden for de godkendte grænser efter al behandling? |
| Visuel tilstand | Fotos og inspektion af flader, gevind, belægning, kanter og afmærkning | Er tætnings- og lokaliseringsflader rene, beskyttede og fri for uacceptable skader? |
| Parringstjek | Monteres med køberleverede parringsdele, målere eller et aftalt inspektionsarmatur | Finder, orienterer og fastgør enheden efter hensigten uden at tvinge? |
| System- eller tryktest | Aftalt procedure, ansvarlig godkendelse og registreret resultat efter behov | Blev den korrekte test udført for flangens faktiske omfang og styrende regler? |
| Forsendelsesfrigivelse | Del identifikation, beskyttelse, pakkeliste og dokumentpakke | Kan det modtagende anlæg identificere, bevare og installere den korrekte revision? |
For installationssupport eller vedligeholdelsesplanlægning, gennemgå Nanhaiya'steknisk service. Leverandørvalg kan også omfattevirksomhedsprofil, produktionsudstyrog nuværendecertifikater.
Ofte stillede spørgsmål
Hvilke oplysninger kræves for at citere en ekstrudercylinderflange?
Send en kontrolleret tegning eller klare dimensioner for udvendig diameter, boring, tykkelse, lokaliseringsregister, boltmængde, bolthul eller gevindstørrelse, stigningscirkeldiameter, hulorientering, tætningsflade og sammenkoblingskomponent. Tilføj ekstrudermodel, materiale, driftstemperatur og trykgrundlag, overfladebehandling, mængde og påkrævede inspektionsdokumenter.
Er ANSI, DIN eller JIS nok til at specificere en cylinderflange?
Nej. Det nøjagtige standardnummer, udgave, størrelse, klassificering, beklædning, materiale og sammenkoblingskomponent er nødvendige for en standard rørflange. En specialfremstillet ekstruder eller dysehovedflange kan også kræve en kontrolleret maskintegning, fordi dens register, smeltepassage, boltorientering og overordnede geometri kan falde uden for en rørflangestandard.
Hvad betyder PN6, PN10, PN16, PN25, PN40 og PN63 på Nanhaiya-flangesiden?
De er trykklasse-optioner, der er angivet for Nanhaiya-tøndeflanger. De er ikke en universel arbejdstryksgaranti for alle materialer og temperaturer. Købsspecifikationen skal forbinde den valgte PN-klasse til den nøjagtige standard, dimensioner, materiale, temperaturgrundlag, boltning, tætning og gældende systemdesignregler.
Hvilket materiale skal jeg vælge til en tøndeflange?
Nanhaiya tilbyder muligheder for kulstofstål, rustfrit stål og legeret stål. Udvælgelsen bør tage hensyn til belastning, temperatur, korrosionseksponering, kontakt med polymer eller additiver, svejsekrav, parringsmateriale, overfladebehandling og de gældende designregler. Angiv den nøjagtige karakter på den godkendte tegning i stedet for kun at bestille efter materialefamilie.
Hvordan måler jeg en ny ekstruderflange?
Mål boringen, udvendig diameter, overordnet tykkelse, registerdiametre og -dybder, boltmængde, hul- eller gevindstørrelse, stigningscirkeldiameter, vinkelorientering og tætningsegenskaber. Registrer sammenkoblingsdelen, strømningsretningen og monteringspositionen. Sammenlign målingerne med den originale maskintegning, fordi den fjernede del kan være slidt, forvrænget eller tidligere repareret.
Hvorfor lækker en ekstruderflange efter installation?
Mulige årsager omfatter en beskadiget eller uegnet tætningsflade, forkert pakning eller tætning, flangefladeforvrængning, dårlig registerjustering, forurening, ujævn boltning, uegnede fastgørelseselementer, termisk bevægelse eller en tryk- og temperaturtilstand uden for det godkendte design. Find årsagen, før du anvender mere strammekraft.
Kan en leverandør kopiere en slidt tøndeflange fra en prøve?
En fysisk prøve er nyttig, men den bør ikke være den eneste autoritet. Slid, korrosion, ombearbejdning, reparation og termisk forvrængning kan ændre kritiske dimensioner. Brug den originale tegning, når den er tilgængelig, mål de tilhørende komponenter og aftal, hvilke dimensioner der skal gendannes, før erstatningstegningen godkendes.
Hvordan skal en tilpasset cylinderflange accepteres?
Godkend først tegningen, og kontroller derefter materiale- og behandlingsregistreringer, der kræves af ordren. Inspicer boring, register, tykkelse, boltmønster, tætningsgeometri og specificerede form- eller positionskontroller i forhold til tegningen. Bekræft pasformen med de tilhørende dele, når det er praktisk muligt, og udfør kun det aftalte system eller tryktest under den gældende tekniske procedure.
Tekniske referencer
- Nanhaiya Barrel Flange: førstepartsmaterialer, standarder, overfladebehandlinger, PN-muligheder, applikationer og produktbilleder.
- Nanhaiya produktionsudstyr: førsteparts bearbejdningsfunktioner og offentliggjorte udstyrspositioneringsdata.
- ASME B16.5-2020 oversigt: officielt ASME omfang og indhold for rørflanger og flangefittings.
- ISO 286-1:2010: officiel ISO-beskrivelse af kodesystemet for tolerancer på lineære størrelser og pasformer.
- ISO 1101:2017: officiel ISO-beskrivelse af geometrisk tolerancesprog for form, orientering, placering og udløb.
Standarder skal købes eller tilgås gennem deres autoriserede udgivere, når deres fulde krav er nødvendige. Den ansvarlige ingeniør bør bekræfte den gældende udgave, jurisdiktion og projektregler før fremstilling eller test.
Redaktionel note: Denne vejledning adskiller Nanhaiyas nuværende produktmuligheder fra applikationsspecifikke tekniske beslutninger. Endeligt trykdesign, boltning, tætning, materialekvalitet, tolerancer og acceptkrav skal bekræftes i den godkendte købsspecifikation.