Anekstruder skrue tøndeer hjertet i en plastekstruder - en roterende skrue inde i en opvarmet tønde, der smelter plastik og pumper det fremad ved konstant tryk. At vælge den rigtige kommer ned til tre ting: dentype(enkeltskrue, dobbeltskrue, konisk eller parallel), denmaterialedet skal køre (hvilket sætter overfladen - nitreret til rene harpikser, bimetallisk til slibende eller ætsende), og hvordan det erspecificeret og bygget. Få dem rigtige, og det kører i årevis. Denne guide gennemgår alle tre.
Uanset hvad du ekstruderer - rør, profil, film, plade, blanding eller pellets - detekstruder skrue tøndeer den del, der udfører selve arbejdet. Det er også den del, der slides, og den, der med størst sandsynlighed afgør, om din linje kører rent og i specifikationer eller bekæmper dig med kvalitet og nedetid. Denne guide samler hele emnet: hvad en skruetønde er, typerne, materialerne, hvordan man matcher en til dit materiale, og hvordan man specificerer en udskiftning, der holder. Vi har bygget skruer og tønder i mere end 20 år, så vi vil holde det ved lige og praktisk, og henvise dig til dybere guider, hvor du har brug for dem.
Hvad er en ekstruder-skruetønde?
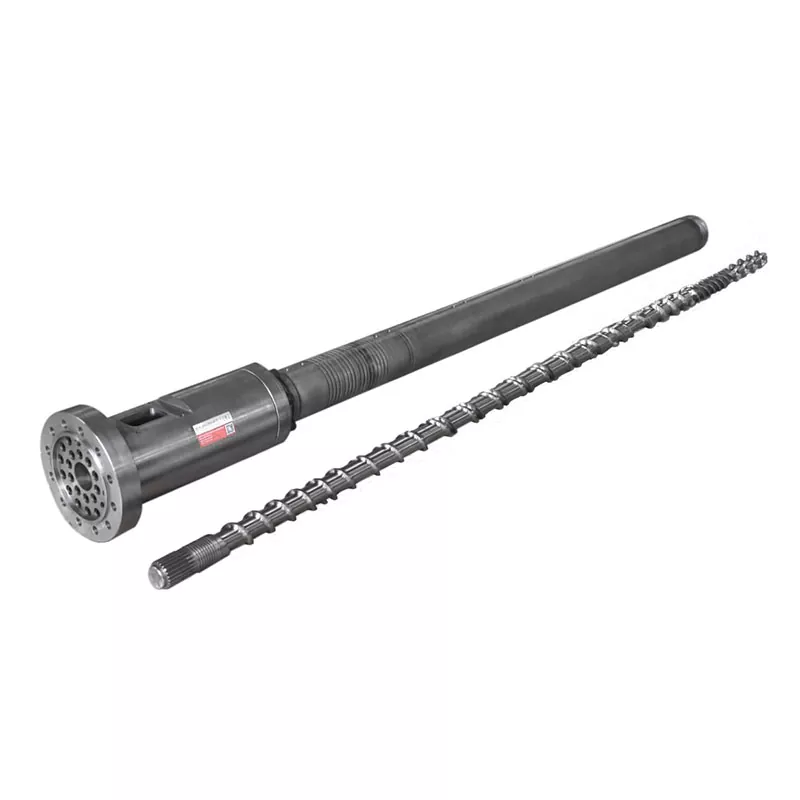
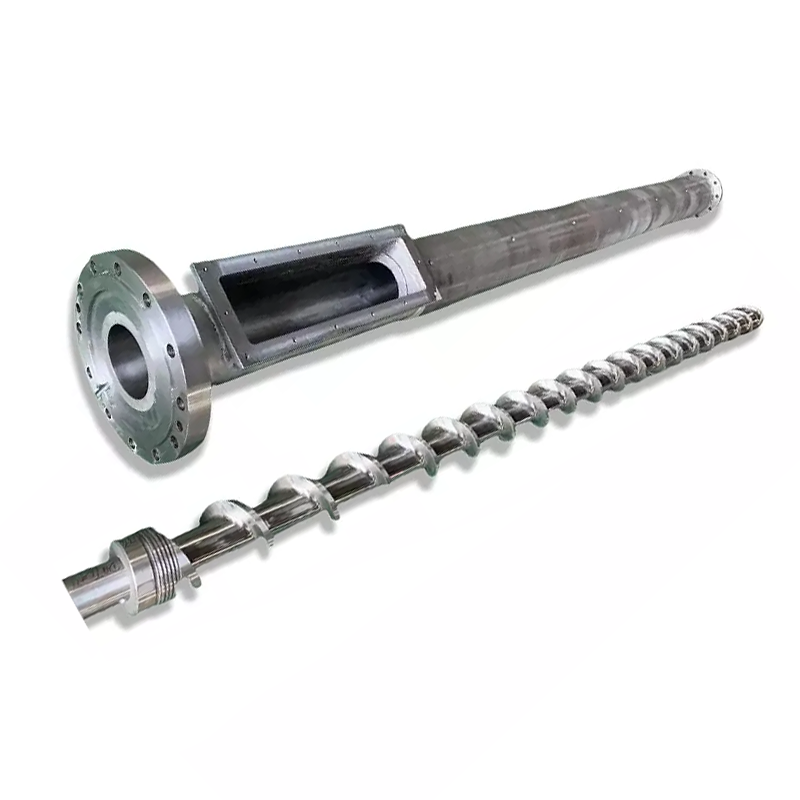
Anekstruder skrue tøndeer kernesamlingen i en plastekstruder: en præcist bearbejdet skrue, der drejer inde i en opvarmet cylindrisk cylinder. Solid plastik - piller eller pulver - går ind i foderenden. Når skruen roterer, smelter varme fra cylinderen og forskydning fra skruen materialet, og skruegeometrien transporterer og sætter det under tryk og skubber en ensartet smelte ud gennem matricen i den fjerne ende.
Skruen og tønden er et matchet par, ikke to separate dele. Den lille afstand mellem skrueåbningerne og cylinderboringen er det, der styrer produktionen og smeltekvaliteten - åben denne frigang op gennem slid, og maskinen mister begge dele. Det er grunden til, at de to er designet, bygget og udskiftet sammen, og derfor sidder skruecylinderen i centrum af enhver ekstruderings- eller injektionsproces.

Sådan fungerer en skruetønde
De fleste ekstruderskruer udfører deres arbejde på tværs af tre zoner langs skruens længde. Defoderzonetager fast materiale ind og begynder at flytte det fremad. Dekompressionszone— hvor skruekanalen bliver mere lavvandet — komprimerer og smelter plasten gennem varme og forskydning. Demålezonepumpeer derefter den smeltede plast frem ved et konstant, kontrolleret tryk, klar til matricen.
Varmen kommer fra to steder: tøndevarmerne og den mekaniske forskydning af skruen, der bearbejder polymeren. Balancer dem godt, og materialet blødgøres jævnt uden overophedning. Det hele fungerer kun på grund af den tætte skrue-til-tønde-frigang - det er det, der forhindrer smelten i at glide bagud over flyvningerne. Bygtolerance og overfladehårdhed holder denne frigang tæt over tid, hvilket er præcis grunden til, at materialevalg og fremstillingskvalitet betyder lige så meget som skruedesign.
Rundt om tønden sidder varmebånd grupperet i zoner, som hver holdes på en indstillet temperatur, med køling på hånden, så smelten aldrig overophedes. Yderst giver matricen smelten sin endelige form. Enhedens opgave er at levere en smelte, der er ensartet i temperatur og tryk - fordi enhver variation opstrøms viser sig som en defekt i produktet nedstrøms.
Typer af ekstruder-skruetønde
"Screw barrel" dækker over flere forskellige maskiner. Den rigtige afhænger af, om din proces skalpumpeet materiale ellerblandedet.
Enkelt skrue
A enkelt skruekører den ene aksel i en rund boring. Den transporterer og pumper ekstremt godt, hvilket gør den til den økonomiske arbejdshest til højvolumen ekstrudering af ét ensartet materiale - rør, profil, plade, film og trådbelægning. Hvad det ikke gør, er intensiv blanding.
Dobbelt skrue
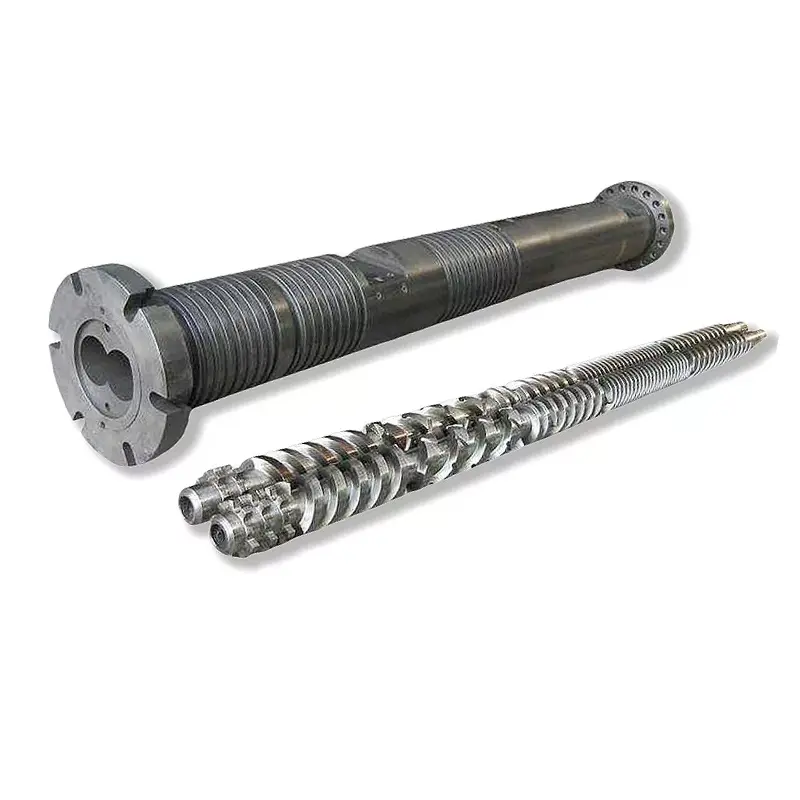
En dobbeltskrue kører to sammengribende aksler i en boring med ottetal. Denne sammenkobling er pointen: det giver intensiv blanding, positiv transport og stram kontrol over forskydning og opholdstid, hvilket er grunden til, at tvillingeskruer håndterer blanding, masterbatch, reaktiv ekstrudering og vanskelige eller fyldte materialer. Hvis du vejer de to, er vores guide tilenkeltskrue vs dobbeltskrue ekstruderegår dybt på afvejningen.
Parallel vs konisk dobbeltskrue
Dobbeltskruer opdeles igen efter form. ENparallel dobbeltskrueholder en konstant diameter og bruger modulære,rekonfigurerbare elementer — det alsidige valg til sammensætning og høj output. ENkonisk dobbeltskruetilspidser fra en bred indføringsende til en smal udledning, hvilket giver en stor indføringshals og højt drejningsmoment ved lav hastighed - den klassiske maskine til stive PVC-rør og -profiler. Vi sammenligner dem i detaljer ikoniske vs parallelle dobbeltskruede ekstrudere.Dobbeltskruer er også enten co-roterende (bedste blanding) eller modsat roterende (højtryk, fælles for PVC).

Sprøjtestøbningsskruetønde
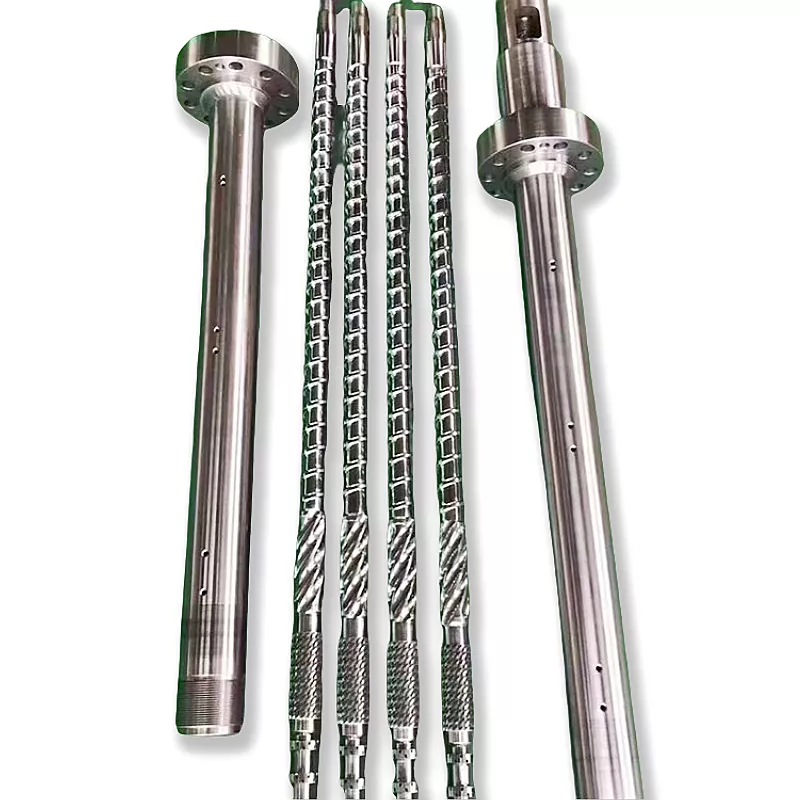
Ansprøjtestøbt skruetøndearbejder efter samme smelte-og-transport-princip, men er bygget til den frem- og tilbagegående cyklus af en injektionsmaskine frem for kontinuerlig ekstrudering. Overflade- og materialelogikken nedenfor gælder på samme måde.
Med et overblik kan du se, hvordan hovedtyperne stiller sig op:
| Type | Bedst til | Blanding | Typiske produkter |
|---|---|---|---|
| Enkelt skrue | Højvolumen ekstrudering af ét materiale | Lav | Rør, profil, plade, film |
| Parallel tvilling | Sammensætning, høj output, fleksibilitet | Høj | Forbindelser, masterbatch, pellets |
| Konisk tvilling | Kompakt PVC rør & profil | Høj | UPVC rør, profil, WPC |
| Indsprøjtningsskrue | Sprøjtestøbningscyklus | Varierer | Støbte dele |
Hvor der bruges ekstruder-skruetønder
Den samme kernekomponent dukker op i hele plastindustrien, konfigureret til det aktuelle job. I rør- og profillinjer former den PVC, PE og PPR. I film og ark føder den matricen, der fremstiller emballage og pap. Ved blanding blander den polymerer med fyldstoffer, pigmenter og additiver til pellets, og den kører også masterbatch-produktion. Det driver genbrugslinjer, der genbehandler skrot og genslibning, kabel- og trådbelægning og de frem- og tilbagegående tønder inde i sprøjtestøbemaskiner. Hvor plastik smeltes og formes, er det en skrue og en tønde, der smelter. Det, der ændrer sig fra den ene branche til den næste, er typen, overfladen og geometrien - og det er præcis grunden til, at en omhyggelig spec betyder mere end et katalogvarenummer.
Skruetøndematerialer og overfladebehandlinger
En skruetønde lever i et straffende miljø - varme, tryk, friktion og ofte slibende eller ætsende materialer. Basisstålet giver det styrke; overfladebehandlingen giver den slid- og korrosionsbestandighed. To flader dominerer.
Basisstål og nitrering
Den fælles base er et nitreringsstål som f.eks38CrMoAlA. Gasnitrering hærder et tyndt hus på overfladen, hvilket giver god slidstyrke til rene, ufyldte harpikser som PE, PP og ABS til en fornuftig pris. En nitreretskruetøndeer det økonomiske, pålidelige valg, når materialet ikke er specielt slibende eller ætsende.
Bimetallisk
Til slibende eller ætsende brug smelter en bimetallisk cylinder et meget hårdere, tykkere legeringslag inde i boringen - nikkelbaseret til korrosion, wolframcarbid-rig til slid - over et sejt basisstål. Det koster mere, men det holder meget længere, hvor en nitreret overflade ville blive slidt igennem. På vores egne bimetalliske tønder tager vi boringen til omkring 62 HRC, hvor mange butikker stopper ved 58. Den fulde sammenligning er i vores guide tilbimetalliske vs nitrerede skruetønder.
Skruen bliver også behandlet
Overfladehærdning er ikke kun et tøndejob. Ud over nitrering er skruegange ofte hårdbehandlede - en slidbestandig legering svejset på flyvefladerne, det højeste slidpunkt på skruen - så skruen holder trit med boringen. Hvis en skrue og en tønde slides med forskellig hastighed, falder frigangen, og kvaliteten lider, så de to er hærdet til at arbejde og slides som et matchet par, ikke som separate dele.
Tilpasning af skruetønden til dit materiale
Det er her de fleste skrue-tønde beslutninger vindes eller tabes. Det materiale, du kører, sætter den overflade, du har brug for - ikke omvendt. Et hurtigt kort:
| Materiale | Hovedtrussel mod tønden | Anbefalet overflade |
|---|---|---|
| Rengør PE / PP / ABS | Mildt slid | Nitreret |
| Stiv PVC | Korrosion + noget slid | Bimetallisk (nikkelbaseret) |
| Glasfyldt / mineralfyldt | Kraftig slid | Bimetallisk (carbid-rig) |
| WPC (træ + spartelmasse) | Alvorlig slid (+ korrosion hvis PVC-baseret) | Bimetallisk (carbid-rig) |
| Genanvendt/forurenet foder | Slid + ukendte | Bimetallisk |
To materialer fortjener deres egen spillebog.PVCer ætsende, fordi den frigiver saltsyre, mens den behandler, så den har brug for en korrosionsbestandig bimetaloverflade.WPCer et af de mest slibende materialer i ekstrudering, takket være dets træ og mineralske fyldstof, så det har brug for det hårdeste legeringslag, du kan lægge i boringen. Angiv overfladen for materialet, hver gang.
Nøglespecifikationer: Diameter, L/D og kompression
Ud over type og overflade er der nogle få specifikationer, der former, hvordan en skruetønde præsterer. Du behøver ikke at være skruedesigner for at finde en, men det hjælper at vide, hvad de betyder.
- Diameter— størrelse til din maskine og måloutput. Skruer og tønder er lavet på tværs af en lang række diametre, så de passer til alt fra små profillinjer til store ekstrudere.
- L/D-forhold— skruens længde divideret med dens diameter. En længere L/D giver mere tid til at smelte og blande; en kortere er mere kompakt. Den rigtige værdi afhænger af materialet og processen.
- Kompressionsforhold— hvor meget skruekanalen laver fra fodring til måling. Højere kompression virker nogle materialer hårdere; varmefølsomme polymerer som PVC favoriserer et mildere forhold.
Disse er indstillet til materialet og jobbet, hvilket er præcis grunden til, at en specialfremstillet tønde slår en generisk. Giv din maker maskinen, materialet og outputtet, og geometrien følger derfra.
Almindelige problemer og hvad de peger på
Når en linje driver ud af spec, fører sporet ofte tilbage til skruen og tønden. En hurtig diagnose:
- Udgangen falder med samme skruehastighed— slidt clearance, det klassiske første tegn.
- Stigende eller ustabilt tryk— slitage eller et fodrings- eller temperaturproblem.
- Sorte pletter og nedbrydning— materiale, der dvæler i slidte huller eller sidder på en korroderet overflade.
- Dårlig blanding eller usmeltet materiale— den forkerte skruetype til opgaven eller en slidt skrue.
- Pitting på skruen eller boringen— korrosion, normalt den forkerte overflade til materialet.
Ethvert symptom kan have flere årsager, men to eller tre sammen peger næsten altid på en slidt eller forkert specificeret tønde. Måling af sliddet fortæller dig hvilken - og om reparationen er en reparation eller en udskiftning.
Slid, vedligeholdelse og udskiftning
Hvert skruetønde slides til sidst - det eneste spørgsmål er, hvor hurtigt, og det afhænger af materialet og hvordan maskinen køres. Slid viser sig som faldende output ved samme skruehastighed, stigning, dårlig blanding, sorte pletter eller stigende smeltetemperatur. Årsagen er afstanden mellem skrue og cylinder, der åbner sig forbi tolerance.
Når du ser disse tegn, skal du måle før du handler: skruens flyvediameter, cylinderboringen og den radiale afstand i forhold til den originale spec. Nogle gange kan skruen bygges om, mens tønden stadig er god; når boringen er slidt ud over tolerancen, er udskiftning normalt den økonomiske løsning. Vores guide tilhvornår man skal udskifte en slidt skruetøndegår gennem måling af slid og beslutter reparation kontra udskiftning. Et par vaner forlænger levetiden: Tilpas overfladen til materialet, hold forurenende stoffer ude af foderet, hold temperaturerne inden for rækkevidde, og log aflæsninger ved hver service.
Sådan vælger og specificerer du en ekstruder-skruetønde
At trække det sammen og vælge en skruetønde er tre beslutninger i rækkefølge:type, såoverflade, såspecifikation. Arbejd igennem dem, og du vil ikke gå langt galt.
- Type— pumper din proces ét materiale (enkeltskrue) eller blandes og sammensættes (dobbeltskrue)? Kompakt PVC eller profilbearbejdning peger til konisk; høj output og fleksibilitet peger på parallel.
- Overflade— nitreret til rene harpikser, bimetallisk til slibende eller ætsende materialer. Når du er i tvivl om et fyldt eller PVC-materiale, skal du gå bimetallisk.
- Specifikation— diameter, L/D og kompression tilpasset din maskine, materiale og output.
For at få et præcist tilbud og en tønde, der falder lige ind, skal du give din producent maskinens fabrikat og model, skruediameteren og L/D (eller den originale tegning), materiale- og fyldstofbelastningen og målet output. Ingen tegning? En slidt prøve er nok til at reverse-engine en nøjagtig udskiftning - eller en opgraderet en med en hårdere overflade end den del, du er ved at pensionere.
Hvorfor arbejde med Nanhaiya
Vi har brugt mere end tyve år på at bygge ekstruderskruer og tønder af enhver type —enkelt skrue, parallel dobbeltskrue, konisk dobbeltskrue, ogsprøjtestøbning— i 38CrMoAlA nitreret stål og bimetalliske legeringer, med bimetallisk boringshårdhed op til 62 HRC, tolerancekontrol og dynamisk balancetest på hvert sæt. Med mere end 500 kunder og over to årtiers erfaring bygger vi erstatninger, der er kompatible med store mærker som KraussMaffei, Cincinnati og Jwell, ud fra din maskinmodel, en tegning eller en prøve. Fortæl os dit materiale, maskine og output, og du vil få en skræddersyet anbefaling og tilbud inden for tolv timer.
Har du brug for den rigtige skruetønde eller en erstatning til din linje? Send din maskine, materiale og output - få en anbefaling og et tilbud inden for 12 timer.
Få et tilbudOfte stillede spørgsmål
Hvad er en ekstruder-skruetønde?
Det er den centrale del af en plastekstruder - en roterende skrue inde i en opvarmet tønde. Det tager fast plast i den ene ende, smelter det med varme og forskydning og pumper en ensartet smelte ud i den anden ende ved konstant tryk. Skruen og tønden fungerer som et matchet par, og den lille afstand mellem dem styrer output og kvalitet.
Hvad er en ekstruder-skruetønde lavet af?
Basen er normalt et nitreringsstål som 38CrMoAlA, hærdet ved gasnitrering til rene harpikser. Til slibende eller ætsende materialer er det bimetallisk - et hårdt, slid- og korrosionsbestandigt legeringslag smeltet inde i boringen over et sejt basisstål. Overfladen er valgt til det materiale du kører.
Hvad er hovedtyperne af skruetønde?
Enkelt skrue og dobbelt skrue. Dobbeltskrue opdeles i parallelle og koniske og i samroterende og modsat roterende, plus der er sprøjtestøbte skruetønder. Enkeltskruer pumpe til højvolumen ekstrudering; tvillingeskruer blandes og sammensættes; koniske tvillinger passer til kompakte PVC- og profillinjer.
Hvor længe holder en ekstruder-skruetønde?
En velholdt holder normalt mellem 3 og 10 år. Det afhænger af materialet, overfladebehandlingen, driftsbetingelserne og vedligeholdelsen - slibende og ætsende materialer forkorter det, rene harpikser og en bimetallisk overflade forlænger det.
Hvordan vælger jeg den rigtige?
Tre trin: vælg den type, din proces har brug for, vælg overfladen til dit materiale, og match derefter diameter, L/D og kompression til jobbet. Giv producenten din maskinmodel, materiale og output - en tegning eller prøve gør det nøjagtigt.
Kan du erstatte et hvilket som helst maskinmærke?
Ja. Vi bygger udskiftningsskruer og -tønder, der passer til store ekstruder- og injektionsmærker - KraussMaffei, Cincinnati, Jwell - fra din maskinmodel, en tegning eller en prøve. Send detaljerne for et tilbud inden for 12 timer.