Hvad er forskellen mellem distributiv og dispersiv blanding?
Tænk på distribution som et spørgsmål om placering og spredning som et spørgsmål om størrelsen af domæner eller agglomerater. Flytning af en stor pigmentklump ind i en anden del af smelten ændrer dens placering. At bryde denne klump i mindre agglomerater ændrer dens spredning. Det ene resultat fastslår ikke det andet.
| Spørgsmål | Distributiv blanding | Dispersiv blanding |
|---|---|---|
| Hvad bør ændres? | Rumlig ensartethed af komponenter. | Agglomerat eller dispergeret fase størrelse. |
| Hvad gør flowet? | Opdel, reorienter og rekombinér materiale. | Påfør tilstrækkelig belastning for deformation eller opbrud. |
| Hvad skal vi undersøge? | Sammensætning eller farvekonsistens på tværs af definerede prøver. | Resterende agglomerater eller fasemorfologi. |
| Hvad er utilstrækkeligt bevis? | En fin partikelstørrelse i en isoleret prøve. | En ensartet pelletfarve. |
Forskellen er forklaret iNC State Extensions skruefunktionsguide. De fleste virkelige elementer bidrager til begge processer. Det nyttige spørgsmål er, om materialet får den nødvendige balance, ikke om et element permanent hører til i én kategori.
Ved køb skal du skrive det ønskede resultat som et observerbart krav. Identificer, hvad der skal blive mere ensartet, hvilke agglomerater eller fasetræk der er uacceptable, og hvordan laboratoriet vil rapportere dem. En anmodning om "bedre blanding" efterlader disse beslutninger uafklarede.
Denne vejledning omhandler co-rotating twin-screw compounding. Etabler først udstyrspligten, hvis du sammenligner en enkeltskruet linie eller en PVC-proces med modsat rotation. Voresenkeltskruet versus dobbeltskruet materialeguideadresserer det bredere valg.
Diagnosticer defekten, før du skifter skruen
Beskriv defekten, før udskiftningselementet navngives. Vi vil anmode om prøver knyttet til samme driftsperiode som feeder-, hastigheds-, temperatur- og belastningsregistreringer. En prøve uden dens procesbetingelser gør det vanskeligt at skelne et repeterbart konfigurationsproblem fra en midlertidig forstyrrelse.
| Observation | Beviser vil vi anmode om | Første beslutning |
|---|---|---|
| Farve skifter over tid | Tidsmærkede prøver og feeder leveringsposter. | Undersøg doseringskonsistensen, før du ændrer geometri. |
| Synlige pletter | Udsnit eller mikrofotografier sammenlignet med indgående ingredienser. | Identificer agglomerater, usmeltet materiale, nedbrydning eller forurening. |
| En defekt begyndte efter en opskriftsændring | Tidligere og nuværende formuleringer, foderformer og indstillinger. | Adskil en ny behandlingsopgave fra slidrelateret forringelse. |
Hvad jeg tjekker før jeg anbefaler stærkere blanding
Når jeg vurderer et problem med dobbeltskrueblanding, adskiller jeg først ujævn sammensætning fra partikler, der ikke er nedbrudt. Synlige pletter i en pelletprøve er ikke nok til at retfærdiggøre en stærkere æltesektion. Jeg beder om harpikskvaliteten, additivform og -belastning, nuværende skruelayout, fodringsregistreringer og prøver indsamlet under stabile driftsforhold.
Mit næste skridt er at fastslå, hvad de pletter faktisk er. Jeg ville undersøge dele af materialet og sammenligne defekten med de originale ingredienser. Agglomereret pigment, usmeltet harpiks og nedbrudt materiale kræver forskellige reaktioner. Tilføjelse af blandingsintensitet, før defekten identificeres, kan sende undersøgelsen i den forkerte retning. Sondringen mellem dårlig smeltning og dårlig blanding er også en central advarsel iJim Franklands enkeltskrue blandingsvejledning.
Til skruegennemgangen overvejer jeg skivebredde, bloklængde, forskydningsvinkel og transportretning sammen. Jeg tjekker også de omkringliggende elementer, fodringssteder og målte frirum. En ælteklods kan ikke vurderes korrekt ud fra dens vinkel alene. Dets position i processen og de materielle forhold, der kommer ind i den, har betydning.
Før jeg anbefaler en ændring, vil jeg etablere en basislinje for gennemløb, faktisk smeltetemperatur, drevbelastning og de relevante kvalitetsmålinger. Jeg vil derefter sammenligne en berettiget konfigurationsændring, efter at processen er stabiliseret, og holde formuleringen og prøveudtagningsmetoden konsekvent. Hvis fodringen er ustabil, eller de eksisterende komponenter er slidte, vil jeg løse disse problemer, før jeg bruger en ny blandingssektion til at kompensere.
Mit acceptkriterium er den aftalte produktspecifikation. En konfiguration, der fjerner synlige agglomerater, men beskadiger den nødvendige fibermorfologi eller overskrider driftsgrænserne, er ikke en acceptabel forbedring. Jeg ville beholde den konfiguration, der leverer den nødvendige blandingskvalitet inden for linjens termiske og mekaniske grænser, i stedet for at fortsætte med at tilføje restriktioner, blot fordi maskinen kan tolerere det.
Hvordan dobbeltskrueekstrudere genererer blanding
Flowomlægning og lokal stress gør forskellige opgaver
Fordelingshandling kommer fra gentagne opsplitning, strækning og omarrangering af materiale. Dispersiv virkning kræver spændinger, der er tilstrækkelige til at deformere en dispergeret fase eller overvinde modstand i et agglomerat. Forskydnings- og forlængelsesstrømning beskriver deformationsmekanismer; de er ikke separate kvalitetsmål, der erstatter distribution og spredning.
Charlie Martinsteknisk gennemgang af dobbeltskrue kontinuerlig blandingbeskriver samspillet mellem skrueelementer, fyldte bearbejdningsområder og transportsektioner. Dens udstyrsdiskussion er nyttig her; farmaceutiske formuleringsbetingelser i denne anmeldelse bør ikke overføres til en industriel plastopskrift.
Hastighed er et input, ikke acceptresultatet
For en lokal forskydningsstrømfortolkning afhænger spændingen af materialets viskositet ved den relevante temperatur og deformationshastighed. Et rpm tal alene definerer ikke disse betingelser, dapartikelsporingssammenligning nedenforillustrerer. Sammenlign en foreslået hastighedsændring sammen med den faktiske smeltetemperatur, tilførselshastighed og kvalitetsresultater, i stedet for at bruge hastighed som en erstatning for en dispersionsmåling.
Se ud over gennemsnitlig opholdstid
Opholdstidsfordeling beskriver, hvor længe forskellige dele af materiale forbliver i en proces. Spørg, hvor et sporstof kommer ind, hvor det er detekteret, og hvilke driftsbetingelser der gælder for gennemgangen. En middelværdi uden den information er ikke nok til at sammenligne to layouts.
Vores anbefalede prøveoptegnelse adskiller input fra resultater. Rekordindstillinger og materialelevering som input; registrere det færdige materiales konsistens og morfologi som resultater. Hold temperatur og belastning som driftsbegrænsninger. Denne struktur forhindrer en forsøgsrapport i at kalde et højere energiinput for en kvalitetsforbedring, før produktet er blevet vurderet.
Ekstruder-skrueelementer og deres blandefunktioner
En elementfamilie er en nyttig startetiket, ikke en komplet ydeevnespecifikation.NC States elementguideskelner mellem transport-, revers-, ælte- og tandelementer og forklarer, at nomenklaturen varierer mellem producenter. Vi ville bruge selve tegningen og geometrien i stedet for at overføre en anden leverandørs kode til et tilbud.
| Element familie | Rolle at gennemgå | Hvad vi ville bede om |
|---|---|---|
| Formidling | Transport og lokale påfyldningsforhold. | Bly, længde, håndhævelse og nabobegrænsninger. |
| Ælteklods | Deformation, blanding og transport eller begrænsning. | Skivebredde, antal, totallængde, forskydning og transportretning. |
| Tandet eller dedikeret mixer | Flowomlægning og geometriafhængig stresseksponering. | Fuldstændig profil, driftsstilling og dokumentation for den påtænkte opgave. |
Antag ikke, at transportelementer intet bidrager til blandingen, eller at hvert tandelement udelukkende er distribuerende. Den rigtige sammenligning er mellem definerede geometrier under angivne forhold. Bestem, om tegningen beskriver en segmenteret samling eller en skrue i ét stykke, før du diskuterer udskiftningsfleksibilitet.
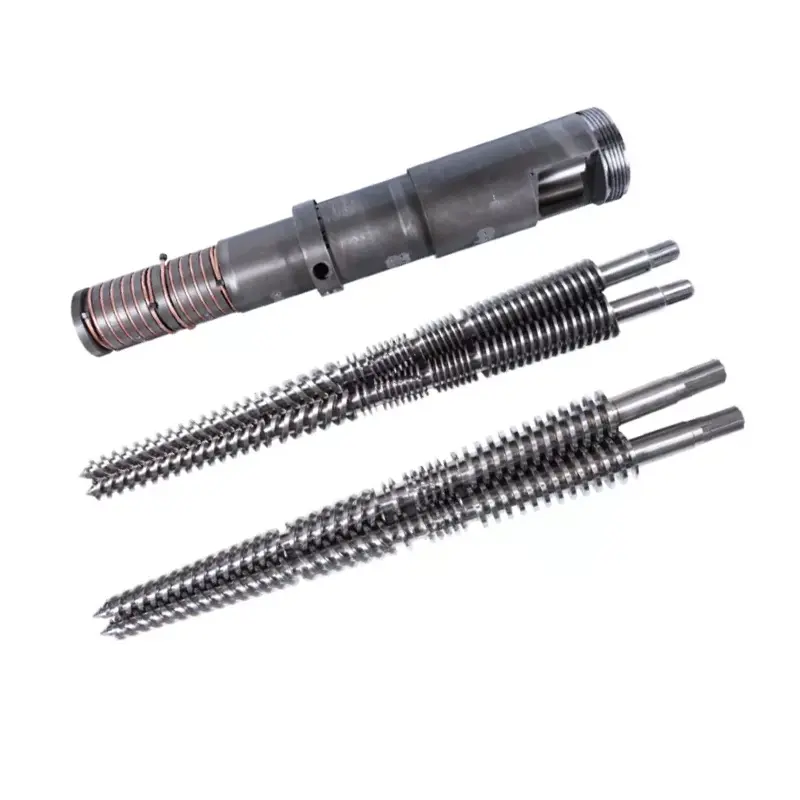
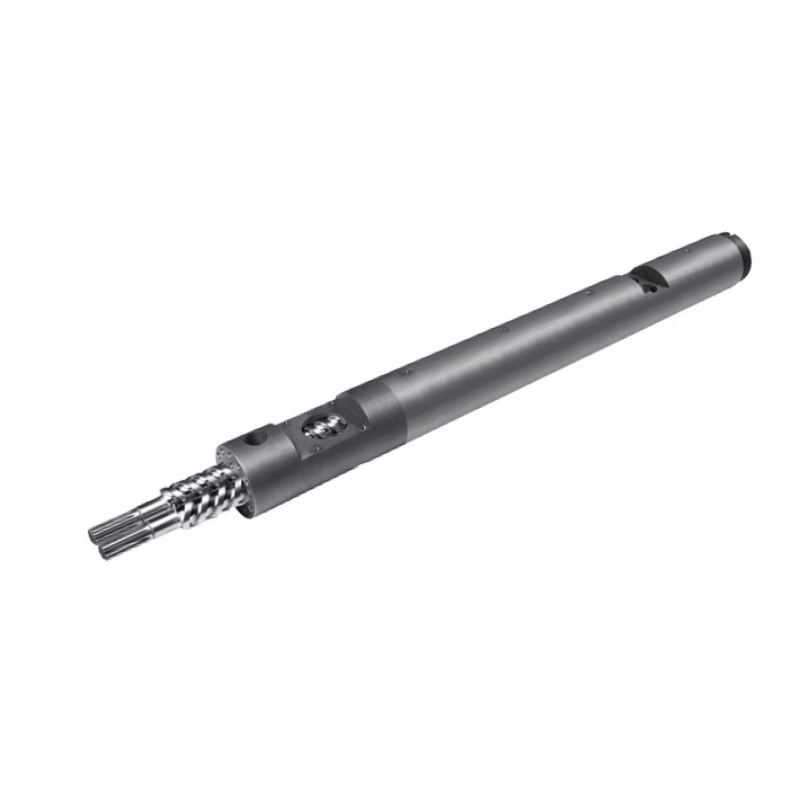
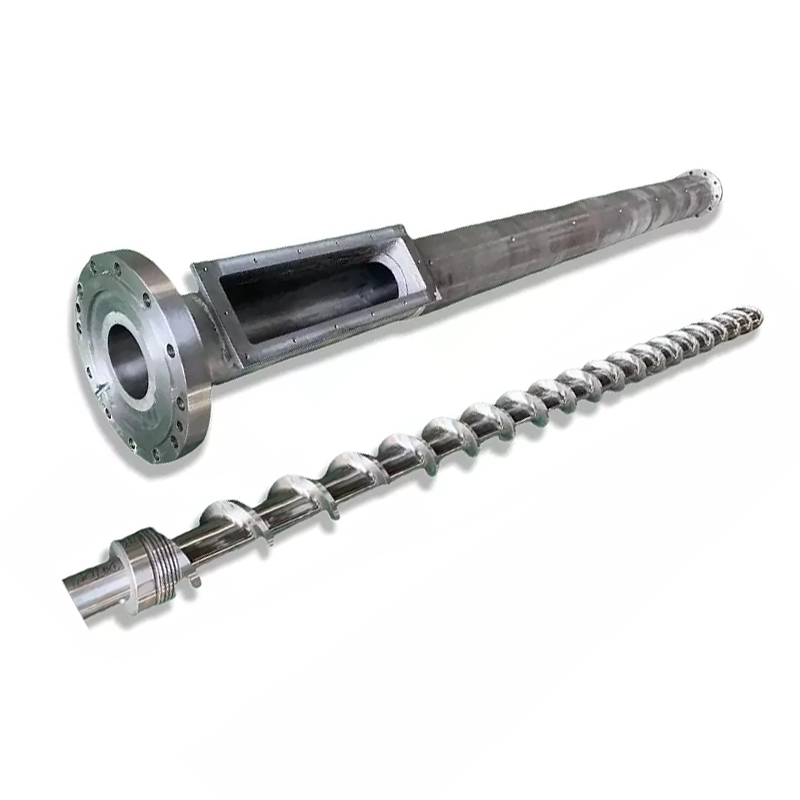
Voresco-roterende parallel dobbeltskruet cylinderproduktsiden identificerer rotation i samme retning, sammenblanding og blandingsapplikationer. Disse oplysninger fastlægger den relevante udstyrskategori. For en ordre skal den godkendte konfiguration stadig identificere de enkelte arbejdssektioner og parringsgrænseflader.


Skruedesignfunktioner, der styrer blanding, varme og slid
Separat skivebredde, skiveantal og bloklængde
Disse er relaterede dimensioner, men de er ikke udskiftelige beskrivelser. Kenneth Russellsdobbeltskrue blandingsanalyseforklarer den velkendte tendens til, at bredere skiver favoriserer dispersiv handling og smallere skiver til fordel for opdeling og omfordeling. Det understreger også indflydelsen af restriktion, fyldning og smeltetemperatur.
Den tendens er ikke en universel købsregel. Hvis en sammenligning ændrer skivebredde, bloklængde og transportadfærd sammen, kan resultatet ikke tilskrives bredden alene. Spørg hvilken variabel, der ændrede sig, og hvilken kvalitetsmåling, der blev forbedret.
Aflæs forskydningsvinkel med transportretning og fyld
En neutral ælteblok har ingen iboende fremadgående pumpevirkning; materiale kan stadig passere igennem under påvirkning af den omgivende proces. Omvendte elementer modarbejder fremadgående transport. Deres anvendelighed afhænger af de tilsigtede fyldnings- og trykforhold. Hverken "neutral" eller "omvendt" er en automatisk instruktion til at forbedre hver blandesektion.
| Foreslået ændring | Påkrævet sammenligningsrekord | Grund til at afvise retssagen |
|---|---|---|
| Forskellig æltegeometri | Dimensioner, elementrækkefølge, kvalitetsdata og stabil gennemstrømning. | Måldefekten forbliver, eller en påkrævet egenskab forringes. |
| Større begrænsning | Faktisk smeltetemperatur, tryk, drivbelastning og tilførsels-/udluftningsadfærd. | En maskin- eller materialegrænse er overskredet. |
| Gendannet arbejdsafstande | Matchede skrue/tøndemål på navngivne positioner. | Enheden opfylder ikke dets godkendte krav til pasform eller frigang. |
Holdbarhed starter med den faktiske pligt
Vi udgiver 38CrMoAlA og et nitreringsdybdeområde på 0,50 til 0,70 mm påsamroterende produktspecifikation. Disse er materiale- og behandlingsdata, ikke en blandingskvalitetsvurdering eller en levetidsgaranti. De definerer ikke løbeafstanden.
For en slibende formulering vil vi anmode om fyldstofidentitet, belastnings- og slidkort, før vi vælger overfladesystemet. Geometrigennemgang og slidbeskyttelse er separate beslutninger. En hårdere overflade kan ikke påvise, at en uegnet blandingsprofil er korrekt. Voresparallel dobbeltskrueafstand og slidføringforklarer den matchede inspektionsrekord.
Inspicér kun komponenter under anlæggets godkendte isolerings-, afkølings- og håndteringsprocedurer. Undlad at reducere en afstand eller ændre en enhed uden for maskinfabrikantens godkendte grænser for at søge mere blanding.
Sådan arrangeres en dobbeltskrueprofil til blanding
Gennemgå rækkefølgen af behandlingsopgaver, før du vælger en blandingsblok. Martinsløbende blandende gennemgangbeskriver målt fodring, transport, smeltning, fyldte blandeområder og udledning. En profil skal levere disse funktioner sammen. En anbefaling af et selvstændigt element efterlader dets indløbsforhold og nedstrøms trykdrift uspecificeret.
Definer, hvad der når hver blandesektion
Ved en foreslået ændring angives, om ingrediensen kommer ind som pellets, pulver, væske eller koncentrat, og identificer dens foderposition. Vi vil spørge, hvilken smelte- eller befugtningstilstand, der kræves før den påtænkte spredningsopgave. En blandingssammenligning bør ikke skjule en ændring i, hvordan ingrediensen indgår i processen.
Hold fodring, begrænsning og udluftning tilsluttet
Før du tilføjer et restriktivt element, skal du bede procesdesigneren om at kontrollere tryk- og fyldningskravene omkring sidefødere og ventilationsåbninger. Vi ville ikke godkende ændringen fra en skitse, der kun er blanding, der udelader disse grænseflader. Registrer den acceptable adfærd ved hver åbning som en del af prøveoplægget.
Identificer, hvor materialetemperaturen måles, og hvor kvalitetsprøven er taget. Ellers kan en varmere aflæsning på et andet sted forveksles med en temperaturstigning forårsaget af det nye element. Hold målestederne faste, når formålet er en direkte sammenligning.
Tilpas blandingsbalancen til formuleringen
Angiv ingrediensen, når den kommer ind i ekstruderen. Et prædispergeret farvekoncentrat og et agglomererende råpigment giver ikke den samme opgave. Vi vil anmode om leverandørens væsentlige oplysninger og undersøge den indkomne formular, før vi beslutter, om det primære behov er omfordeling, deagglomering eller begge dele.
| Materiale kort | Spørgsmål at besvare | Bevis at medtage i accept |
|---|---|---|
| Forudspredt farve masterbatch | Er dosering og fordeling konsistent, og er der resterende agglomerater til stede? | Tids-/positionsprøvetagning, farvekonsistens og anvendelig spredningsvurdering. |
| Agglomererende pigment eller mineralfyldstof | Er ingrediensen blevet fugtet, og er der uacceptable agglomerater tilbage? | Definerede agglomeratmålinger og nødvendige produktegenskaber. |
| Glasfiberforbindelse | Opfylder blandingen kravene til ensartethed og beholdt fiber? | Fibermorfologi og de specificerede mekaniske egenskaber. |
| Polymerblanding eller varmefølsom forbindelse | Hvilken fasemorfologi og temperatur/tidsgrænser gælder? | Morfologi, nedbrydningsindikatorer og relevante færdigvaretests. |
Russellsblandende diskussionbruger sammenhængende kønrøg som et eksempel på et materiale, der trænger til dispersion og kontrasterer intensive sektioner med en blidere behandling af fibre. Det understøtter en materialespecifik brief, ikke en regel om, at hvert udfyldt materiale har brug for den mest restriktive konfiguration.
Angiv ikke én profil for hver granuleringsafgift
Voresgranulation parallel tvilling skrueside viser termoplastisk pelletproduktion, inklusive PE og PP, og understøtter jomfruelige og genbrugsmaterialer med konfigurationstilpasning. For et tilbud skal disse brede kategorier indsnævres til den faktiske kvalitet, additivbelastning, foderform og påkrævet produkt.
Vi vil spørge, om et genbrugsfoder har ændret sammensætning eller forureningsniveau, før vi tilskriver en ny defekt til skruen. Ligeledes vil vi ikke acceptere en check, der kun er i farve, for en fiberforstærket kvalitet, hvis købsspecifikation inkluderer mekanisk ydeevne. Godkendelsestesten skal følge årsagen til, at additivet er til stede.
Sådan verificeres blandingskvaliteten i stedet for at gætte
Hvorfor jeg sammenligner stresseksponering frem for skruehastighed alene
Jeg vil bruge undersøgelsen af Jan Philipp Oldemeier og Volker Schöppner som et nyttigt udgangspunkt, når jeg sammenligner blandingskonfigurationer. Deres forskning undersøgte skrueelementer ved hjælp af tredimensionel strømningssimulering og partikelsporing i stedet for at antage, at hver partikel oplever de samme blandingsforhold.
For ZSK25-geometrien med PP FPH50 specificerede forskerne en smeltetemperatur på 220°C og en gennemstrømning på 20 kg/t. Forøgelse af det fortandede blandeelements hastighed fra 200 til 400 rpm hævede middelværdien af de sporede partiklers maksimale forskydningsspændinger fra ca. 37.900 til 54.400 Pa. For KB24 ælteblokken under samme forhold steg de tilsvarende værdier fra ca. 27.900 til 48. Pa.
Disse var simulerede stressresultater, ikke målte forbedringer i den færdige sammensatte kvalitet. Forfatterne udtalte også, at eksperimentel validering stadig afventede.Læs den originale undersøgelse.
Min tekniske konklusion er, at hastighed alene er en ufuldstændig specifikation. Før jeg anbefaler nogen af elementerne til produktion, vil jeg kræve bevis for, at dets stresseksponering adresserer den faktiske defekt, efterfulgt af kontrol af spredning, smeltetemperatur, drivbelastning og produktets påkrævede egenskaber.
Vælg en test, der passer til prøven
ISO 23900-5:2015, bekræftet i 2025, beskriver filtertrykværditesten til vurdering af farvestofdispersion i termoplastiske polymerer. Det er en relevant metode at overveje for farvekoncentrater, der anvendes til ekstrudering og smeltespinding; laboratoriet skal etablere de gældende forberedelses- og testbetingelser.
ISO 18553:2025omhandler partikel-/agglomeratstørrelse og spredningsgrad i polyolefinrør, fittings og forbindelser. Dets angivne omfang omfatter carbon black-indhold under 3 vægtprocent og pigmentindhold under 5 %. Anvend ikke dette omfang automatisk på en meget koncentreret masterbatch eller på hvert fyldstofsystem.
Adskil kvalitetsregistreringen fra driftsjournalen
For distribution skal du definere, hvor og hvornår prøver udtages, og hvilken konsistensmåling der er passende. For dispergering defineres prøvepræparationen og den relevante agglomerat- eller morfologivurdering. Aftal acceptkriterierne med produktspecifikationen og laboratoriet før forsøget, i stedet for at vælge en beståelsestærskel efter at have set resultatet.
For energisammenligninger, angiv, om den rapporterede værdi er drevinput, estimeret akseleffekt eller en bredere linjemåling, og identificer massestrømsgrundlaget. Sammenlign ikke i modsætning til "SME"-tal eller behandl et gennemsnitligt energital som bevis på lokal stresseksponering. Vi ville registrere energi og belastning sammen med kvalitet, ikke erstatte kvalitetstestene med dem.
Vores anbefaling: bevar separate søjler for kvalitet, stabilt accepteret output, smeltetemperatur og mekanisk belastning. Godkend kun konfigurationen, når den opfylder det aftalte krav i hver relevant kolonne.
Gennemgang af skruekonfiguration for blandingskvalitet og holdbarhed
Brug en kontrolleret gennemgang i stedet for en sekvens af ikke-relaterede justeringer. Følgende arbejdsgang er vores foreslåede metode til at omdanne en blandingsklage til en konfigurationsopgave. Den tillader ikke drift uden for maskinproducentens grænser eller erstatter anlæggets ændringskontrol- og sikkerhedsprocedurer.
-
Definer defekten og acceptmålet
Beskriv defekten med repræsentative prøver og den påkrævede produktspecifikation. Beslut hvilke distributions-, sprednings- og færdige egenskabsmålinger, der bestemmer accept, før du ændrer linjen.
-
Optag en sammenlignelig baseline
Registrer formuleringsrevision, ingrediensform, tilførselshastigheder, skruehastighed, målt smeltetemperatur, tryk, drivbelastning og stabilt accepteret output. Mærk prøver med samme driftsperiode og målesteder.
-
Tjek fodring, smeltning og slid
Gennemgå feederens konsistens og identificer partiklerne i defekten. Hvis der er mistanke om slid, skal du opnå matchede skrue-og-tønde-mål under godkendte inspektionsprocedurer, før du anbefaler en revideret blandingsgeometri.
-
Vælg en berettiget ændring
Angiv den mekanisme, ændringen er beregnet til at håndtere. Dokumenter elementets dimensioner, retning, rækkefølge og berørte grænseflader. Få den ansvarlige procesingeniør til at godkende ændringen og dens driftsgrænser.
-
Sammenlign efter at processen har stabiliseret sig
Brug den aftalte stabiliserings- og prøveudtagningsprocedure. Hold formuleringen og testmetoden konsekvente, noter eventuelle uundgåelige forskelle, og sammenlign kvalitet med temperatur, belastning og accepteret output.
-
Accepter, revidér eller vend tilbage til basislinjen
Accepter kun ændringen, hvis den opfylder de foruddefinerede kvalitets- og driftskriterier. Hvis det mislykkes, skal du bevare resultaterne og følge den godkendte returnerings- eller revisionsprocedure i stedet for at tilføje en anden begrænsning uden en ny hypotese.
Hvad vi skal bruge til komponentopskriften
Send maskinens identitet, konfigurationstegning, nominel skruediameter, centerafstand, aksel- eller drevforbindelsesdetaljer og eventuelt målt slidkort. Medtag materiale- og driftsoptegnelser ovenfor. For et segmenteret system skal du identificere elementsekvensen; for en skrue i ét stykke skal du identificere arbejdssektionerne på den komplette tegning. Mekanisk pasform og blandingsydelse kræver separate acceptchecks.
Ofte stillede spørgsmål
Kan distributiv blanding opløse pigmentagglomerater?
Distributiv blanding omfordeler primært materiale; det fastslår ikke i sig selv, at den tilgængelige spænding er tilstrækkelig til at bryde et agglomerat. Et rigtigt element kan bidrage til begge blandingstilstande. Undersøg de resterende agglomerater adskilt fra farve- eller sammensætningens ensartethed, før du beslutter, om der er behov for mere dispersiv virkning.
Forbedrer øget skruehastighed altid blandingen?
Nej. Hastighed er et driftsinput, mens acceptabel blanding er et målt produktresultat. Sammenlign en hastighedsændring med fodringsforhold, faktisk smeltetemperatur, drivbelastning og de aftalte kvalitetstest. Accepter ikke en højere rpm-indstilling, hvis de påkrævede produktegenskaber eller driftsgrænser ikke længere overholdes.
Er 90-graders ælteblokke altid bedre til spredning?
Nej. Forskydningsvinkel er kun én geometrivariabel. Skivebredde, total bloklængde, transportretning, fyldningsforhold og den omgivende konfiguration skal også gennemgås. En neutral blok kan passere materiale under påvirkning af den omgivende proces; neutral betyder ikke, at materialet forbliver stationært.
Kan tandede blandeelementer også give dispersiv blanding?
Ja, afhængig af geometri og driftsbetingelser. Et element beskrevet som en fordelingsblander kan stadig generere lokale spændinger. Anmod om bevis for den faktiske profil og materialepligt i stedet for at behandle kategorinavnet som en fuldstændig beskrivelse af dets ydeevne.
Hvorfor kan farvestriber forblive efter tilføjelse af flere ælteblokke?
Flere ælteblokke identificerer eller eliminerer ikke årsagen af sig selv. Kontroller doseringsstabilitet, indgående ingrediensform, smelteforhold og prøver indsamlet under sammenlignelig drift. Bestem derefter, om det resterende problem er rumlig fordeling, udspredte agglomerater eller en anden defekt, før du foretager en yderligere konfigurationsændring.
Hvad betyder skruebladskonfiguration ved dobbeltskrueekstrudering?
For denne vejledning er den nyttige konfiguration det aksiale arrangement af transport-, ælte- og blandingssektioner, inklusive deres dimensioner og retning. Brug de specifikke udtryk på tegningen. At kalde hele samlingen for en vingekonfiguration specificerer ikke dens behandlingsfunktioner eller gør forskellige leverandørers elementkoder udskiftelige.