Koniske og parallelle dobbeltskruede ekstrudere: hvad sammenligner vi?
Hvad er en konisk dobbeltskrueekstruder?
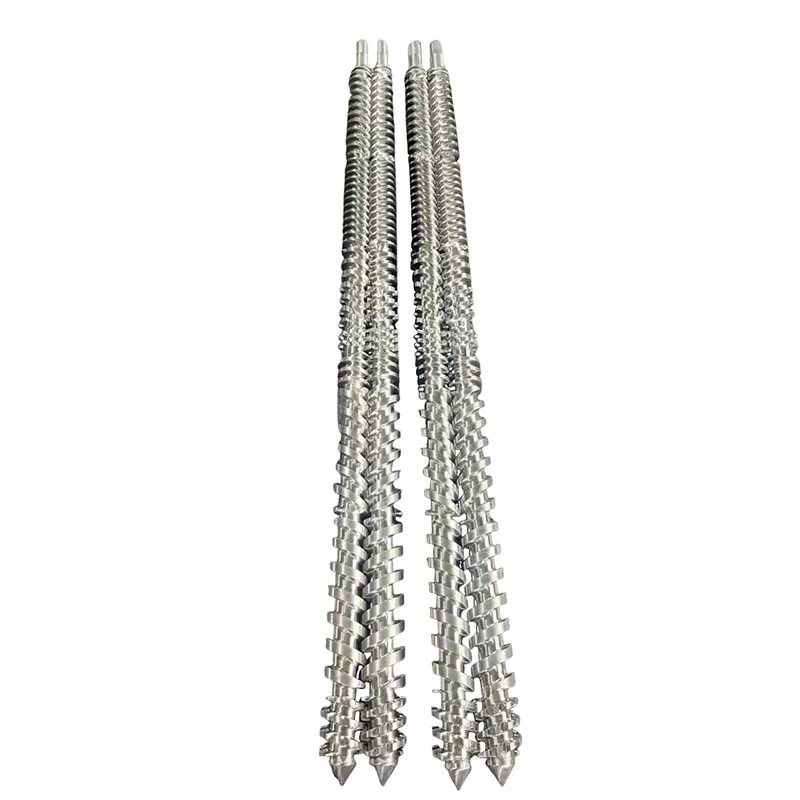
En konisk dobbeltsnekkeekstruder har skruer, hvis udvendige diameter ændres langs forarbejdningslængden. I det konventionelle PVC-arrangement, der er diskuteret her, er fødeenden større, og udløbsenden er mindre. En beskrivelse såsom "konisk skrueekstruder" lader stadig rotationsretningen, indgrebsarrangementet og anvendelsen bekræftes.
Hvad er en parallel dobbeltskrueekstruder?
En parallel dobbeltsnekkeekstruder har parallelle skrueakser og en konstant nominel udvendig diameter langs forarbejdningssektionen. Kanalgeometrien kan stadig ændre sig. Ordet "parallel" fortæller dig ikke, om skruerne roterer sammen eller i modsatte retninger, eller om maskinen er beregnet til sammensætning eller direkte produktekstrudering.
Nastaj og Wilczyński skelner mellem co-roterende og mod-roterende dobbeltskrueekstrudering i deres2024-forskning om opskalering af modroterende ekstrudering. Deres diskussion identificerer PVC-pulverbehandling som en vigtig modroterende applikation. Den processondring er udgangspunktet for en meningsfuld sammenligning.
Hold indkøbsopgaven konsekvent
For PVC-tørblandet ekstrudering skal du sammenligne de relevante koniske og parallelle konfigurationer under de samme produktkrav. Overfør ikke en højhastigheds-samroterende blandingskrav til en modroterende rørmaskine, blot fordi begge har parallelle skruer. Hvis din opgave er sammensat produktion, så brug vores brederevejledning til valg af materiale og ekstruderingssystemat etablere processen først.
For en ny linje skal maskinleverandøren definere hele driftskonfigurationen. For udskiftningskomponenter starter vi med den installerede maskine og dens tegninger. Et skrue-og-tønde-tilbud kan ikke i sig selv fastslå, om en anden maskinarkitektur er egnet.
Hvordan geometri, centerafstand og modelstørrelser adskiller sig
The useful geometric distinction is where the material has space and where the assembly must fit. In the conventional conical arrangement, diameter and separation of the screw axes vary along the processing length. In a parallel arrangement, the axes remain parallel. Ingen af beskrivelserne specificerer kanaldybde, lokal kompression, arbejdsafstand eller den fuldstændige trykbelastning.
Et diameterpar er ikke en kapacitetsvurdering
Voreskonisk dobbeltskruetønde rækkelister par inklusive Φ65/Φ132 og Φ80/Φ156. Inden bestilling skal du bekræfte, hvilke ender tegningen identificerer og den tilhørende behandlingslængde. Læs ikke det andet tal som en rørdiameter eller et længde-til-diameter-forhold. L/D er dimensionsløs; en diameter bærer en længdeenhed.
DePVC rør parallel skruetøndesidelister Φ45 til Φ150 mm og L/D 32 til 38, med tilpasning. Disse er det produkts offentliggjorte muligheder. De etablerer ikke en tilsvarende konisk størrelse eller et universelt outputområde.
Inkluder drevet og støttearrangementet
Vi vil anmode om gearkassens outputlayout, forbindelsesdetaljer og tilladte driftskonvolut sammen med tegningen af behandlingsenheden. Lejeplads eller en større fremføringsendediameter er ikke en erstatning for en verificeret drejningsmoment-, hastigheds- og trykspecifikation. Sammenlign komplette forslag i stedet for at udlede mekanisk kapacitet fra et fotografi.


Konisk vs parallel dobbeltskruet ekstruder: en lignende sammenligning
Begge konfigurationer fortjener evaluering, når de foreslås til det samme PVC-job. Deres potentielle fordele bliver først brugbare, når leverandøren har identificeret den aktuelle skrueprofil, fremføringsarrangement, drev og driftsbetingelser. Vi ville bruge følgende tabel til at sammenligne forslag i stedet for at tildele en universel vinder for hver række.
| Afgørelse | Konisk konfiguration | Parallel konfiguration | Bevis at anmode om |
|---|---|---|---|
| Materiale indtag | Kontroller foderendens geometri og anvendelige indtag med den tilsigtede pulverblanding. | Tjek foderåbning, kanalprofil og fodersystem for den samme blanding. | Foderform, bulkdensitet og stabil tilførselshastighed. |
| Fusion og termisk historie | Evaluer den skiftende geometri med hastighed, fyldning og temperaturkontrol. | Evaluer den valgte behandlingslængde og lokal kanalgeometri. | Defineret materiale, procesvindue og færdige produktresultater. |
| Udluftning | Bekræft udluftningspositionen og de nødvendige procesbetingelser der. | Bekræft udluftningsposition og nedstrøms trykopbygningspligt. | Forsøgsobservationer og aftalte betingelser for udluftningssystem. |
| Tryk og drivbelastning | Brug de faktiske grænser for drev og behandlingsenhed. | Brug de faktiske grænser for drev og behandlingsenhed. | Leverandørgodkendt driftskonvolut og matricepligt. |
| Outputområde | Bekræft accepteret output ved de påkrævede produktstørrelser. | Bekræft accepteret output ved samme kvalitetsgrænser. | Stabile minimum og maksimum produktionspunkter. |
| Energi | Mål kandidatdriftspunktet. | Mål kandidatdriftspunktet. | kWh pr. accepteret kg, med angivet grænse og tidsrum. |
| Slitage og udskiftning | Inspicer sammenkoblingsdele og tilladte justeringsbetingelser. | Efterse begge skruer og begge cylinderboringer. | Placeret slidkort og udskiftningsomfang. |
| Investering | Inkluder installation, hjælpeudstyr og det nødvendige produktionsområde. | Inkluder det samme projektomfang. | Specielle tilbud med tilsvarende undtagelser og acceptvilkår. |
I abstraktet af hanssammenligning af parallel og konisk ekstrudering, S. Seifert vurderer konfiguration, opholdstid og forskydning i forhold til PVC-slutanvendelser. Det understøtter en processpecifik sammenligning; den leverer ikke en universel rørstørrelses-afskæring eller en energibesparelsesprocent for et nyt køb.
Hvordan din PVC-formulering ændrer beslutningen
Start specifikationen med, hvad der kommer ind i maskinen, og hvad der skal forlade matricen. "Stiv PVC" er for bred til at sammenligne to forslag. Vi vil anmode om harpikskvalitet, fyldstoftype og fyldning, stabilisator- og smøresystem, genbrugsindhold, foderform og forberedelsesmetode. Registrer opskriftsrevisionen, så forsøget og tilbuddet beskriver det samme materiale.
Hold kompositionsenheder eksplicitte
En belastning i phr betyder dele pr. hundrede dele af harpiks, ikke vægtprocent af hele forbindelsen. Som et simpelt sammensætningseksempel indeholder 100 massedele harpiks plus 50 dele fyldstof, uden andre ingredienser, 50 ÷ 150 = 33,3 % fyldstof i total masse. Tilføjelse af andre ingredienser ændrer denne procentdel. Denne aritmetik etablerer ikke en sikker indlæsning for nogen af maskinerne.
Spørg hvordan foderkonsistensen vil blive vurderet. En ændring i bulkdensitet eller fodertilberedning bør registreres i stedet for at skjules bag et uændret polymernavn. Hvis en leverandør anbefaler en anden geometri, skal du kræve en forklaring knyttet til den identificerede materialetilstand og produktionsopgave.
Definer et nyttigt fusions- og udluftningsvindue
Nastaj og Wilczyński'smodroterende ekstruderingsundersøgelsebehandler temperatur, smelteudvikling og gennemløb som koblede skaleringsmål. Den beskriver også lækagestrømme i indgribende systemer. Vi vil derfor ikke udlede den fulde proces ud fra en tom kanalvolumen eller specificere skruehastighed uden at overveje materialeudvikling langs enheden.
Aftal hvilke tryk- og materialetemperaturaflæsninger, der skal tages, hvor de skal tages, og hvordan produktprøver vil blive forbundet med disse aflæsninger. Tøndesætpunkter alene giver ikke denne rekord. Et nyttigt betjeningsvindue identificerer de forhold, hvor det påkrævede produkt passerer, ikke blot hvor maskinen bliver ved med at køre.
Brug produkttest inden for deres faktiske omfang
ASTM D2152-23addresses adequacy of fusion in rigid PVC pipe and molded fittings by acetone immersion. Dens offentliggjorte begrænsninger siger, at den ikke kan skelne termisk nedbrydning fra tilstrækkelig fusion og erstatter ikke andre fysiske eller kemiske tests. It is not an overall product-quality certificate. Any applicable solvent testing belongs with qualified personnel and the required safety controls.
For et relevant massivt PVC-U trykrørprojekt,ISO 1452-2:2009specificerer rørkarakteristika og tilhørende testparametre. Den vælger ikke skruegeometrien. Aftal de gældende produktstandarder, udgaver og markedskrav, før du beslutter, hvad der er accepteret output.
Dimensjoner ekstruderen omkring salgbart output
Produktionsmålet bør komme fra produktplanen. Vi vil bede om det nødvendige outputområde, ikke kun det største rør eller det højeste katalognummer. En linje, der opfylder et høj-output-punkt, kan stadig have behov for en separat gennemgang for mindre produkter, langsommere drift eller en anden formulering.
Oversæt linjehastighed til masseflow
For et kontinuerligt produkt skal du gange den faktiske masse pr. meter med linjehastigheden og omregne minutter til timer. Brug den specificerede produktvægt eller en verificeret måling. Antag ikke en generisk tæthed eller godstykkelse, når du beregner et reelt købsbehov.
Påkrævet produktflow (kg/h) = masse pr. meter (kg/m) × linjehastighed (m/min) × 60
For et illustrativt rør, der vejer 2,0 kg/m ved 3,0 m/min, er målet 360 kg/t. Ved 4,0 m/min har samme produkt brug for 480 kg/t. Disse er antaget planlægningsinput, ikke Nanhaiya forsøgsresultater. Ingen af beregningerne fortæller os, om en bestemt konisk eller parallel maskine vil opfylde kvalitetskravet.
Tjek resten af linjen
Gennemgå blanding og tilberedning af foder opstrøms, derefter kalibrering, afkøling, afhaling og skæring nedstrøms. Bed de ansvarlige udstyrsleverandører om at bekræfte de foreslåede produktionspunkter. Hvis en eksisterende kølesektion kun understøtter den aktuelle produkthastighed, vil godkendelse af mere ekstruderoutput ikke godkende en højere linjehastighed.
Trykpligt hører også til i sammenligningen. Udskiftning af produkt eller matrice kan ændre maskinens opgave, selv når det ønskede kg/t forbliver det samme. Registrer værktøjs- og målestederne med hvert produktionspunkt, så kapacitetspåstanden forbliver fortolkelig.
Sammenlign et produktionssortiment
Vi vil kortliste den konfiguration, der kan demonstrere det nødvendige udvalg med et acceptabelt produkt, og derefter sammenligne omkostningerne. Tilføj ikke en vilkårlig sikkerhedsprocent og ring til den valgte maskine. En eventuel reservekapacitet bør svare til et defineret fremtidigt produkt-, told- eller driftskrav, som leverandøren har gennemgået.
Sammenlign energi, slid og samlede driftsomkostninger
Motorklassificering er en kapacitetsspecifikation, ikke en målt energiregning. For en nyttig sammenligning af energiforbruget til en dobbeltskruet ekstruder skal du definere, hvad måleren inkluderer: drev og varmelegemer, den komplette ekstruder eller hele linjen. Hold den grænse uændret og oplys om opstart og afvist produktion er inkluderet.
Fordel energi efter accepteret produkt
Specifik energi (kWh/kg accepteret) = målt energi i intervallet ÷ accepteret produktmasse i det samme interval
Det følgende eksempel på en time er hypotetisk. Begge kandidater bruger samme produktacceptkriterier og energimålergrænse. Det viser, hvorfor bruttogennemløb og effektivitet i accepteret output kan føre til forskellige konklusioner.
| En times planlægningseksempel | Kandidat A | Kandidat B |
|---|---|---|
| Energi inden for den angivne grænse | 100 kWh | 120 kWh |
| Bruttoproduktmasse | 500 kg | 600 kg |
| Accepteret produktmasse | 480 kg | 540 kg |
| Energi pr brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energi pr. accepteret kg | 0,208 kWh/kg | 0,222 kWh/kg |
B leverer mere accepteret materiale i intervallet; A bruger mindre energi pr. accepteret kilogram. Det er en købsafvejning, ikke et bevis på, at begge geometrier vinder. Angiv den krævede produktionshastighed og gentag sammenligningen på de driftspunkter, der er relevante for produktionsplanen.
Angiv slidbeskyttelse separat
VoresPVC-plade konisk produktsidelister 38CrMoAlA og nitrerings- eller bimetalbehandlingsmuligheder. Disse valg etablerer ikke en levetidsmultiplikator. Vi vil specificere arbejdsflader, materialesystem og inspektionskrav i forhold til den faktiske formulering og slidplacering, i stedet for at vælge alene med en legeringsmærke.
Medtag afvist materiale, overgangstid, planlagt vedligeholdelse og udskiftningsomfang i omkostningssammenligningen. Brug faktiske driftsregistreringer eller klart identificerede estimater for disse input. En lavere indkøbspris giver ikke svar på, om den påtænkte samling opfylder produktionsområdet eller passer til det installerede udstyr.
Sådan vælger du en dobbeltskrueekstruder til din PVC-applikation
Vores anbefaling er at beholde begge geometrier på shortlisten, når ingen af dem endnu er blevet udelukket af proces eller mekanisk bevis. Fjern derefter uegnede konfigurationer ved hjælp af den faktiske applikation. "Rør", "profil" og "plade" identificerer produktfamilier, ikke komplette ekstruderingsspecifikationer.
PVC-rørekstrudering
Vi udgiver både enPVC rør konisk skruetøndeog enPVC rør parallel skruetønde. Det er en grund til at sammenligne konfigurationer, ikke et løfte om, at enhver størrelse passer til ethvert rør. Start med produktdimensioner, formulering, trykbelastning og nødvendige stabile outputpunkter.
Den koniske rørside inkluderer påføringsbånd på 16 til 63 mm, 50 til 110 mm og 90 til 160 mm. Disse tal beskriver angivne rørapplikationer. De er ikke skruediametre og etablerer ikke en universel maksimal rørstørrelse for koniske maskiner.
Profiler og tavler
For en profil skal du inkludere snittegning, vægt pr. meter, kalibreringsarrangement og krav til dimensionsgodkendelse. For en plade skal du identificere, om den er massiv eller opskummet, og definere den accepterede tykkelse, tæthed, hvor det er relevant, overflade- og dimensionskrav. En ændring i produktkonstruktionen fortjener en ny procesgennemgang.
VoresSpecifikationsguide for PVC-skumpladeskruerdækker udskiftningsopskriften mere detaljeret. Vi vil holde den applikationsspecifikke anmeldelse adskilt fra en generel geometrisammenligning. PVC-baserede trækompositter har også brug for deres egen formuleringsgennemgang; overfør ikke en konklusion fra en PE- eller PP-baseret komposit, udelukkende fordi begge produkter kaldes WPC.
Hvornår skal valget genåbnes
Se specifikationen igen, når opskriften, foderformen, kvalitetsmålet eller produktplanen ændres. For en uændret eksisterende proces bør en korrekt matchet erstatning evalueres, før der foreslås en maskinkonvertering. For en udvidet produktionsopgave skal du bede maskinleverandøren om at gennemgå hele linjen i stedet for at love ændringen gennem skruegeometri alene.
Hvis en eksisterende konisk linje allerede dækker det nødvendige kvalitets- og outputområde, vil vi først vurdere en matchet konisk udskiftning, ikke sælge en parallel konvertering som en automatisk opgradering. Samme ræsonnement gælder for en tilfredsstillende parallel linje. For en ny produktionspligt skal du vælge konfigurationen med demonstreret applikationspasning; en højere indkøbspris eller en større nominel diameter er ikke det bevis.
Kan du udskifte eller ombygge den eksisterende skrue og cylinder?
En konisk dobbeltskruetønde og en parallel dobbeltskruetønde er ikke udskiftelige samlinger. Indhent en komplet maskingennemgang, før du diskuterer konvertering. Gearkasseudgangsarrangement, akselforbindelser, tøndemontering og bearbejdningsenhedslayout hører til i denne anmeldelse, sammen med fodrings-, udluftnings-, opvarmnings- og afkølingsgrænseflader.
Før jeg anbefaler en anden skruegeometri
Når jeg gennemgår et PVC-ekstruderingsproblem, er mit første spørgsmål, om vi gendanner den oprindelige proces eller beder maskinen om at udføre et andet job. Udskiftning af slidte komponenter og forøgelse af produktionskapaciteten kræver forskellige beviser. Jeg vil ikke anbefale at skifte mellem koniske og parallelle skruer, blot fordi linjen er blevet ustabil.
Hvis produktionen svinger, starter jeg med at anmode om formuleringsrevision, fodringsforhold, driftsregistreringer og resultater af inspektion af færdige produkter. Jeg vil have tryk, temperatur, skruehastighed og accepteret output registreret i samme periode. At sammenligne gårsdagens peak output med dagens gennemsnit fortæller mig ikke meget, om materialet eller produktet har ændret sig.
Dernæst gennemgår jeg den mekaniske konfiguration. Tegningspakken skal identificere rotationsretning, skruegeometri, centerafstand, drivforbindelser og cylindergrænseflader. Til en erstatningssamling har jeg også brug for mål, der er bundet til navngivne positioner på begge skruer og begge cylinderboringer. Et modelnummer er en startreference, ikke tilladelse til fremstilling.
Så adskiller jeg de mulige handlinger. Et fodringsproblem kræver en fodringsundersøgelse. Mistænkt slitage kræver en afstemt inspektionsrapport. En ændret formulering kræver en procesgennemgang. Hvis måloutputtet er steget, skal køle-, afhalings- og skæreudstyret ind i diskussionen, før jeg anbefaler en større forarbejdningsenhed.
Før en ordre fortsætter, vil jeg blive enige om to acceptfaser: mekanisk tilpasning og produktionsydelse. Den første kontrollerer, om samlingen passer til maskinen; den anden kontrollerer, om det aftalte materiale giver et acceptabelt produkt under definerede betingelser. At holde disse beslutninger adskilt giver køberen en klarere vej fra det oprindelige problem til en forsvarlig erstatningsspecifikation.
Behandl ikke justering som en universel slidreparation
Enhver aksial justering skal følge maskinfabrikantens tilladte procedure og grænser. Flyt ikke et konisk sæt, før output ser ud til at komme sig. Til inspektion og skruefjernelse skal du bruge anlæggets godkendte isolerings-, afkølings- og løfteprocedurer med kvalificeret personale. Voresparallel dobbeltskrueafstand og slidføringforklarer, hvordan man organiserer en matchet målepost.
Hvad skal du sende til en RFQ og produktionsprøve?
Hvorfor jeg ikke ville godkende en udskiftning fra katalognumre alene
Når jeg sammenligner Nanhaiyas offentliggjorte koniske og parallelle skruetønde-muligheder, adskiller jeg først specifikationsformaterne. Det koniske område omfatter diameterpar såsom Φ65/Φ132 og Φ80/Φ156. Disse katalogposter identificerer kandidatkonfigurationer; de etablerer ikke tilsvarende output eller udskiftelighed med en anden enhed.Nanhaiya koniske specifikationer
PVC-rørets parallelle skruetønde-siden udgiver et diameterområde på Φ45 til Φ150 mm og et L/D-forhold på 32 til 38, med mulighed for tilpasning. Disse tal beskriver dette produktudbud, ikke alle parallelle dobbeltskruede ekstrudere.Nanhaiya PVC-rør parallelle specifikationer
En 65 mm parallel konfiguration kan derfor ikke behandles som en erstatning for en 65/132 konisk samling, fordi begge beskrivelser indeholder "65." Jeg ville heller ikke fortolke den anden koniske diameter som et L/D-forhold eller en færdig rørdiameter.
Min konklusion fra denne specifikationsgennemgang er, at kataloget kan hjælpe med at shortliste produkter, men det kan ikke godkende en konvertering. Før jeg anbefaler en samling, vil jeg kræve maskinkonfiguration, interfacetegninger, formulering og produktionsmål. Jeg vil derefter adskille dimensionel kompatibilitet fra procesydelsen, der stadig skal verificeres.
Det giver køberen et konkret resultat af sammenligningen: en defineret tegning-gennemgang og forsøgsomfang, snarere end et uunderbygget løfte om, at ændring af skruegeometri vil øge output eller reducere energiforbrug.
Forbered og valider en sammenlignelig specifikation
-
Definer produktet og formuleringen
Identificer produkttegning, receptrevision, foderform og gældende kvalitetskrav. Optag påfyldning af fyldstof med dets enheder og inkluder det påtænkte produktsortiment.
-
Bekræft linjebegrænsningerne
Angiv de påkrævede accepterede udgangspunkter og identificer de fremførings-, drev-, værktøjs-, afkølings-, afhalings- og skæreforhold, der skal understøtte dem.
-
Tjek maskinen og tegningerne
Angiv maskinens identitet, rotationsarrangement, skrue- og cylindertegninger, drevforbindelser, monteringsgrænseflader og placerede slidmål for reservedele.
-
Definer hver kandidatkonfiguration
Bed leverandøren om at identificere geometri, materialer, arbejdsflader, relevante hjælpestoffer og tilbudsudelukkelser. Adskil komponentomfanget fra eventuelle komplette maskinændringer.
-
Aftal prøvebetingelser og registreringer
Fastgør materiale, produkt, prøveudtagningsperiode og energigrænse. Registrer hastighed, tryk og temperaturer på navngivne steder, brutto og accepteret output, afvisninger, udluftningsforhold og produkttestresultater.
-
Accepter mekanisk tilpasning og produktion separat
Kontroller den leverede samling i forhold til den godkendte tegning, og vurder derefter produktionen i forhold til de aftalte kvalitets- og outputkriterier. Hold de to acceptposter knyttet til den testede konfiguration.
Send Nanhaiya en PVC-skrue-og-tønde brief
For koniske eller parallelle komponenter, send maskininformation, formulering, produkttegning og aktuelle produktionsregistreringer. Angiv, om du skal genoprette en eksisterende proces eller vurdere en ændret pligt, så komponentforslaget adresserer den rigtige opgave.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Beliggenhed: Dinghai-distriktet, Zhoushan, Zhejiang, Kina.
Ofte stillede spørgsmål
Er parallelle dobbeltskruede ekstrudere altid samroterende?
Nej. Parallel beskriver skrue-akse geometri, mens co-rotating og mod-roterende beskriver bevægelse. Angiv begge felter, når du sammenligner udstyr. Til denne PVC-udvælgelsesopgave skal den relevante konfiguration og direkte ekstruderingspligt etableres, før der anvendes kapacitets-, blandings- eller energikrav fra en anden type dobbeltskruemaskine.
Er en konisk dobbeltskrueekstruder altid bedre til PVC?
Nej. En PVC-formulering og produktkrav vælger ikke en geometri af sig selv. Sammenlign de foreslåede koniske og parallelle konfigurationer under aftalte fodrings-, kvalitets- og produktionsforhold. For en erstatning begrænser den installerede maskine og godkendte grænseflader valget, før en processammenligning kan godkende en anden arkitektur.
Hvilket design bruger mindre energi pr. kg?
Geometrietiketten etablerer ikke svaret. Mål energi og accepteret produktmasse over samme interval ved hjælp af en angivet udstyrsgrænse. Sammenlign de driftspunkter, der er nødvendige for produktionsplanen. En maskine kan levere mere accepteret kg/t, mens den bruger mere kWh pr. accepteret kilogram på det tidspunkt.
Kan en konisk skrue og cylinder erstatte et parallelt sæt?
De er ikke udskiftelige samlinger. En konvertering kræver gennemgang af maskinarkitekturen, gearkassens udgange, akselforbindelser, montering og procesgrænseflader. For en almindelig udskiftningsordre skal du angive en matchende enhed for den installerede maskine. Godkend ikke konvertering fra et katalogmodelnummer eller en delt diameterværdi.
Hvad fortæller et modelnummer som 65/132 dig?
Nanhaiya angiver Φ65/Φ132 som et konisk skrue-og-tønde-diameterpar. Bekræft dimensionsplaceringerne og komplet geometri på tegningen. Betegnelsen alene fastslår ikke forarbejdningslængde, rotationsretning, output, rørstørrelse eller udskiftelighed. Den anden diameter er ikke et dimensionsløst L/D-forhold.
Hvilken information er nødvendig for at sammenligne begge konfigurationer?
Angiv formuleringsrevision, foderform, produkttegning, kvalitetskrav og påkrævet accepteret output-område. Medtag maskinens konfiguration og grænseflader til udskiftningsarbejde. Bed hver leverandør om at angive dets foreslåede udstyrsomfang og prøvebetingelser, og sammenlign derefter mekanisk tilpasning, produktaccept og driftsomkostninger som separate beslutninger.