En slidt sprøjtestøbningsskruetønde advarer dig, før den fejler. Hold øje med fem tegn:drivende skudvægt, sorte pletter, der vender tilbage efter rengøring, stigende motorbelastning ved samme udgang, sprøjte- eller overfladefejl og langsom skruegenvinding.En af disse kan have andre årsager; to eller tre sammen, trending den forkerte vej over uger, peger lige på en slidt skrue og tønde. Bekræft med en skydelære, før du udskifter.
En skruetønde fejler sjældent på én gang. Afstanden mellem skruen og cylinderen åbner sig langsomt, og længe før noget går i stykker, viser det mellemrum sig som små problemer på de dele, du laver. Lær at læse dem tidligt, og du kan planlægge en udskiftning i stedet for at reagere på et linjestop.
Her er de fem tegn, vi fortæller kunderne at holde øje med, og hvordan man kan skelne slid fra de andre ting, der forårsager de samme symptomer.
Hvorfor en slidt tønde signalerer, før den fejler
Skruen og tønden fungerer ved at holde en snæver afstand mellem dem, normalt en brøkdel af en millimeter. Det snævre mellemrum er det, der lader skruen bygge tryk og måle et ensartet slag.
Da slibende eller ætsende materiale slider skrueåbningerne og cylinderboringen, udvides mellemrummet. Melt begynder at glide baglæns over flyvningerne i stedet for at bevæge sig fremad. Intet ser gået i stykker, men hver opgave maskinen udfører bliver lidt mindre konsekvent. De fem tegn nedenfor er alle versioner af det ene underliggende problem: mistet clearance.
1. Skudvægtsdrift
Dette er normalt det første tegn, og det mest pålidelige. Når mellemrummet åbner sig, lækker smelten baglæns forbi skruespidsen og kontraventilen under indsprøjtning. Skudvægten, der holdt stabil i årevis, begynder at vandre, og dele, der plejede at være identiske, varierer nu fra cyklus til cyklus.
Før du fordømmer tønden, skal du udelukke kontraventilen. En slidt ternring giver den samme drivende skudvægt, og det er en meget billigere løsning. Hvis en ny ventil ikke genopretter konsistensen, er selve mellemrummet åbnet.
2. Sorte pletter bliver ved med at komme tilbage
Hver formgiver får lejlighedsvis en sort plet. Advarselstegnet er, når de vender tilbage lige efter en fuld udrensning og rengøring.
Slidt frigang skaber døde pletter, hvor en tynd film af smelte klæber sig til tøndevæggen i stedet for at bevæge sig fremad. Den film sidder varm, nedbrydes og bryder med jævne mellemrum løs i billedet som en sort plet eller brun stribe. Rengør maskinen, og pletterne forsvinder i en time, og kom så tilbage, fordi den slidte geometri, der fanger materiale, stadig er der.
På PVC viser dette sig hurtigere og værre, fordi nedbrudt PVC både misfarver og korroderer det stål, det sidder imod, hvilket udvider frigangen yderligere. Det bliver en løkke.
3. Motorbelastningen stiger ved samme udgang
Se drevbelastningen ved en fast skruehastighed og -udgang. Hvis det trender opad over uger uden ændringer i materialet eller processen, er der noget, der øger træk.
Slidt spillerum, let skrueforskydning og forringet materiale, der opbygges på fløjene, øger alt sammen den belastning, som motoren skal overvinde. I sig selv er stigende motorbelastning tvetydig. Parret med drivende skudvægt eller tilbagevendende pletter peger den på en slidt skrue og løb.
4. Sprøjtemærker og overfladedefekter
Sprøjt, sølvstriber og generel uklarhed på overfladen betyder normalt gas eller fugt i smelten. Når du har udelukket våd harpiks og bekræftet, at din tørring virker, bliver en slidt tønde den mistænkte.
En skrue, der ikke længere måler rent, efterlader et inkonsekvent smeltetryk og fanger gas, der skulle have været bearbejdet. Defekten ses på delens overflade. Hvis den samme harpiks plejede at støbe ren og nu sprøjter uden procesændring, kan skruegeometrien være drevet ud af spec.
5. Screw Recovery sænker farten
Hvis restitutionstiden kommer snigende og begynder at tære på din cyklus, transporterer skruen ikke længere smelte så effektivt som den gjorde. Slidte flyve skubber mindre materiale frem pr. omgang, så skruen har brug for mere tid eller mere fart for at lade det samme skud.
Lidt ekstra restitutionstid i sig selv kan bare betyde, at en procesjustering er på vej. En stabil stigning over uger, sammen med ethvert af tegnene ovenfor, er tønden, der fortæller dig, at dens arbejdsafstand er væk.
Sådan bekræfter du slid med en skydelære
De fem tegn fortæller dig, at du skal kigge. Måling fortæller dig med sikkerhed. Udskift ikke en tønde på symptomer alene; bekræft først tallene.
- Mål skruens ydre diametermed et mikrometer på flere punkter langs skruen, især mod måleenden, hvor slid koncentreres.
- Mål cylinderens indre diametermed en boremåler på matchende punkter.
- Beregn den radiale frigangsom halvdelen af forskellen mellem boring ID og skrue OD.
- Sammenlign med den originale byggeafstandpå din tegning.
Slid er sjældent ensartet. Skruen og cylinderen slides mest, hvor tryk og forskydning topper, hvilket normalt er mod doserings- og udløbsenden. Mål på flere punkter, så du fanger det værste sted i stedet for at tage et gennemsnit væk. Hvis du ikke har den originale byggeplads, så send os skrue- og cylinderstørrelsen, så kan vi henvise til standardtolerancen for den geometri.
Tommelfingerregel:når radial frigang når omkring to til tre gange den oprindelige byggeafstand, er output og smeltekvalitet normalt forringet nok til at retfærdiggøre udskiftning eller en genopbygning. Bekræft mod din egen tegning, fordi det nøjagtige tal afhænger af diameteren.
Reparere eller udskifte?
Ikke alle slidte sæt behøver fuld udskiftning. Hvilken vej man skal gå afhænger af, hvad der er slidt og hvor langt.
| Situation | Sædvanlig vej |
|---|---|
| Skrue slidt, tønde stadig inden for tolerance | Genopbygg eller udskift skruen; beholde tønden |
| Tønde slidt, skruen stadig god | Re-line eller udskift cylinderen for at genoprette frigang |
| Begge båret sammen | Udskiftes som et matchende sæt for maskinens fulde levetid |
| Samme slid vender hurtigt tilbage på slibende harpiks | Opgrader materialebehandling, ikke kun dimensioner |
Den sidste række betyder noget. Hvis en nitreret tønde bliver ved med at blive slidt hurtigt på glasfyldt eller fyldt materiale, nulstilles den samme nedtælling, hvis den erstattes med en anden nitreret tønde. Rettelsen er en hårdere overflade, ikke en anden identisk del. Voresbimetallisk vs nitreret guidedækker, når opgraderingen betaler sig selv.
Slidt tønde dræber dit output? Send din skrue- og tøndestørrelse, maskinmodel og det materiale du kører. Vi måler mod tolerance og tilbyder en erstatning inden for 12 timer.
Få et erstatningstilbudHvorfor arbejde med Nanhaiya
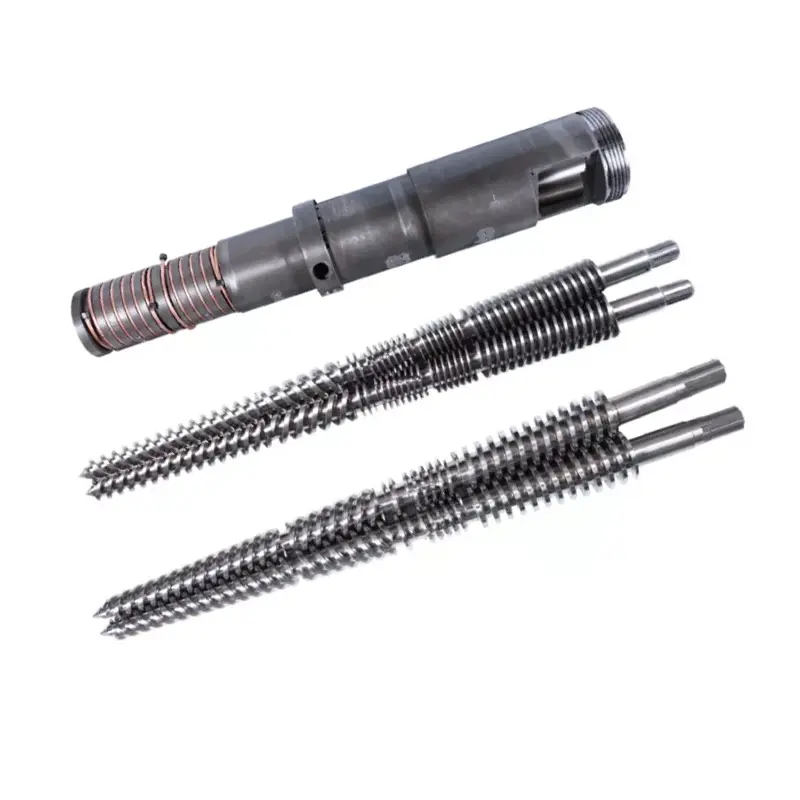
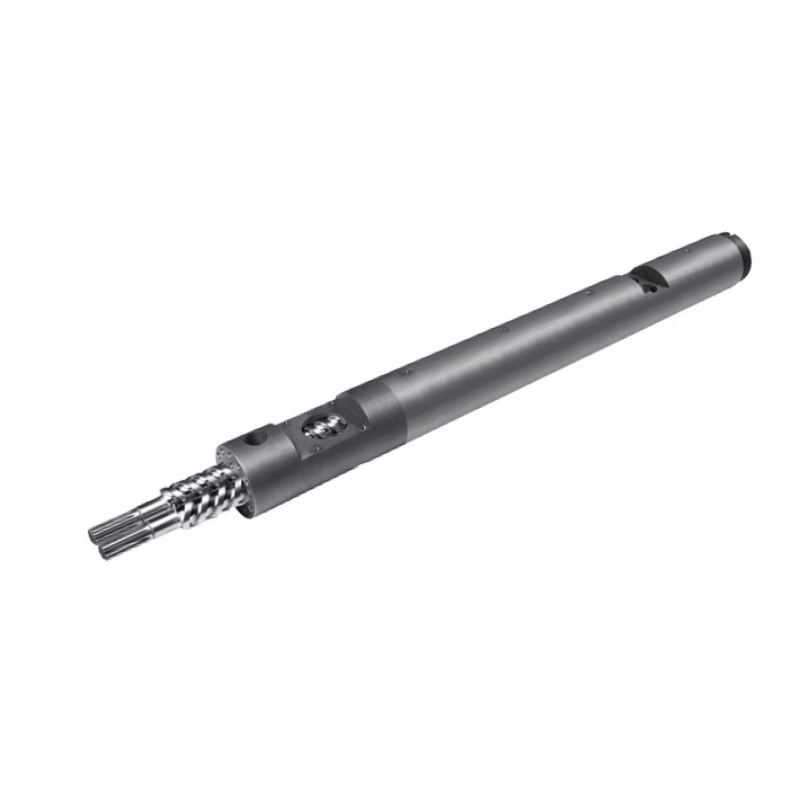
Nanhaiya har fremstillet skruer og tønder i over tyve år og betjener 500+ kunder over hele verden. Voressprøjtestøbeskruerer bygget af 38CrMoALA legeret stål, gasnitreret til et 0,5-0,8 mm lag ved 950-1050 HV, med en levetid på ca. 10.000-20.000 timer på standardharpikser.
Når et slidt sæt kommer tilbage til måling, tilpasser vi erstatningen til dine faktiske forhold, ikke kun de gamle mål. Hvis slibende eller ætsende materiale forkortede levetiden af den sidste tønde, specificerer vi en hårdere eller korrosionsbestandig behandling, hvor vi sprøjter hård legering hele cirklen rundt om slidzonen for at bringe boringens hårdhed til 62 HRC, hvor foderet kræver det. For ikke-standard maskiner genopbygger vores ingeniører geometrien fra tegningen eller en prøve.
Send din maskinmodel og skrue- og tøndestørrelsen, og du får et tilbud indenfor 12 timer.
Ofte stillede spørgsmål
Hvordan ved jeg, om min skruetønde er slidt op?
Hold øje med drivende skudvægt, sorte pletter, der vender tilbage efter rengøring, stigende motorbelastning ved samme effekt, sprøjte- eller overfladedefekter og langsom skruegenvinding. Enhver kan have en anden årsag, men to eller tre sammen, der udvikler sig værre over uger, peger på en slidt skrue og tønde. Bekræft ved at måle afstanden i forhold til den originale byggetegning.
Hvad får skudvægten til at blive inkonsekvent?
To hovedårsager: en slidt kontraventil eller slidt skrue-til-tønde spillerum, der lader smelten glide bagud under indsprøjtning. Tjek ventilen først, fordi det er det billigere fix. Hvis en ny ventil ikke genopretter konsistensen, har tøndefrirummet sandsynligvis åbnet sig forbi tolerancen.
Hvor meget spillerum betyder, at en skruetønde skal udskiftes?
Som en tommelfingerregel, når radial frigang når omkring to til tre gange den oprindelige byggeafstand, er output og smeltekvalitet forringet nok til at retfærdiggøre udskiftning eller en genopbygning. Det nøjagtige tal afhænger af skruens diameter, så bekræft mod din egen byggetegning.
Kan jeg udskifte skruen og beholde tønden?
Ja, hvis tønden stadig måler inden for tolerance. Slid er ofte ujævnt, så mål begge dele, før du beslutter dig. Hvis skruen er slidt, men tønden er god, genopbygges eller udskiftes skruen alene spillerum. Hvis begge er slidte, udskift dem som et matchende sæt.
Hvorfor bliver den samme tønde ved med at blive slidt hurtigt?
Hurtig gentagen slid betyder normalt, at overfladebehandlingen ikke matcher materialet. Glasfiber, mineralske fyldstoffer og ætsende harpikser slides hurtigt igennem et standard nitreret lag. Udskiftning af den med en anden nitreret tønde nulstiller den samme korte nedtælling; fixet er en bimetallisk eller korrosionsbestandig overflade, ikke en anden identisk del.