Nyheder

Conical Twin Screw Barrel: Komplet guide til specifikationer, applikationer og valg


Hurtigt svar

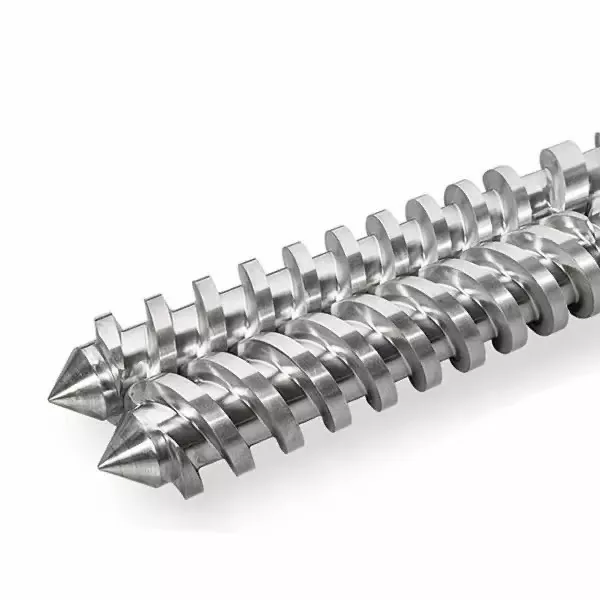
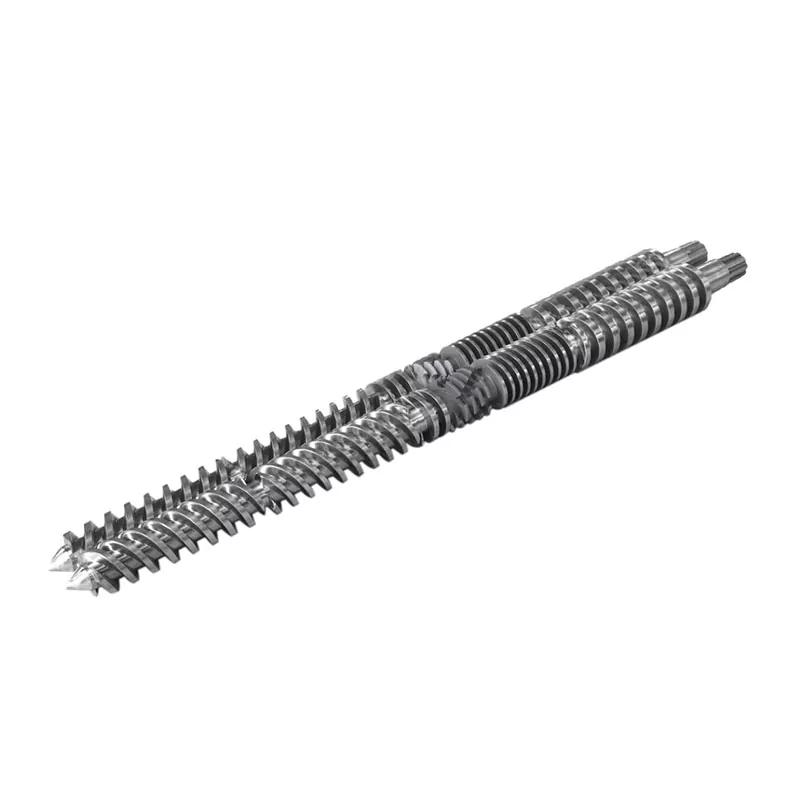
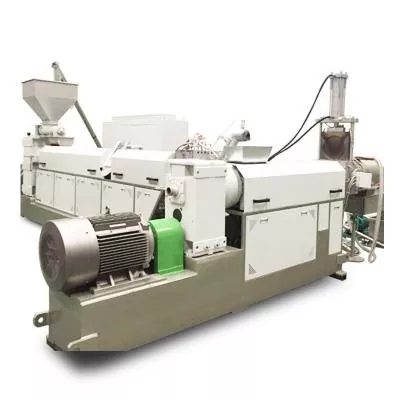
En konisk dobbeltskruetromle er en tilspidset, dobbeltboret ekstruderingskomponent, hvor to koniske skruer roterer inde i en matchende konisk cylinder. Den tilspidsede geometri leverer stærk fodring og høj kompression i en kort længde, hvilket er grunden tilkonisk dobbeltskrue og cylinderer standardvalget til PVC-rør, profil, plade og WPC ekstrudering.

Hvis du kører en PVC eller træ-plast linje,konisk dobbeltskruet cylinderer en af ​​de dele, der mest direkte bestemmer dit output, smeltekvalitet og driftsomkostninger. Vælg den forkerte størrelse, materiale eller frigang, og du betaler for det i slid, skrot og nedetid. Denne guide dækker, hvordan en konisk skruetønde fungerer, de specifikationer, der betyder noget, når du køber, hvordan den adskiller sig fra enparallel dobbeltskruet cylinder, og hvordan man vælger, installerer og vedligeholder en - skrevet fra en fabriks perspektiv, der bearbejder disse dele hver dag.

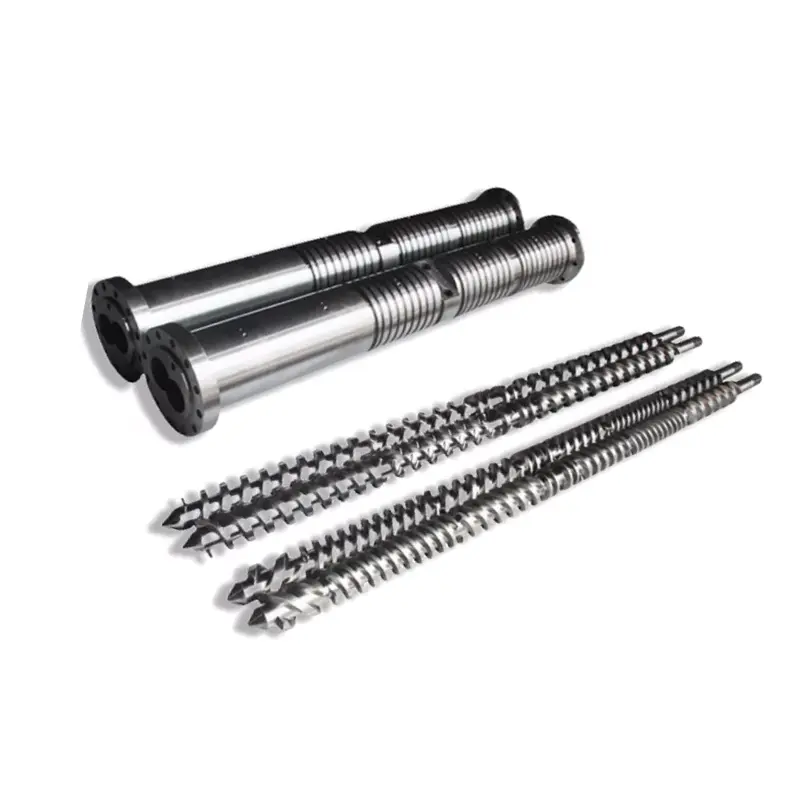
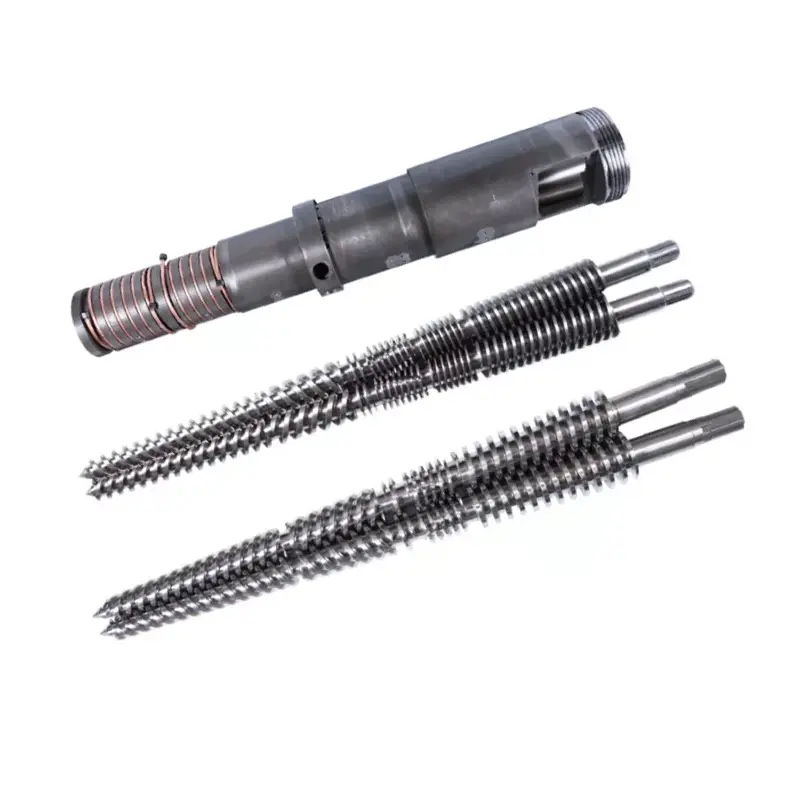
Conical twin screw barrel manufactured by Nanhaiya
Et konisk dobbelt skrue- og cylindersæt — de tilspidsede boringer giver kort kompression, ideel til varmefølsom PVC.

Sådan fungerer en konisk dobbeltskruetønde

I enkonisk dobbeltskrueekstruder, to skruer sidder side om side i en lille vinkel, bred ved fremføringsenden og smal ved matriceenden. Tønden borer tilspidset for at matche. As raw material moves from the large-diameter feed zone to the small-diameter metering zone, the shrinking volume compresses and plasticizes it while the intermeshing flights convey and mix. Because the two screws counter-rotate and fully intermesh, the conical twin screw and barrel acts almost like a positive-displacement pump — steady output at low, gentle shear, which protects heat-sensitive polymers such as PVC.

Processen opdeles i tre faser:

  1. Foder & formidling— den store foderendediameter giver et stort indsugningsvolumen, så pulverblandinger og materiale med lav bulkdensitet (som PVC-tørblanding) trækkes pålideligt ind uden brodannelse.
  2. Kompression og plastificering— tilspidsningen reducerer kanalvolumen på langs, komprimerer materialet, driver luft ud og smelter den gennem kombineret varme og mekanisk arbejde.
  3. Måling & udledning— den smalle doseringszone opbygger et stabilt tryk og skubber en ensartet, homogen smelte gennem matricen med en kontrolleret hastighed.

Tønden gør mere end at rumme skruerne. Den bærer varme- og kølezonerne, der holder hvert trin på den rigtige temperatur. Nanhaiya barrels use a multi-zone heating and cooling design — typically feed, compression and homogenization zones — with optional vacuum venting to pull moisture and volatiles out of the melt, which matters for filled and hygroscopic compounds.

Nøglespecifikationer at tjekke før du køber

To koniske tønder kan se identiske ud og udføre meget forskelligt. Dette er de specifikationer, der bestemmer pasform, output og levetid - de tal, du bør bekræfte på ethvert tilbud.

Spec vare Hvad det betyder Hvorfor det betyder noget
Diameterforhold Fremføringsenden/matrice-endens diameter, f.eks. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Indstiller maskinklassen og outputbåndet — skal matche din ekstrudermodel nøjagtigt
L/D-forhold Effektiv behandlingslængde vs diameter Længere effektiv længde = længere opholdstid for fuld fusion og afgasning
Materialekvalitet 38CrMoAlA nitreret stål, W6Mo5Cr4V2, HIP pulverstål eller bimetal Styrker direkte slidlevetid og korrosionsbestandighed mod fyldte/PVC-forbindelser
Overfladebehandling og hårdhed Nitrering, forkromning, bimetallisk legering eller wolfram-carbid spray Nanhaiya sprayer et wolfram-tilsat legeringslag for at nå62 HRCinde i løbet i forhold til en typisk 58 HRC
Legeringslagdybde Tykkelsen af ​​det slidstærke indre lag Nanhaiyas bimetalliske lag er 2,5–3 mm – et dybere lag betyder et længere brugbart servicevindue
Skrue/tønde spillerum Mellemrummet mellem flyvespidsen og borevæggen For stor = tryktab og lav ydelse; et tæt, præcist mellemrum holder effektiviteten høj
Tolerance / ligehed Bearbejdningspræcision af den færdige del Nanhaiya holder koniske tvillingetønder til ±0,0005 mm for en ensartet, gentagelig pasform
Udgangskapacitet (kg/t) Nominel gennemløb for størrelsen Købernummeret på bundlinjen – match det med din linjehastighed og produkt
Generel industrinote:conical size designations such as 45/90 or 65/132 (feed/die diameter in mm) are common across SJZ-type conical machines, so a barrel specified this way can often be matched to an existing extruder. Bekræft altid mod en tegning eller prøve før bestilling. Du kan se standardstørrelser på voreskonisk dobbeltskruet cylinderside.

Konisk vs parallel dobbeltskruet cylinder

Det mest almindelige spørgsmål købere stiller er, om de har brug for en konisk eller enparallel dobbeltskruet cylinder. Begge er dobbeltskruer, begge indgreb - men geometrien passer til forskellige job. Kort sagt: konisk udmærker sig ved direkte PVC/WPC-ekstrudering af rør, profil og plade; parallel er stærkere til sammensætning, masterbatch og formuleringer med meget høj fyldstof.

Faktor Konisk dobbeltskruet cylinder Parallel dobbeltskruet cylinder
Foderadfærd Stor indføringsåbning — bedre indtag til pulver med lav bulkdensitet Mere ensartet fodring til blandings- og pillefoder
Kompression Høj kompression indbygget i den tilspidsede geometri Mere konstant kompression langs en fast diameter
Varme / forskydning Blidere, kontrolleret behandling - god til varmefølsom PVC Højere forskydning — bedre til intensiv blanding og dispergering
Typisk brug PVC-rør, profil, plade, WPC, harpiksflise Masterbatch, compounding, høj-CaCO₃ og glasfyldt arbejde
Opretholdelse Slid og frigang kræver nøje overvågning ved tilspidsningen Ofte lettere geometristandardisering og elementudskiftning

En nyttig tommelfingerregel: hvis dit slutprodukterekstrudatet (et rør eller et bræt lige fra matricen), er en konisk dobbeltskruet cylinder normalt det rigtige værktøj. If you are making pellets or dispersing a demanding additive package, look at a parallel twin screw barrel — especially the counter-rotating type for very high carbonate loadings. Ikke sikker på, hvilken der passer til din linje? Voresenkelt skrue, koniske og parallelle områder er alle vist påproduktside.

Almindelige applikationer

Fordi den kombinerer stærk fodring, høj kompression og skånsom forskydning, er den koniske dobbeltskrue og tønde arbejdshesten i stiv PVC og træ-plastekstrudering. Den fungerer bedst til:

  • PVC rør— vandforsyning, dræn og ledningsrør fra tørblandet PVC.
  • PVC profil— vindues- og dørprofiler, kantbånd og beklædning.
  • PVC-plade og -plade- skumplade, plade i marmorlook og friskumplade (se voresPVC-plade konisk dobbeltskruet cylinder).
  • WPC (træ-plast komposit)— terrassebeklædning, vægpaneler og profiler af træfiberfyldte materialer.
  • PE-baserede og harpiks-fliser produkter— inklusive tagsten af ​​korrugeret harpiks og PE-fyldte profiler.
  • PVC pelletisering— omdanne PVC-tørblanding til granulat til efterfølgende brug.
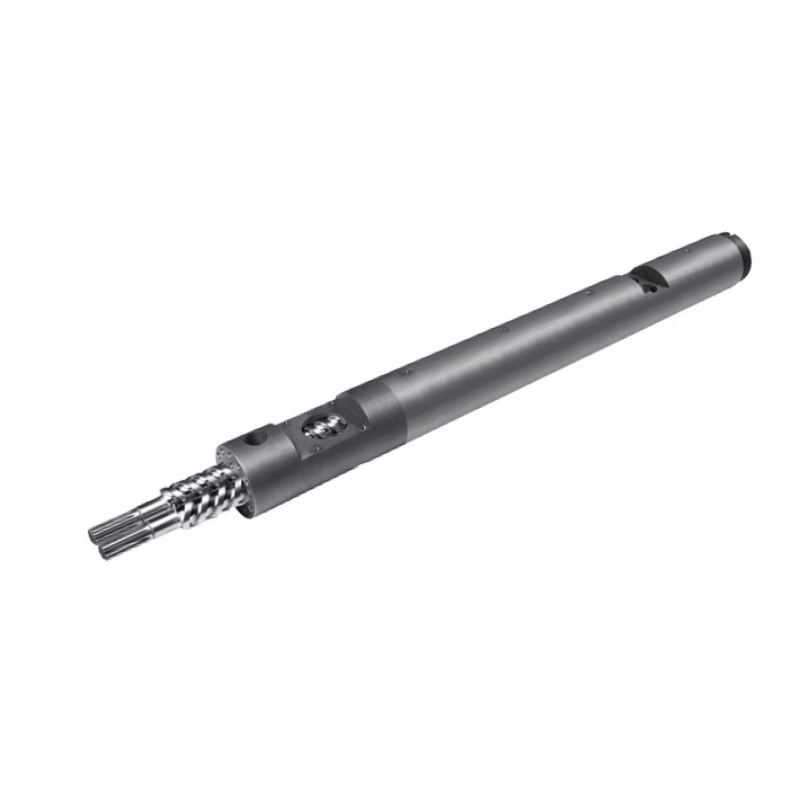
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konisk dobbeltskruet cylinder konfigureret til PVC-plade og skumpladeekstrudering.

Sådan vælger du den rigtige koniske dobbeltskruetønde

Udvælgelsen kommer ned til tre spørgsmål: hvilket materiale kører du, hvilket output har du brug for, og hvor slibende er din formulering? Brug matrixen nedenfor som udgangspunkt, og bekræft derefter den nøjagtige størrelse i forhold til din maskine.

Dit materiale/behov Foreslået konfiguration Overflade / materialevalg
Stive PVC rør & profil Standard konisk geometri dimensioneret til din ekstruder (f.eks. 55/110, 65/132) Nitreret 38CrMoAlA til ren PVC med lavt fyldstofindhold
PVC + høj CaCO₃ fyldstof Konisk med forstærket slidzone, eller trin op til parallel modroterende Bimetal-/wolframcarbidlag (62 HRC) til slid
WPC / træfiberforbindelser Konisk med kraftig udluftning og slidbeskyttelse Bimetallisk - træfiber + fyldstoffer er meget slibende
PVC skumplade/plade Konisk afstemt til kontrolleret smeltetemperatur og stabilt tryk Nitreret eller bimetallisk afhængig af fyldstofniveau
Højt output på samme fodaftryk Større diameterforhold og/eller længere effektiv længde Match hårdhed til køretimer og fyldstofbelastning

Uanset svaret, er det vigtigste trin at matche tønden til din eksisterende maskine. Conical parts are effectively custom to the extruder they run in, so a drawing — or a sample with the key dimensions (feed/die diameter, center distance, overall length and flange details) — lets us quote an exact-fit replacement rather than a "close enough" part. Har du brug for hele linjen frem for komponenten, bygger vi ogsåkomplette ekstrudermaskiner.

Grundlæggende om installation og ledningsføring

En præcisionstønde fungerer kun, hvis den er installeret firkantet, ren og korrekt opvarmet. Trinene nedenfor er en generel oversigt — følg altid din maskinbyggers manual og lockout-procedurer.

  1. Sluk og lås ud.Isoler drevet og alle varmelegemer, før du fjerner den gamle cylinder. Bekræft nul energi, før du starter.
  2. Rengør de parringsflader.Fjern gammel tætningsmasse, kulstof og grater fra flanger og lokaliseringsflader, så den nye cylinder sidder uden forvrængning.
  3. Monter og juster.Monter den koniske cylinder på gearkassen/tilførselshuset, kontroller koncentriciteten, og at skruerne drejer frit med hånden, før strømmen tilføres.
  4. Forbind varmezonerne.Gentilslut båndvarmere og køling pr. zone (tilførsel → kompression → måling), og parr hvert termoelement med den korrekte controller-kanal, så ingen zone er krydskablet.
  5. Indstil en blød profil.Bring tønden langsomt op på temperatur og lad den trække, så stål og smelte udlignes, før du starter skruerne - kold start risikerer momentskader.
Varmezone tip:hold fødezonen køligst og trin temperaturen op mod matricen. Ujævne eller forkert kortlagte zoner er en af ​​de mest almindelige årsager til bølgende og sorte striber - værd at dobbelttjekke efter enhver tøndeændring.

Fejlfinding og slitage

De fleste problemer med koniske tønder melder sig selv som ustabil produktion, overophedning eller nedbrudt produkt. Brug denne tabel til at flytte hurtigt fra symptom til sandsynlig årsag til at rette.

Symptom Sandsynlig årsag Lave
Output svinger / stiger Inkonsekvens af foder, slidte flyvninger eller temperaturforskydning Kontroller tilførsel, verificer zonetemperaturer, mål skrue/tønde-frigang
Overophedning Varmelegeme ubalance, overdreven friktion eller blokeret køling Efterse hver zone og kølekredsløb; kortlægge termoelementer igen
Dårlig plastificering Forkert skrueopsætning eller en slidt tøndeboring Bekræft konfigurationen; kontroller for større frigang fra slid
Sorte streger/striber Døde pletter, der holder nedbrudt materiale, eller rillet boring Skyl og rengør grundigt; efterse boring og skrueoverflade
Overdreven/hurtigt slid Slibende fyldstof, dårlig vedligeholdelse eller underspecifik hårdhed Opgrader til en bimetallisk / wolfram-carbid tønde; stramme vedligeholdelsen

Slid er normalt - målet er at gøre det langsomt og forudsigeligt. Abrasive fillers (CaCO₃, wood fiber, glass) attack the bore and flights fastest, which is exactly why a deeper, harder inner layer pays for itself. A 62 HRC tungsten-added surface simply lasts longer against those compounds than a standard 58 HRC finish, stretching the interval between rebuilds.

Vedligeholdelsestjekliste

Korte, regelmæssige kontroller forhindrer de dyre fejl. Byg disse ind i din rutine:

Interval Check Handling
Hvert skift Zonetemperaturer og ampere Log aflæsninger; undersøge enhver afdrift fra baseline
Ugentlig Smeltekvalitet og overfladefinish Hold øje med nye streger, geler eller outputændringer
Månedlig Rensning og visuel boring/skruekontrol Rens døde pletter; se efter scoring eller misfarvning
Kvartalsver Skrue/tønde spillerum Mål mellemrummet; sammenligne med spec for at spore slidhastighed
Efter behov Varmelegeme og termoelements integritet Udskift defekte bånd/sensorer, før de forårsager dårligt produkt

Ofte stillede spørgsmål

Hvad er en konisk dobbeltskruetønde?

Det er en tilspidset dobbeltboret ekstruderingskomponent, hvor to koniske skruer roterer inde i en matchende konisk cylinder. The taper compresses and plasticizes material over a short length, making the conical screw barrel ideal for PVC pipe, profile, sheet and WPC extrusion.

Hvilke materialer er det bedst at bruge til?

Stiv PVC (rør, profil, plade og plade), træ-plastkomposit, PE-baserede profiler og harpiksfliser samt PVC-pelletering. Den håndterer tørblandingspulvere med lav bulkdensitet særligt godt takket være dens store foderindtag.

Hvordan adskiller den sig fra en parallel dobbeltskruet cylinder?

En konisk cylinder tilspidser og bygger høj kompression med blid forskydning, der passer til direkte PVC/WPC-ekstrudering. ENparallel dobbeltskruet cylinderholder en konstant diameter og højere forskydning, hvilket passer til sammensætning, masterbatch og formuleringer med meget høj fyldstof.

Hvad er den typiske afstand mellem skrue og cylinder?

Clearance er det lille mellemrum mellem flyvespidsen og borevæggen. Den er sat stramt og præcis på en ny del; da den åbner op for slid, output og trykfald. Regelmæssig måling er den klareste måde at spore tønderslid på.

Hvordan installerer jeg en konisk dobbeltskruetønde?

Sluk og lås ud, rengør de modsvarende flader, monter og juster, så skruerne drejer frit, fortråd hver varmezone og termoelement korrekt, bring derefter tønden langsomt op på temperaturen og læg den i blød, før du starter skruerne.

Hvad forårsager slid i koniske dobbeltskruetønder?

Mainly abrasive fillers such as calcium carbonate, wood fiber and glass, made worse by corrosion from PVC processing, poor maintenance and under-specified hardness. Et dybere bimetal- eller wolframcarbidlag modstår alle tre langt bedre.

Hvor ofte skal tønden efterses eller udskiftes?

Udfør visuelle kontroller og udrensningskontroller månedligt og mål clearance kvartalsvis. Replacement timing depends on filler load and run hours — track the wear trend rather than waiting for a failure, and rebuild or replace once clearance moves past spec.

Hvordan vælger jeg den rigtige størrelse til min ekstruderingslinje?

Match the diameter ratio and length to your extruder model and target output, then pick a surface treatment based on how abrasive your formulation is. Send en tegning eller en prøve med nøgledimensioner, så tønden passer præcist, ikke en tilnærmelse.

Har du brug for en konisk dobbeltskruet cylinder, der passer til din maskine?

Send us your drawing — or a sample with the key dimensions — and our engineers will spec an exact-fit conical twin screw and barrel with the right hardness for your material. Med in-house nitrering, bimetal- og wolframcarbid-behandling bygger vi dele, der når 62 HRC inde i boringen for lang levetid.

Få et tilbud inden for 12 timer →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globale kunder ·enkelt, konisk tvilling & parallel tvillingskruetønder
Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere