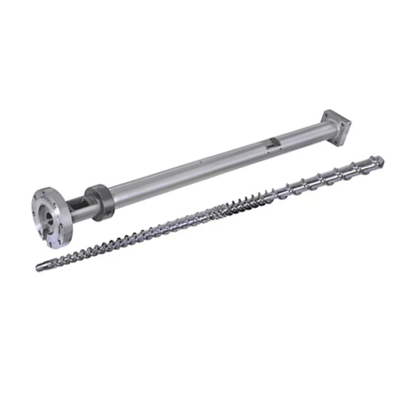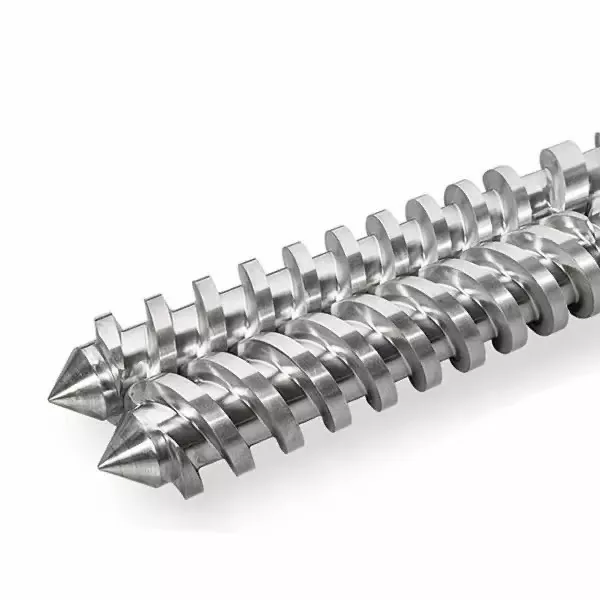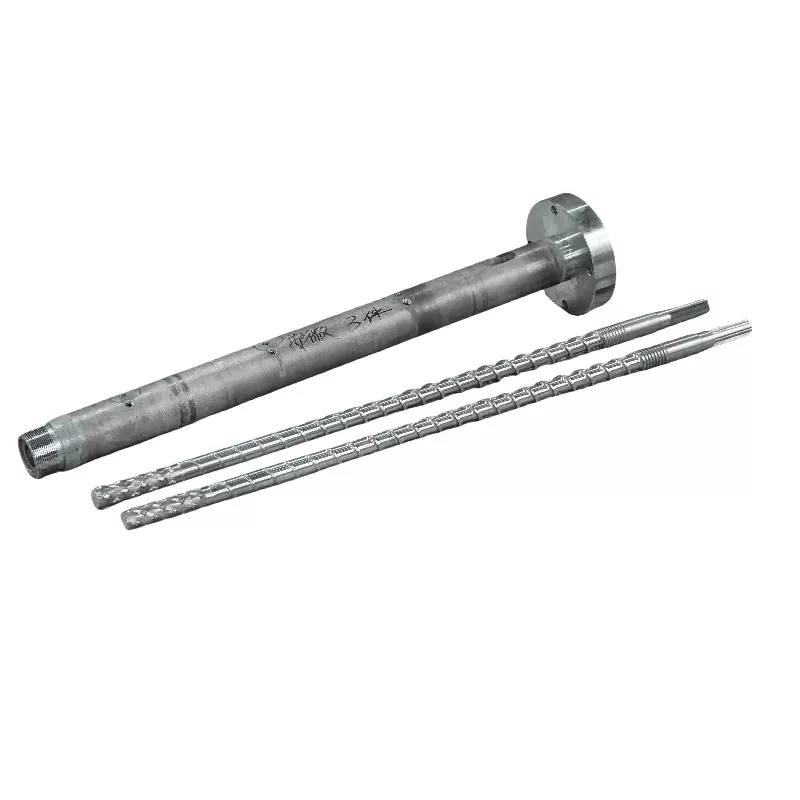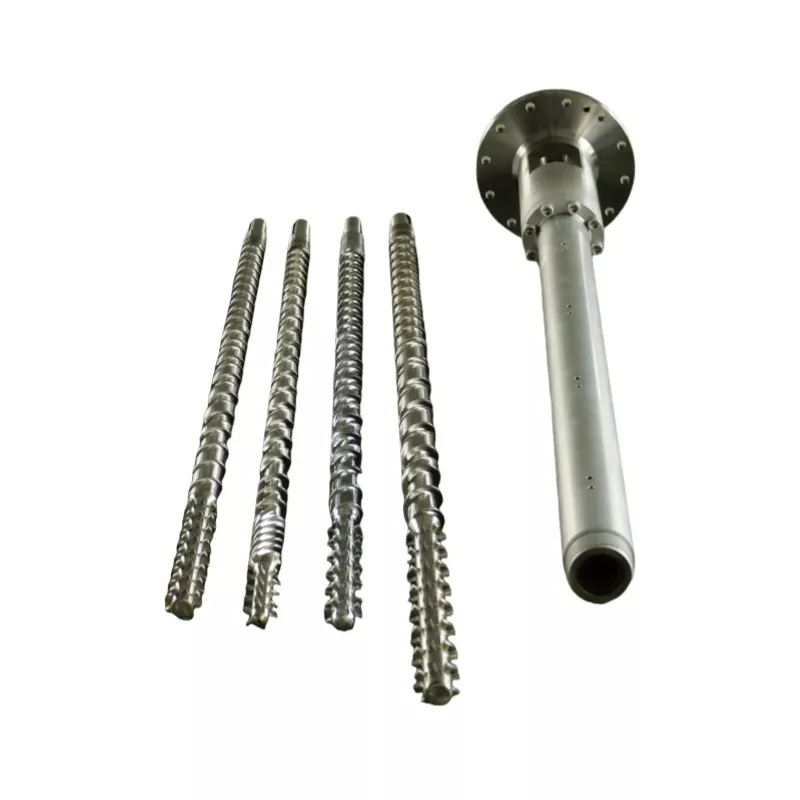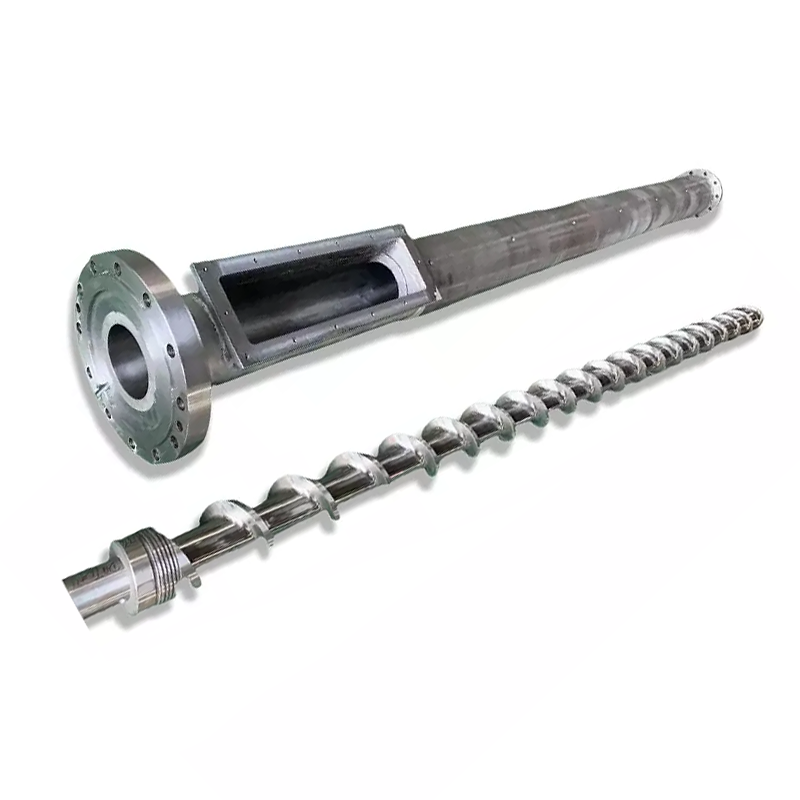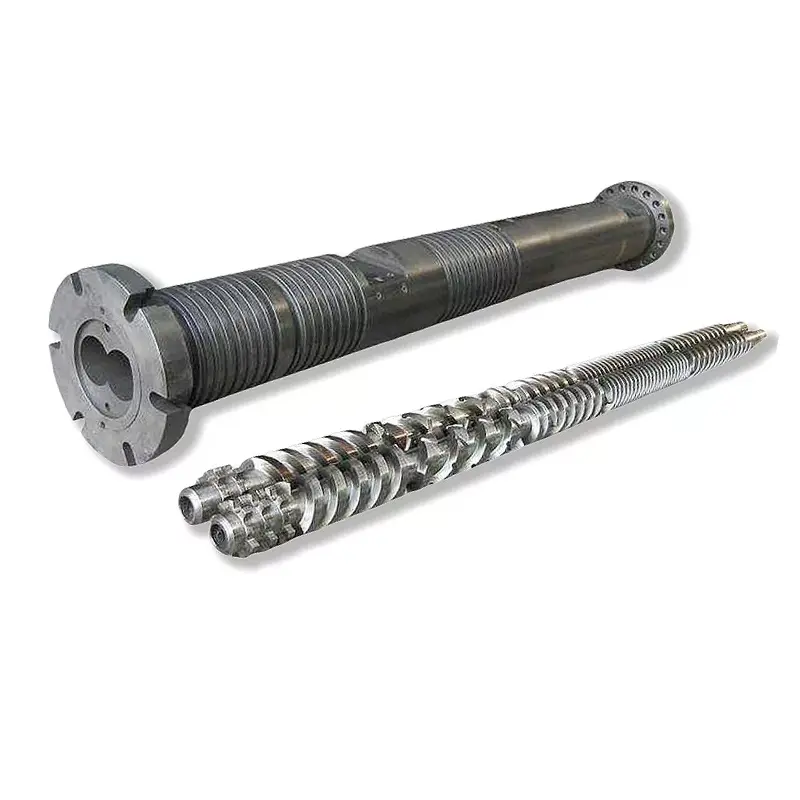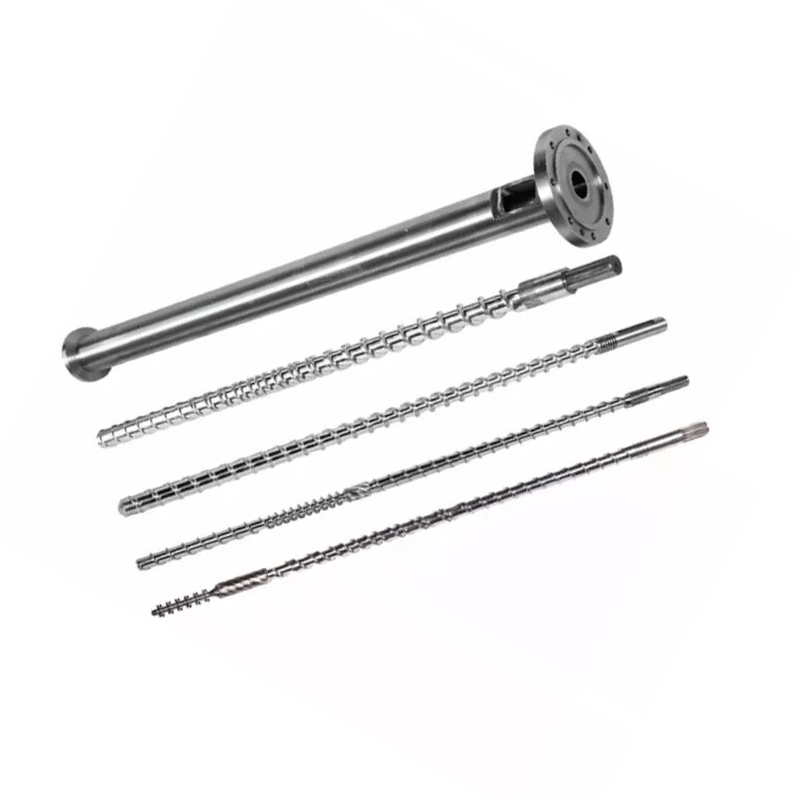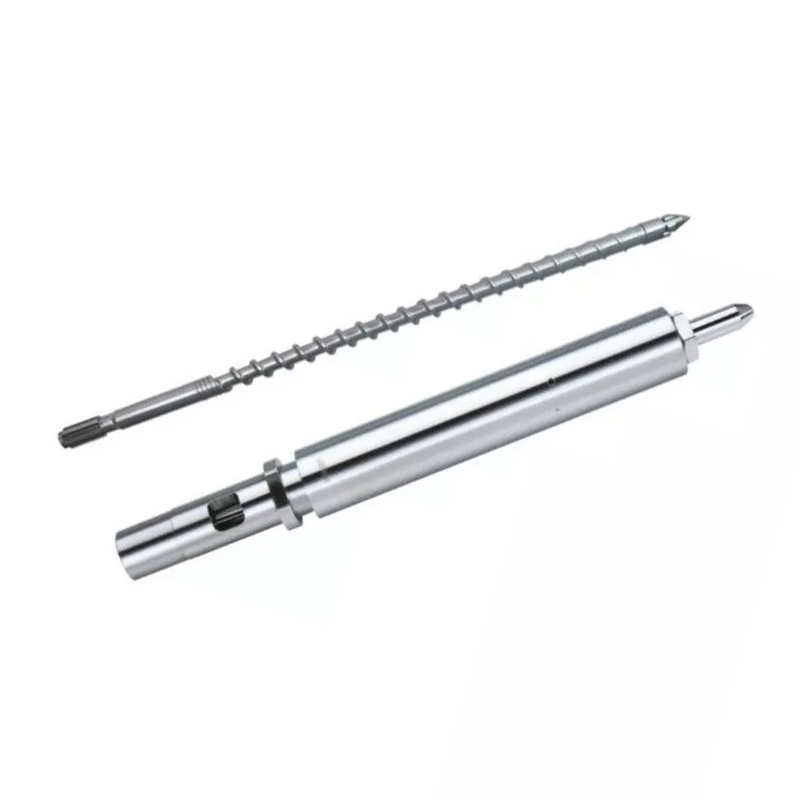
Skrue rpm er ikke en udgangsskive i sig selv. En hastighedsændring ændrer faststoftransport, smeltetid, forskydning, trykgenerering og opholdstid, så det nyttige resultat skal bedømmes med smeltetemperatur, motorbelastning, tryk og produktkvalitet.

Hurtigt svar
Forøgelse af skruehastigheden øger normalt modstandsstrømmen og den hastighed, hvormed materialet kommer ind i processen, men forholdet er ikke ubegrænset eller perfekt lineært. Flere omdrejninger i minuttet kan også tilføje forskydningsvarme, forkorte opholdstiden og blotlægge en svag føde- eller smeltedel.
Skift én styret variabel ad gangen, vent på en stabil tilstand, og sammenlign derefter output, smeltetemperaturprofil, tryk, motorbelastning og produktkvalitet. Stop, når en af dem når sin godkendte grænse, selvom drevet kan dreje hurtigere.
Læs ekstruderen som ét tilsluttet system
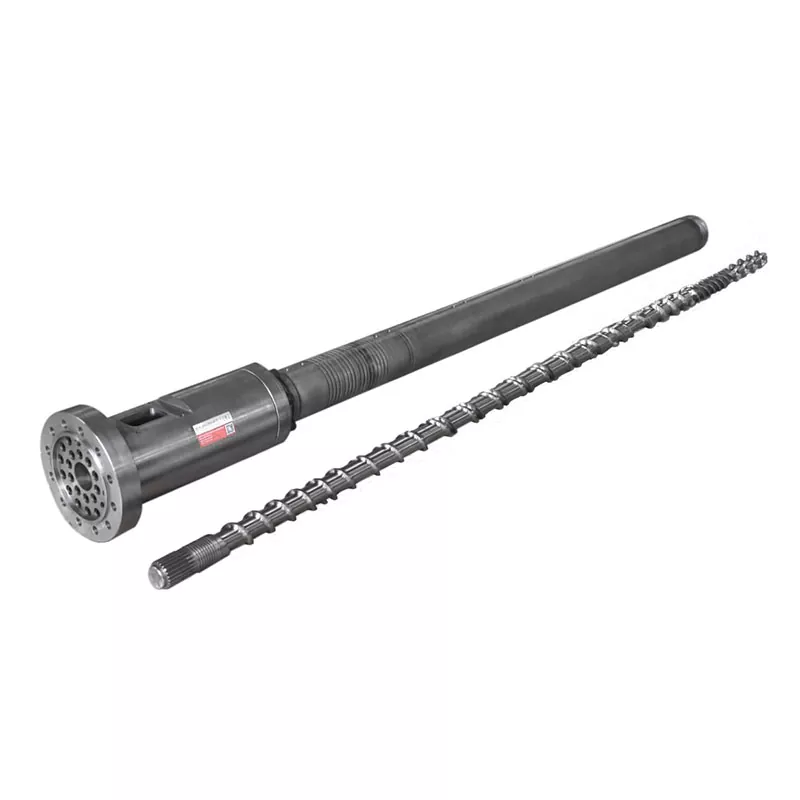
Materiale kommer ind som et bulk fast stof, bliver til et komprimeret leje, smelter, blandes og forlader gennem en restriktiv strømningsvej. Motoren leverer mekanisk energi, mens tøndevarmere og kølekredsløb udveksler varme med processen. Skruen og matricen deler trykpligten.
En undersøgelse fra 2016 i industriel skala testede tre polymerer, tre skruegeometrier, fem hastigheder og tre temperaturforhold til 135 driftssituationer. Forfatterne målte energibehov og smeltetemperaturvariation sammen. Deres resultater ændrede sig med materiale, skrue og betingelser, hvorfor en universel rpm-til-output-regel er upålidelig.
Vores fabriksvisning:det bedste driftspunkt er ikke det højeste omdrejningstal, som inverteren accepterer. Det er den højeste stabile produktionstilstand, der forbliver inden for de godkendte grænser for motor, gearkasse, tryk, temperatur og produktkvalitet. Hvis en grænse kommer tidligt, skal du identificere den flaskehals, før du bestiller et hurtigere drev eller en ny skrue.
Hvad ændrer sig, når skruehastigheden øges
Højere rpm bevæger skrueoverfladen hurtigere i forhold til cylinderen. I et stabilt område kan dette øge faststoftransport og smeltetransport. Det ændrer også forskydningshastighed, mekanisk energitilførsel, den tid, der er til rådighed for smeltning og antallet af skrueomdrejninger et materiale oplever.
Retningen af smeltetemperaturændringen er ikke universel. Et HDPE-studie fra 2014 brugte tre harpiksviskositeter, tre skruegeometrier og flere hastigheder og indstillede temperaturer. Den fandt, at skruetype, harpiksviskositet, indstillet temperatur og hastighed alle påvirkede energiforbruget og smeltekonsistensen.
Enkeltflyvede skruer viste en kritisk hastighed, hvor smeltekvaliteten blev forringet, mens den testede barriereskrue bibeholdt bedre temperaturensartethed.


Tøndens indstillede temperatur er ikke smeltetemperaturen
Controlleren viser et varmeområdemål og normalt en temperatur nær tøndevæggen. Polymer inde i kanalen modtager også mekanisk energi fra deformation og friktion. Afkøling kan fjerne en del af denne varme, men den endelige smeltning kan forblive varmere, koldere eller mindre ensartet, end en kontrolaflæsning antyder.
Mål smeltetemperaturen på et defineret sted og angiv sensormetoden. Polymer Engineering & Science-studiet fra 2006 brugte et termoelementgitter på tværs af smeltestrømmen. Den fandt områder med lav temperatur ved høj gennemstrømning med engangsskruer, mens den testede barriereskrue med en Maddock mixer opnåede bedre smeltning og lavere variation.
Sænk ikke alle varmezoner, bare fordi den målte smeltemasse er varm.Hvis skruen skaber det meste af varmen, kan en aggressiv reduktion efterlade det faste leje koldere, mens forskydningen forbliver høj. Gennemgå, hvor smeltning forekommer, varmelegemeydelse, kølerespons og motorbelastning, før du ændrer hele profilen.
Hvorfor output stopper efter rpm i en lige linje
Ved lavere hastighed kan en veltilført ekstruder vise et næsten lineært forhold mellem rpm og masseflow. Dette forhold svækkes, når pellets ikke længere fylder kanalen proportionalt, bulkdensiteten ændres, fødehalsen glider, smeltningen falder bagud, eller nedstrøms modstand ændrer tryk-flow-balancen.
En undersøgelse fra University of Stuttgart fra 2022 sammenlignede glatte, spiralformet rillede og aksialt rillede fødezoner ved høje skruehastigheder. Den fandt en tærskel, ud over hvilken gennemløbet blev ikke-lineær, og den pelletform og størrelse påvirkede denne tærskel. Dette understøtter en praktisk fabriksregel: optag det faktiske råmateriale såvel som polymernavnet.



Sådan læser du Nanhaiyas offentliggjorte hastighed og outputområde
Nanhaiya udgiver følgende familietabel på begge sineenkelt skrue kategoriog PE/PP højhastighedsside. Det er nyttigt til at identificere virksomhedens angivne produktsortiment. Det er ikke en driftsgaranti for et uspecificeret materiale og matrice.
| Model | L/D | Udgivet output | Udgivet hastighed | Køremotor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 til 5 kg/t | 10 til 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 til 8 kg/t | 10 til 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 til 10 kg/t | 10 til 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 til 36:1 | 10 til 120 kg/t | 10 til 150 rpm | 5,5 til 22 kW |
| NHY65 | 25:1 til 36:1 | 60 til 300 kg/t | 20 til 150 rpm | 22 til 75 kW |
| NHY75 | 25:1 til 36:1 | 200 til 450 kg/t | 20 til 150 rpm | 30 til 132 kW |
| NHY90 | 25:1 til 36:1 | 180 til 600 kg/t | 20 til 110 rpm | 30 til 185 kW |
| NHY120 | 25:1 til 36:1 | 320 til 1000 kg/t | 20 til 90 rpm | 75 til 280 kW |
| NHY150 | 25:1 til 36:1 | 400 til 1300 kg/t | 20 til 75 rpm | 90 til 400 kW |
Kilde: Nanhaiya-webstedet, kontrolleret 31. august 2026. Hver række indeholder brede serieværdier. Kombiner ikke den højeste effekt, hastighed og motornummer i én antaget maskinkonfiguration.
Nanhaiya hjemmeside påstand:PE/PP højhastighedssiden angiver, at optimeret skruestruktur og en gearkasse med højt drejningsmoment kan fordoble effektiviteten i forhold til traditionelt udstyr, og at dets design kan sænke PP-ekstruderingstemperaturen.
Siden angiver ikke sammenligningsmaskine, harpiks, matrice, testmetode eller acceptvindue. Behandl begge udsagn som leverandørkrav, der kræver en projektspecifik testprotokol, før de indgår i en ROI eller købsgaranti.
Fortolk kombinationer, ikke isolerede aflæsninger
| Trend efter en stigning i omdrejningstal | Mulig fortolkning | Næste kontrol |
|---|---|---|
| Output stiger, tryk og belastning forbliver stabile, kvaliteten holder | Linjen kan stadig være inden for dets nyttige driftsvindue | Bekræft smeltetemperaturens ensartethed og nedstrøms kølekapacitet |
| Omdrejninger i minuttet stiger, men udgangsgevinsten formindskes | Foderkapacitet, smelte- eller nedstrømsmodstand kan være begrænsende | Kontroller foderkonsistens, specifik udgang, filter og dysetryk |
| Smeltetemperatur og motorbelastning stiger hurtigt | Mekanisk energi og modstand er stigende | Gennemgå harpiksviskositet, skruegeometri, filtertilstand og varmeprofil |
| Den gennemsnitlige smeltetemperatur falder, men variationen stiger | Sen eller ufuldstændig smeltning kan forekomme | Undersøg produktfejl og sammenlign med skruens smelteevne |
| Trykcyklusser med output og motorbelastning | Problemet kan være fodring, smeltning, temperaturkontrol eller begrænsning | Brugbølgende diagnostisk guide |
| Belastningen stiger efter et filter- eller matriceskift | Nedstrøms modstand ændrede driftspunktet | Sammenlign rent og snavset tryk ved samme materiale og hastighed |


Brug en kontrolleret trintest i stedet for at jagte kontrollerne
- Vælg ét stabilt materialeparti og produkt.Registrer harpikskvalitet, pellet- eller formalingsform, tilsætningsstoffer, fugt og seneste materialesekvens.
- Etabler en baseline.Registrer faktisk omdrejningstal, tilførsel, output, smeltetemperatur, tryk, motorbelastning, zoneaflæsninger og produktkvalitet, efter at linjen har stabiliseret sig.
- Skift én godkendt variabel.Brug stignings- og stabiliseringstiden, der er defineret af linjeproceduren. Skift ikke hastighed, foder og temperatur sammen.
- Sammenlign både gennemsnit og variation.Et acceptabelt gennemsnit kan skjule cyklustryk eller en ujævn smeltetemperaturprofil.
- Marker den første begrænsende betingelse.Det kan være motorbelastning, tryk, smeltekvalitet, dimensionsstabilitet, kølekapacitet eller overfladefejl.
- Gentag kun inden for godkendte grænser.Det nyttige maksimum nås, når en anden stigning giver for lidt output eller skubber en målt tilstand uden for accept.
Vores fabriksvisning:en kunde, der sender fem stabile driftspunkter, giver os mere brugbar designbevis end en kunde, der sender én maksimal rpm. Tendensen viser, hvor linjen mister effektivitet, og om den næste ændring hører hjemme i tilførselssektionen, skruegeometri, slidtilstand eller nedstrømsudstyr.
Når procestendensen peger tilbage på hardwaren
Højere omdrejninger kan ikke reparere for stor skrue-til-tønde-frigang, en underdimensioneret fødesektion, en smeltesektion, der falder bagud, eller en blander, der skaber for stort tryktab. Det kan gøre disse grænser nemmere at se. Rengør og mål slidte komponenter, før du kopierer dem.
Brugbarriere, konventionel og blandingsskrue sammenligningnår smelteens ensartethed ændres med hastigheden. Brugslidmålevejledningnår det specifikke output falder med en ren strømningsvej og stabilt materiale.
Nanhaiyasudstyrssideangiver, at dens CNC-drejebænke kan bearbejde emner op til 6 m, og dens bore- og fræseudstyr har 0,02 mm positioneringsnøjagtighed. Disse er offentliggjorte funktioner på fabriksniveau. Den godkendte tegning skal stadig definere mål og inspektionspunkter for ordren.

Data til en høj-output enkelt skrue gennemgang
- Maskinfabrikant, model og skruediameter
- Originale og aktuelle skrue- og tøndemål
- Harpikskvalitet, pilleform, formaling og tilsætningsstoffer
- Normal og måloutput med accepteret kvalitet
- Motor, gearkasseforhold og nominelt drejningsmoment
- Faktisk omdrejningstal, motorbelastning og energitendens
- Tøndesætpunkter og faktiske zoneaflæsninger
- Smeltetemperaturplacering og sensormetode
- Tryktrend, filter og matricedetaljer
- Grænser for afkøling, aftræk og nedstrøms
- Fotos af defekter og bevarede prøver
- Original tegning og tilslutningsmål
Ofte stillede spørgsmål
Øger en øget skruehastighed altid ekstruderens output?
Nej. Effekten kan stige med skruehastigheden inde i et stabilt driftsvindue, men tilførselskapacitet, pelletform, skruegeometri, smeltekapacitet, matricemodstand, motorbelastning og slid kan begrænse resultatet. Ved høj hastighed kan det specifikke output falde, eller smelten kan blive mindre ensartet.
Er tøndens indstillede temperatur det samme som smeltetemperaturen?
Nej. Tøndesætpunkter styrer varmezoner, mens polymeren også modtager mekanisk energi fra skruerotation og forskydning. Mål smelten på et defineret sted med en passende sensor, og registrer metoden i stedet for at behandle regulatorens sætpunkt som den faktiske smeltetemperatur.
Hvorfor kan smeltetemperaturen stige, når skruehastigheden stiger?
Højere skruehastighed kan øge forskydningshastigheden og mekanisk energiinput. Hvor meget smeltetemperaturen ændrer sig afhænger af harpiksviskositet, skruegeometri, fyld, tøndeprofil og nedstrøms modstand. Nogle skrue- og materialekombinationer kan i stedet vise dårlig eller ufuldstændig smeltning ud over en kritisk hastighed.
Hvorfor kan output stoppe med at stige, selv når omdrejningstallet stiger?
Tilførselssektionen kan stoppe med at fylde proportionelt, pelletslip kan ændre sig, bulkdensiteten kan variere, smeltekapaciteten kan nås, eller modstandsdygtigheden i form og filter kan begrænse systemet. En slidt skrue og tønde kan også øge lækagen og reducere nyttig pumpning.
Hvad skal operatører registrere efter ændring af skruehastighed?
Registrer den faktiske skruehastighed, tilførselshastighed, output, smeltetemperatur og variation, smeltetryk og variation, motorbelastning, zonetemperaturer, kølerespons, produktkvalitet og den tid, der er tilladt for at nå en ny stabil tilstand.
Hvilke data skal jeg sende Nanhaiya til en enkelt skruegennemgang med høj output?
Send harpikskvaliteten og -formen, additiver og fyldstoffer, påkrævet output, nuværende omdrejningstal, motor- og gearkassedata, tøndeprofil, smeltetemperatur og tryktendenser, matrice- og filterdetaljer, skrue- og tøndetegninger, slidmålinger og produktfejlen eller produktionsgrænsen, du skal løse.
Redaktionel note: Nanhaiya-produktspecifikationer og påstande identificeres som virksomhedspubliceret information. Uafhængig forskning understøtter procesrelationerne, ikke en garanti for nogen Nanhaiya-model. Endelige grænser og acceptbetingelser kræver materiale, maskine, godkendt tegning og projekttestplan.