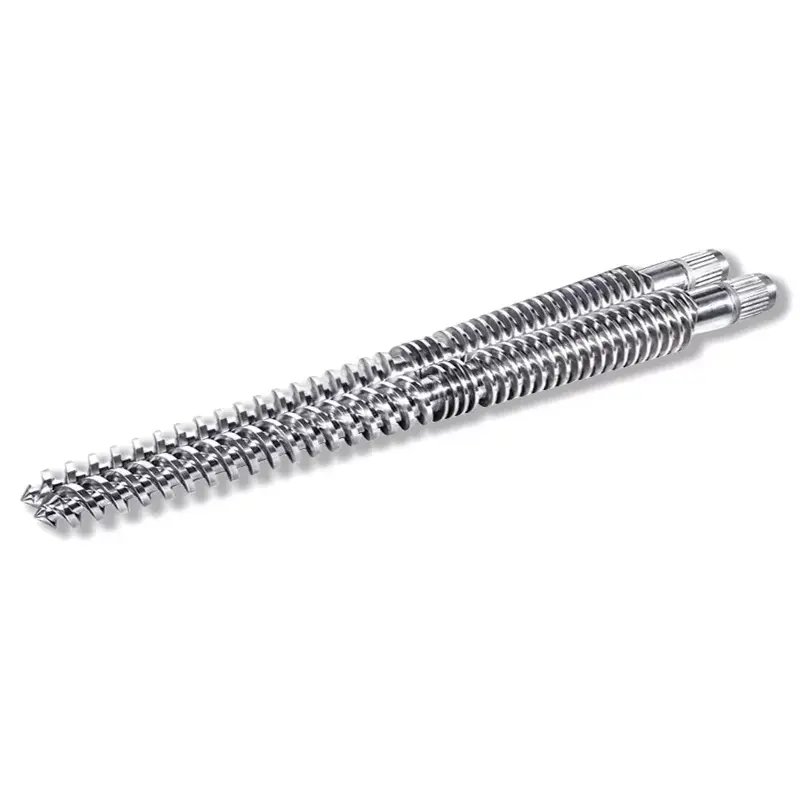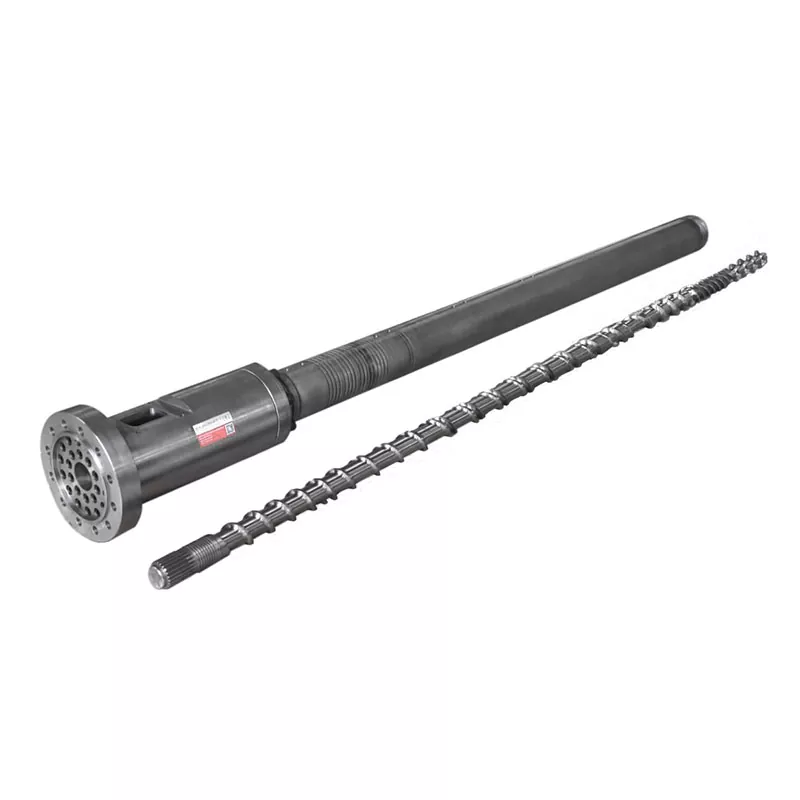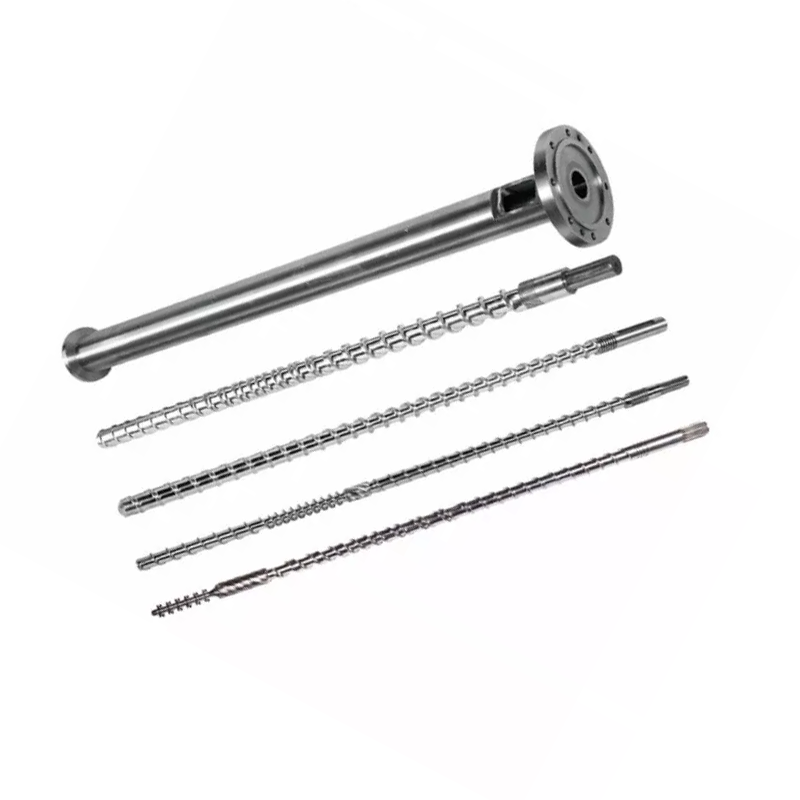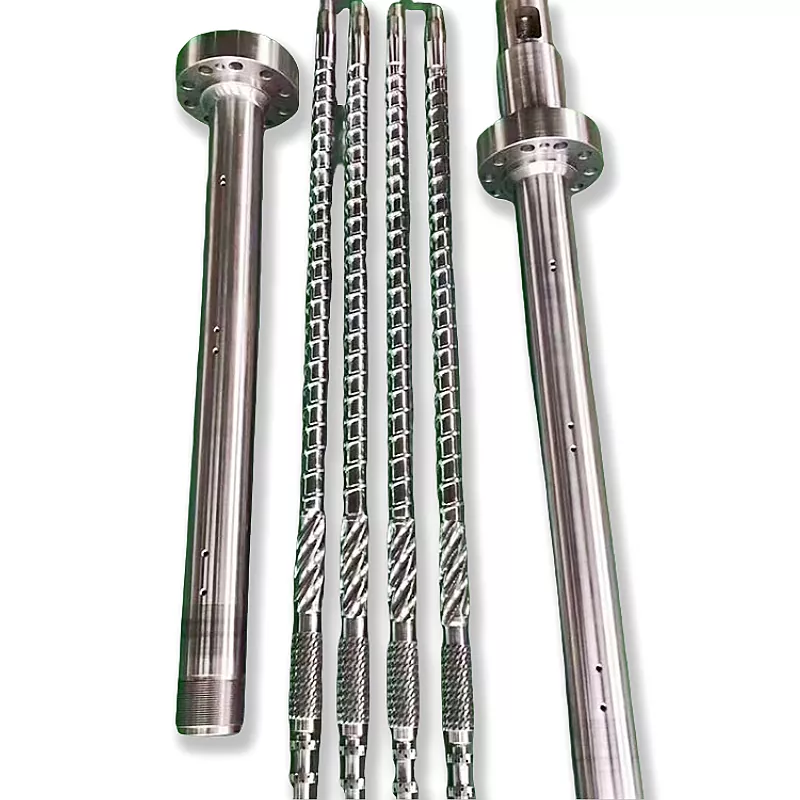

Hvad skruetønden faktisk gør
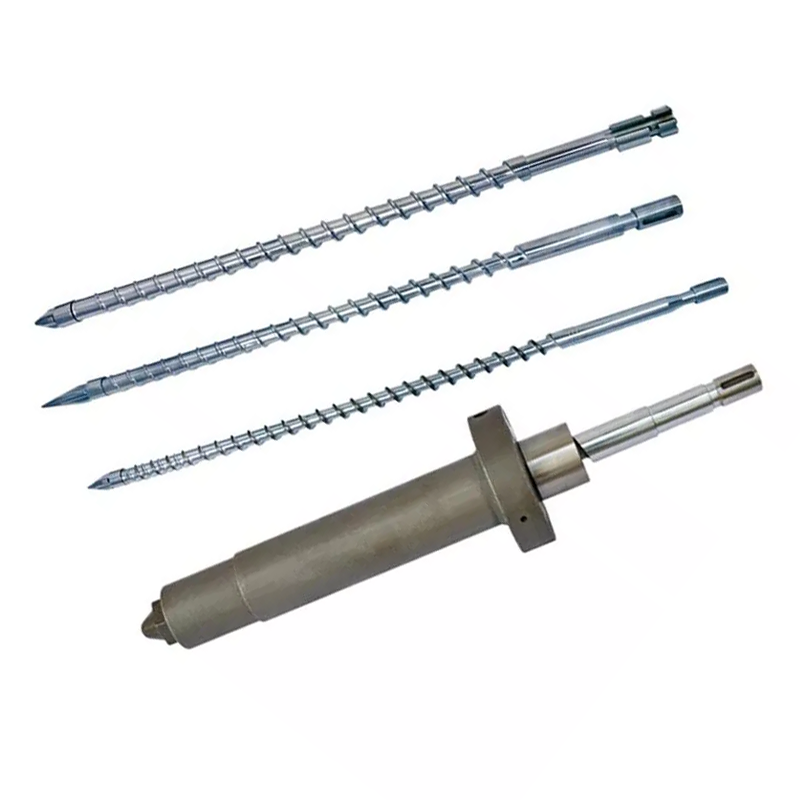
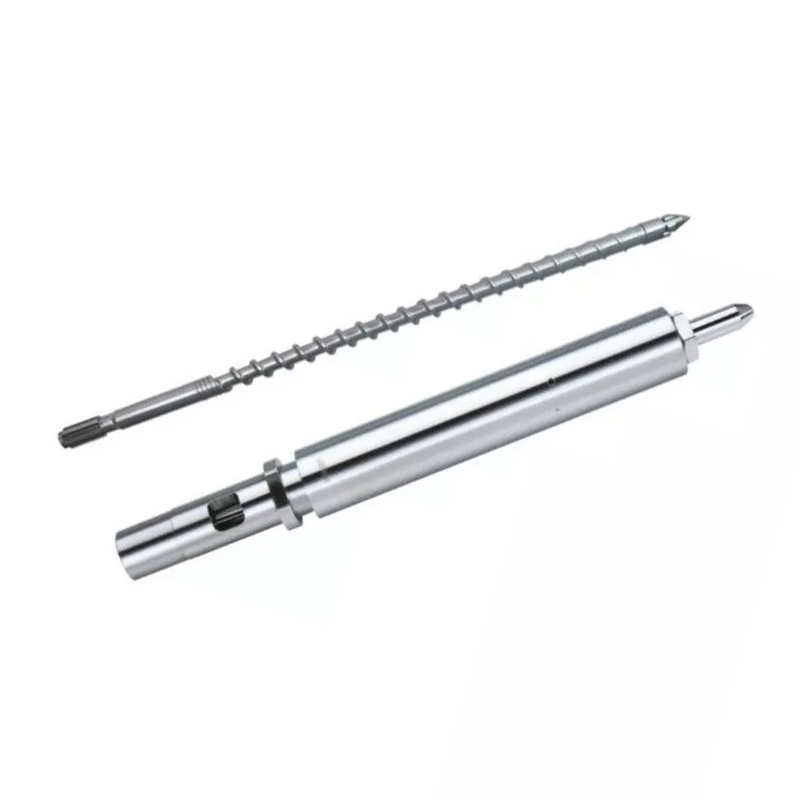
Skruen og tønden fungerer som et matchet par. Her er rækkefølgen for hver cyklus:
- Fodring— Plastpiller falder fra tragten ind i fødezonen.
- Smeltning— Den roterende skrue genererer forskydningsvarme. Kombineret med tøndevarmere smelter pellets og komprimeres.
- Måling— Smelten bliver ensartet i temperatur og tryk før injektion.
- Indsprøjtning— Skruen bevæger sig fremad som et stempel og skubber smeltet plast ind i formen.
Hver designvariabel - geometri, zoneforhold, overfladebehandling - påvirker, hvor godt disse fire trin sker. Et misforhold i en af dem viser sig som et produktionsproblem.
Beslutning 1: L/D-forhold
L/D-forholdet (længde med skruer divideret med dens diameter) er det vigtigste tal på specifikationsarket. Den styrer opholdstid, blandingskvalitet og varmefordeling.De fleste sprøjtestøbningsapplikationer til generelle formål bruger 20:1.
| Harpiks | Anbefalet L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (varmefølsom) | 16:1 – 20:1 |
| KÆLEDYR | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-forstærkede materialer | 20:1 – 24:1 |
Beslutning 2: Kompressionsforhold
Kompressionsforholdet (CR) måler, hvor meget skruekanalen indsnævres fra fødezonen til doseringszonen. Højere CR komprimerer smelten mere aggressivt - godt for amorfe harpikser, der blødgøres gradvist. Nedre CR er skånsommere, hvilket er hvad du skal bruge til varmefølsomme eller fiberfyldte materialer.
| Harpiks | Kompressionsforhold |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Nylon (halvkrystallinsk) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| KÆLEDYR | 2,3 – 2,6:1 |
| GF-forstærket (≥15%) | 2,0 – 2,5:1 |
Afgørelse 3: Zoneforhold
En standard indsprøjtningsskrue opdeler i tre zoner. Andelen af hver zone betyder lige så meget som den samlede L/D.
- Foderzone (L1):Dybe kanaler, der modtager faste piller fra tragten. Længere = mere gennemløbskapacitet.
- Kompressionszone (L2):Kanaldybden falder gradvist. Det meste af smeltningen sker her.
- Målezone (L3):Lavvandede, konsekvente kanaler. Sikrer ensartet smeltetemperatur og tryk før injektion.
| Harpiks | Feed (L1) | Kompression (L2) | Måling (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS/PC | 40 % | 40 % | 20 % |
| KÆLEDYR | 40 % | 40 % | 20 % |
| Nylon (PA) | 35-45 % | 35-40 % | 20-25 % |
| PVC | 35 % | 50 % | 15 % |
Beslutning 4: Skru tøndemateriale
38CrMoALA — Standard Baseline
Nanhaiyas sprøjtestøbeskruer er fremstillet af38CrMoALA legeret stål, varmebehandlet og bratkølet. Dette basismateriale håndterer standard termoplast som PE, PP, PS og ABS godt med en levetid på ca.10.000–20.000 timerunder normale driftsforhold.
Nitrering
Gasnitrering ved 500–560°C danner et nitreret lag0,5-0,8 mm tykmed en hårdhed på950-1050 HV (~62 HRC). Dette forbedrer slidstyrken med 30-40 % sammenlignet med ubehandlet stål. Standard til de fleste sprøjtestøbningsapplikationer med ufyldte eller let fyldte materialer.

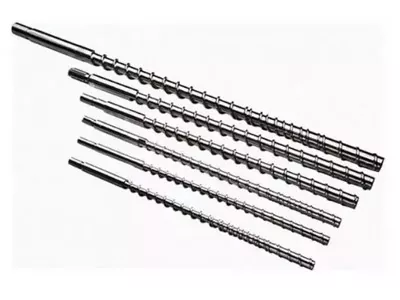
Nanhaiya mutant (abrupt) sprøjtestøbningsskrue - velegnet til krystallinske harpikser som PP, PE og nylon.
Bimetallisk — Til slibende anvendelser
Bimetalliske tønder har en højlegeret slidbestandig foring metallurgisk bundet til tøndeboringen. Nanhaiyas bimetalliske proces opnår enindre boring hårdhed på 62 HRCgennem spraysvejsning af hård legering omkring de slidstærke områder af tøndens indre.
| Anvendelse | Skrue materiale | Tøndebehandling |
|---|---|---|
| PE, PP, PS (ufyldt) | 38CrMoALA nitreret | Standard nitreret |
| ABS, PC, Nylon (ufyldt) | 38CrMoALA nitreret | Standard nitreret |
| PA + GF ≤30 % | 38CrMoALA, quenched + hærdet | Nitreret eller bimetallisk |
| GF indhold 15–50 % | Bimetalliske / TC flyvekanter | Bimetallisk |
| PVC / ætsende harpiks | Korrosionsbestandig legering | Bimetallisk (CR-kvalitet) |
| Kulfiber fyldt | Wolframcarbid | TC-sprøjtet boring |
Beslutning 5: Skruediameter og skudstørrelse
Dit faktiske skud bør falde mellem35 % og 70 %af skruens maksimale skudkapacitet. Under 35 % sidder materialet for længe i tønden og risikerer nedbrydning. Over 70 % kan skruen ikke komme sig hurtigt nok inden for cyklussen.
Nedenfor er almindelige konfigurationer tilgængelige fra Nanhaiya:
| Injektionsmængde (g) | Skrue Ø × Længde (mm) | Tønde Ø × Længde (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya gradvis sprøjtestøbningsskrue - bedre til amorfe harpikser som ABS, PC og PMMA.
Advarselstegn, at din nuværende skrue er forkert til jobbet
- Sorte pletter eller brændemærker— Materiale nedbrydende på grund af overdreven opholdstid eller et hot spot. Tjek cylindertemperaturzoner og skrueafstand.
- Inkonsekvent skudvægt— Ofte en slidt kontraventil eller for stor skrue-til-tønde spillerum, der tillader tilbagestrømning.
- Sprøjtemærker på overfladen— Fugt eller gas i smelten. Kan indikere utilstrækkelig fortørring eller en skruegeometri, der ikke udlufter ordentligt.
- Langsom restitution / lang cyklus tid— Plastificeringskapaciteten er utilstrækkelig. Skruens diameter skal sandsynligvis øges.
- Højt skrot ved farveskift— Dårlig blanding i målezonen. Et Maddock eller barriereblandingselement tilføjet til skruen løser ofte dette.
Hvad skal du fortælle din producent, når du anmoder om et tilbud
- Maskinmærke og model— eller boringsdiameter og flangedimensioner for ikke-standardmaskiner
- Primær harpiks(r)— medtag fyldstoftype og -procent, hvis det er relevant
- Optagelsesstørrelsesområde— minimum og maksimum i gram
- Mål cyklus tid
- Aktuelle problemer, du prøver at løse- hvis nogen
Få en teknisk anbefaling fra Nanhaiya
Vi svarer inden for 12 timer. Vores ingeniørteam kan specificere den rigtige skruegeometri, materialekvalitet og dimensioner til din maskine og harpiks - før du forpligter dig til et tilbud.