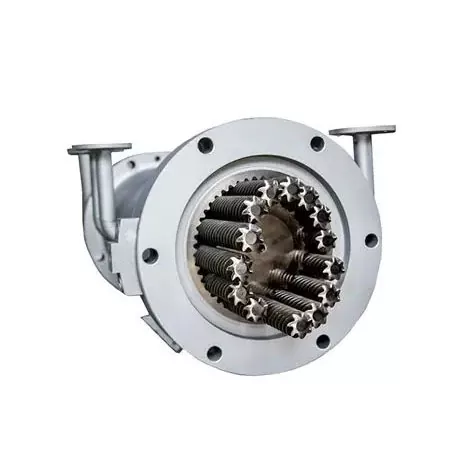
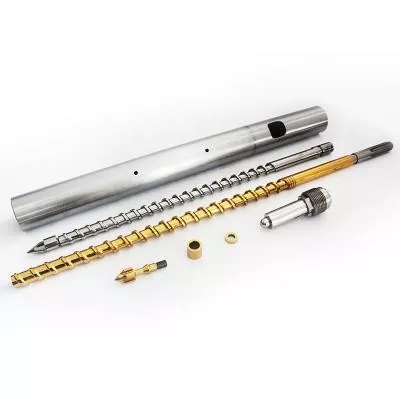
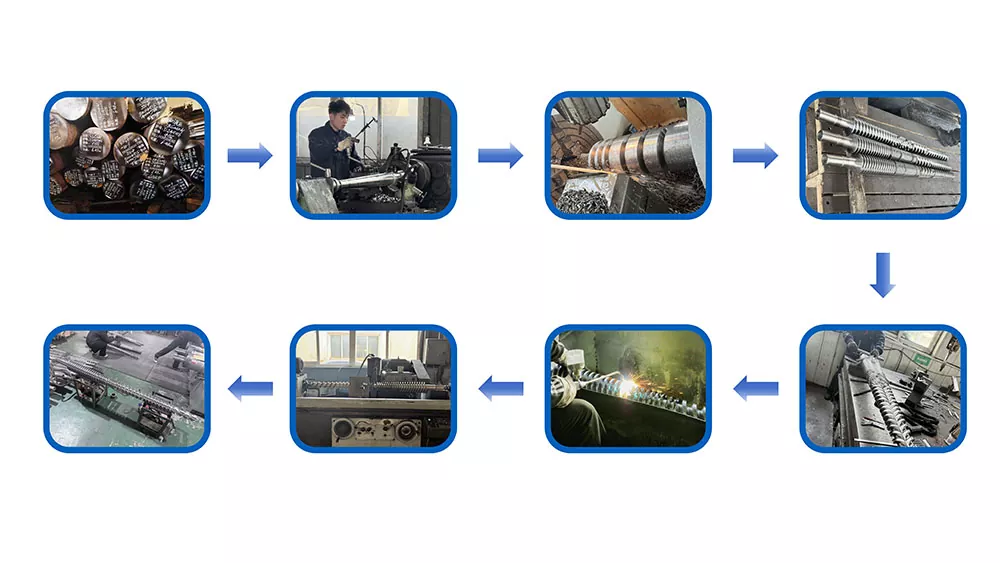
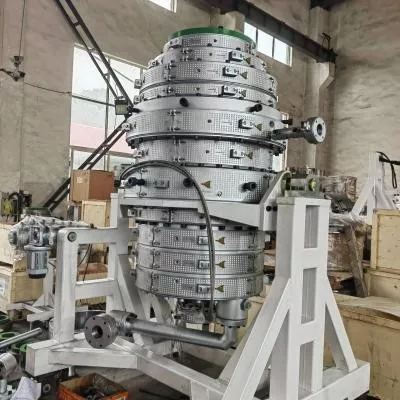
Et dobbeltskruesæt har mere end et arbejdsmellemrum. For at træffe en fornuftig beslutning om reparation eller udskiftning skal du kortlægge hver skrue, hver tøndelob, indbyrdes sammenhæng og maskingrænseflader under én kontrolleret reference.
Mål parallelt dobbeltskruer og cylinderslid som et matchet system. Optag begge skruer ved navngivne aksiale stationer, begge flige i figur-otte-boringen i definerede retninger, skrue-til-skrue-afstand, centerafstand, fasering og aksial pasform. Sammenlign kortet med den godkendte tegning. Symptomer kan udløse inspektion, men målinger afgør, om skruer, cylinder eller hele sættet skal udskiftes.

En parallel dobbeltskrue har ikke en universel afstand
På en konventionel enkelt skrue udtrykkes diametral spillerum ofte som cylinderens indvendige diameter minus skruens udvendige diameter. Radial clearance er halvdelen af denne forskel. Voresenkelt skrue slidmålevejledningforklarer, hvorfor de aksiale stationer og definitioner stadig skal matche.
Lokalt diametralt forhold = tilsvarende cylindermål minus tilsvarende skrue udvendig diameter
Lokal radial sammenhæng = lokal diametral sammenhæng divideret med 2
Denne aritmetik beskriver ikke den komplette geometri af et sammengribende dobbeltskruesæt.
En parallel dobbeltskrue tilføjer den anden skrue, et indgrebsområde, en centerafstand og et tidsindstillet vinkelforhold. Tønden er normalt en ottetalsprofil snarere end en enkelt rund boring. Slid kan også være forskelligt i venstre og højre lapper og på modsatte flader af flyvningerne.
Målefilen bør derfor adskille mindst fem forhold:
- Hver skrues udvendige profil til dens tilsvarende cylinderlob.
- Skrue-til-skrue spillerum gennem indgrebsområdet.
- Centerafstand og positionen af begge tøndelapper.
- Rotationsfaseinddeling, håndfasthed og venstre eller højre skrueidentitet.
- Relevante aksiale spillerum, trykflader, afstandsstykker og endepositioner.
Vores fabriksvisning:en køber, der beder om "0,3 mm frigang" uden at navngive overfladerne, har ikke givet os et eksekverbart krav. Vi spørger, om det tal er diametralt, radialt, interflight, side-, tip- eller aksial clearance, hvor det er målt og i hvilken tilstand. At gætte her kan skabe metalkontakt eller lade det nye sæt stå løst.


Bevar samlingens identitet, før du trækker i skruerne
Målinger mister værdi, hvis venstre og højre skruer blandes sammen, eller fasereferencen forsvinder under fjernelse. Før du løsner enheden, skal du fotografere drivenden og udløbsenden. Marker den synsretning, der bruges til at beskrive rotation, og mærk derefter både skruer, aksler, afstandsstykker og tidsmærker.
Registrer om maskinen brugersamroterende skruerellermodsat roterende skruer. Registrer også, om skruerne er i ét stykke eller samlet af elementer. Antag ikke, at to skruer med lignende udvendige dimensioner deler samme hånd, spline, rækkefølge eller timing.
Brug maskinproducentens instruktioner om fjernelse, og bevar alle låse- og tidsfunktioner. Hvis parret ikke kan vendes under den godkendte procedure efter genmontering, stop. Anvendelse af drevmoment for at overvinde en ukendt interferens kan forvandle en identifikationsfejl til skade.

Byg ét koordinatsystem for begge skruer og begge lapper
Rengør komponenterne uden at fjerne tegn på ridser, belægningstab eller huller. Lad delene nå en stabil inspektionstemperatur. Etabler et nulpunkt ved en navngivet ende og markér aksiale stationer, der kan gentages på skrueparret og cylinderen.
Tilføj stationer før og efter geometriændringer, tilførsels- og udluftningsåbninger, blandeområder og den trykopbyggende ende. Ved hver station skal du identificere venstre skrue, højre skrue, venstre lap og højre lap. Optag flere vinkelretninger, når metoden tillader det, fordi en enkelt diameter kan skjule ovalitet eller ensidet slid.
| Felt | Hvordan man identificerer det | Hvad det afslører |
|---|---|---|
| Aksial station | Afstand fra et defineret tilførsels- eller afgangsdatum | Hvor slid koncentrerer sig langs procesafsnittet |
| Skrue identitet | Venstre eller højre, med visningsenden angivet | Asymmetrisk flyve-slid og parintegritet |
| Skrue profil | OD, rod, spids eller flankeværdi med metode og vinkelposition | Tab af metal på arbejdsfladerne |
| Tøndelappe | Venstre eller højre lap, retning og måleplan | Forstørrelse, ovalitet og lokal udvaskning |
| Sammenhængende forhold | Navngivne overflader, vinkelposition, fasetilstand og metode | Risiko for for stort mellemrum eller mekanisk interferens |
| Overfladetilstand | Nummereret fotografi knyttet til stationskortet | Scoring, grubetæring, belægningstab, aflejringer og kontaktmærker |
| Referenceværdi | Godkendt tegning, rapport om ny del eller aftalt designgrundlag | Hvor meget har geometrien ændret sig |
Coperions offentliggjorte tøndediagnosemetodekræver, at dens tønder er rene og kølige, og bruger derefter boremåling og videoinspektion i høj opløsning på visse ZSK- og STS-størrelser. Dine maskiner og inspektionsværktøjer kan være forskellige, men tilgangen viser, hvorfor dimensionelle og visuelle beviser hører hjemme i den samme rapport.
Opfind ikke opløsning ved at tilføje decimaler ud over instrumentet og metoden. Registrer instrumentet, kalibreringsstatus, støttetilstand, inspektionstemperatur og operatør- eller inspektionsrekord. Et gentageligt kort med ærlig usikkerhed er mere nyttigt end et imponerende regneark bygget af tvetydige punkter.



Har et fjernet dobbeltskruesæt klar til gennemgang?Send montagetegning, venstre og højre identifikation, stationskort, fotografier og driftshistorik. Vi kan diskutere, hvad der skal bevares, og hvilke områder der skal opmåles nærmere.
Send slidkortetSe produkter med parallelle dobbeltskruerBrug linjeadfærd til at vælge inspektionssteder, ikke til at erklære fejl
Faldende ydelse ved samme skruehastighed, ustabilt tryk, skiftende belastning, dårlig spredning, usmeltet materiale og tilbagevendende produktfejl kan berettige inspektion. De kan også komme fra fodring, formulering, varmeapparater, sensorer, udluftning, en begrænset matrice eller et drevproblem.
Gem en driftsbasislinje, før du ændrer flere indstillinger på én gang. Registrer den faktiske tilspændingshastighed, skruehastighed, belastning eller drejningsmoment, tryk, zoneindstillinger, målt smeltetemperatur, når den er tilgængelig, og kontrol af færdige produkter. Sammenlign den samme formulering og nedstrøms opsætning.
Japan Steel Works bemærker, at slidte dobbeltskrueelementer kan reducere gennemløb og spredning og kan bidrage til alvorlig skrueaksel eller gearkassefejl. Det er en god grund til at inspicere tidligt, men symptomet skal stadig være forbundet med en fysisk tilstand på din maskine.
Hvis en linje vender tilbage til normal efter korrigering af feeder-kalibrering eller en blokeret udluftning, sælger vi ikke slid som diagnose. Hvis processen forbliver ustabil, og målekortet viser en tilsvarende lokal frihøjdestigning, er erstatningssagen meget stærkere. Målet er at løse produktionsproblemet, ikke at vinde en ordre på det største sæt.
| Observeret mønster | Behandle kontrol før kondemnering | Fysisk bevis at søge |
|---|---|---|
| Output falder med uændret hastighed | Fodernøjagtighed, bulkdensitet, recept og matricebegrænsning | Lokal boringsforstørrelse, flyve-slid og clearance-ændring |
| Tryk eller belastning bliver ustabil | Fodring, temperaturkontrol, udluftning og nedstrøms begrænsning | Ujævnt venstre/højre slid, aflejringer, skader eller kontaktmærker |
| Sprednings- eller smeltekvaliteten falder | Materialeparti, additivdosering, blandingskonfiguration og temperaturhistorik | Slid på de tilsigtede blandingsflader eller forkert installerede elementer |
| Metallisk støj eller pludselig stigning i momentet | Stop under maskinens procedure og inspicér drev og justering | Friske kontaktmærker, bøjede dele, fasefejl eller fremmedlegemer |
| Hurtig gentagen slitage efter udskiftning | Materialeforurening, justering, samling, driftsgrænser og overfladevalg | Gentagen placering og retning af skade |
Beslut, hvad der skal erstattes fra den matchede rapport
En udskiftning kun med skruer er rimelig, når begge tøndelapper forbliver inden for den godkendte geometri, centerforholdet er forsvarligt, og slidårsagen er forstået. En udskiftning kun med tønde kan også være berettiget, når skrueparret forbliver acceptabelt og kompatibelt med den genoprettede boringsgeometri.
Udskift det matchede sæt, når begge sider er slidte, referencegeometrien er usikker, eller en ny komponent vil stadig køre mod en beskadiget partner. Hvis slidmønsteret peger på fejljustering, fasefejl eller fremmedlegemer, skal denne årsag fjernes, før du installerer nye dele.
| Målt tilstand | Sandsynligvis mulighed for at vurdere | Påkrævet beskyttelse |
|---|---|---|
| Skruepar slidt; begge lapper inden for de godkendte grænser | Reparer eller udskift skruerne | Bekræft den genopbyggede eller nye geometri mod den tilbageholdte tønde |
| Tøndelapper slidt; skruer inden for de godkendte grænser | Kvalificeret tøndereparation eller udskiftning | Bekræft kompatibilitet med både fastholdte skruer og centerafstand |
| Både skruer og tønde slidt | Matchet udskiftning af skrue og tønde | Godkend ét kontrolleret tegnesæt og inspektionsplan |
| Lokaliseret scoring eller ensidig kontakt | Årsag undersøgelse før komponentvalg | Kontroller justering, lejer, aksler, indfasning og forurening |
| Geometri acceptabel, men pligt ændret | Gennemgang af proces og geometri | Definer det nye materiale, output, maskingrænser og produktaccept |
Brug ikke en generisk internetmultiplikator som en automatisk erstatningsgrænse. Diameter, skruetype, maskindesign, materiale- og produkttolerance har betydning. Den originale byggetegning og maskinproducentens servicekriterier bør styre beslutningen.
For bredere symptomer og reparationsvalg, se voresskrueløbsslid og udskiftningsguide. Denne dobbelte specifikke side tilføjer venstre/højre, lap, center og faseinformation, som en konventionel enkeltboret inspektion ikke dækker.
Brug slidstedet til at angive overfladen
Nanhaiyasparallelle dobbeltskruer produkteromfatter PVC, PE, PP, gummi, plast, blandinger og granulering. Materialepligten varierer over dette område. Glasfiber, mineralsk fyldstof, pigment, genanvendt forurening og ætsende bestanddele skal angives efter kvalitet og belastning.
Vores sideroterende og modroterende produktsider viser de samme kerne-referenceværdier: 38CrMoAlA, varmebehandlingshårdhed på HB260 til 320, nitreringshårdhed på HV950 til 1000, nitreringsdybde på 0,50 til 0,70 mm og nitreringsskørhed på 1 eller lavere kvalitet. De angiver også Ra0,4 og skruetæthed på 0,015 mm.
Tilgængelige produktværdier inkluderer også kromhårdhed på HV 950 eller højere ved 0,05 til 0,10 mm tykkelse og bimetalhårdhed på HRC60 til 65 ved 2,0 til 3,0 mm dybde. HV og HRC bruger forskellige skalaer, så det største trykte tal identificerer ikke den bedre løsning.
| Fundet fra slidkortet | Hvad skal defineres i den nye specifikation | Hvad man ikke skal antage |
|---|---|---|
| Flytspidser taber materiale i en fyldt proceszone | Beskyttede flyveplaceringer, behandling eller legering, lagdybde og endelig geometri | Hver zone har brug for den samme opgradering |
| Den ene tøndelapp slider mere end den anden | Lobekort, justering og centerkontrol, derefter tøndebeskyttelse | Hårdere materiale alene vil korrigere fejljustering |
| Pitting eller overfladetab | Materialekemi, rengøringshistorie, påvirket zone og kompatibelt overfladesystem | Alle overfladeskader er slibende slid |
| Kontaktmærker gentages på det ene ansigt | Fasning, rethed, aksel, leje og montagegennemgang | Skrueprofilen er den eneste årsag |
| Ensartet slid efter lang stabil drift | Original geometri, målt ændring og påkrævet vedligeholdelsesinterval | Et redesign er automatisk nødvendigt |
battenfeld-cincinnati anbefaler slidmåling en gang om året eller efter 6.000 driftstimeri sin servicevejledning til enkelt-, koniske tvillinge-, parallelle tvillinge- og planetekstrudere. Behandl det som én leverandørs planlægningsreference. Linjer, der behandler alvorlige fyldstoffer eller viser en hurtig slidtrend, kan have brug for et andet interval.


Gør inspektionsfilen til en ordre, der kan fremstilles
Tilbudspakken skal indeholde maskinfabrikant og model, godkendte tegninger, materialeformulering, driftsjournal og slidkort. Identificer, om du ønsker en trofast udskiftning, reparationsevaluering eller geometriændring. Hvis ydeevnen skal forbedres, angiv det målbare mål og maskinbegrænsningerne.
Tegningskontrol betyder lige så meget som den nominelle størrelse. Nanhaiyasproduktionsudstyr sideviser CNC-borings- og fræsningspositioneringsnøjagtighed på 0,02 mm, CNC-drejebænke til emner op til 6 meter og femakset bearbejdning til uregelmæssige føringer og specielle flanger. Disse muligheder har stadig brug for en utvetydig tegnings- og inspektionsplan.
Vi stiller spørgsmålstegn ved en tegning, når den angivne frigang er i konflikt med den slidte prøve, eller når venstre og højre information mangler. Det er en del af produktionsansvaret. En underskrevet tegningsrevision er billigere end at opdage uenigheden ved installationen.


Har du brug for et erstatningsomfang, før du anmoder om priser?Send den gamle delrapport og driftsproblem først. Vi kan hjælpe med at adskille tegnespørgsmål, bære beviser og materialevalg, før den kommercielle sammenligning begynder.
Anmod om en erstatningsgennemgangÅbn forespørgselssidenBekræft først pasformen, og bekræft derefter produktionen
Indkommende inspektion skal bekræfte delens identitet, tegningsrevision, venstre og højre etiketter, materialedokumenter, specificerede dimensioner og beskyttede overflader før installation. Hold forsendelses- og inspektionsjournalen knyttet til komponentens serie- eller paridentifikation, der bruges i dit anlæg.
Følg ekstruderfabrikantens montering, justering, smøring, opvarmning og opstartsprocedurer. Bekræft kun parrets påkrævede frie bevægelighed ved den godkendte metode. Brug ikke drevet til at tvinge en uforklarlig stram position.
Kommission med det aftalte materiale, foderordning og matrice. Registrer output, skruehastighed, belastning eller drejningsmoment, tryk, temperaturadfærd, udluftningstilstand og færdigvarekvalitet. Sammenlign med acceptbetingelsen, ikke mod en kort rotation uden belastning eller en lettere harpiks.

Bed Nanhaiya om at gennemgå din dobbeltskrue slidfil
Send maskintegning, venstre og højre skrueidentifikation, rotationssynspunkt, faseinformation, centerafstand, slidkort, materialeopskrift og driftsjournal. Fortæl os, hvilket symptom der foranledigede inspektionen, og om din prioritet er restaurering, længere levetid eller en ny procespligt.
E-mail tegninger og målDiskuter på WhatsAppSe produkter med parallelle dobbeltskruer
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Samroterende parallelle dobbeltskruede cylindere | Modroterende parallelle dobbeltskruede cylindere | PVC parallelle dobbeltskruer | Parallelle dobbeltskruer af gummi og plast
E-mail:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blok C, nr. 2 West Section, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Serviceoplysninger | Produktionsudstyr | Virksomhedsprofil | Kontakt os
Ofte stillede spørgsmål
Hvad er frigang med parallel dobbeltskrue?
Det er et sæt af geometriske forhold, ikke et universelt hul. En nyttig specifikation adskiller hver skrues frigang til dens cylinderlob, skrue-til-skrue-afstand gennem indgrebsområdet, centerafstand, fasering og enhver relevant aksial frigang. Den godkendte maskintegning definerer målværdierne og målemetoderne.
Kan jeg beregne dobbeltskrueafstand som cylinder-ID minus skrue OD?
Denne subtraktion kan kun beskrive et lokalt diametralt forhold, når de to værdier refererer til tilsvarende steder og en defineret boringsgeometri. Den beskriver ikke skrue-til-skrue-frigang, indgreb, indfasning, centerafstand eller en ud-af-rund ottetalsboring. Brug den ikke som den eneste acceptværdi for dobbeltskruer.
Hvor mange steder skal jeg måle på en dobbeltskrue og tønde?
Der er ingen universel optælling. Opret nok aksiale stationer til at dække områderne tilførsel, smeltning eller kompression, blanding, udluftning og trykopbygning, og tilføj derefter stationer omkring synlige skader eller geometriændringer. Brug de samme stationsnavne på begge skruer og begge tøndelapper.
Hvad skal registreres, før du fjerner parallelle dobbeltskruer?
Registrer de installerede venstre og højre positioner, rotation set fra en navngivet ende, håndhævelse, timing eller fasemærker, akselforbindelser, afstandsstykker og aksial rækkefølge. Fotografer driv- og afgangsenderne, mærk hver del, og bevar maskinproducentens procedure for fjernelse.
Kan jeg kun udskifte dobbeltskruerne og beholde den gamle tønde?
Ja, når cylinderens boringer, centerforhold og overfladetilstand forbliver inden for de godkendte grænser, og årsagen til skrueslid er forstået. Hvis cylinderen er forstørret, oval, ridset eller forkert justeret, kan nye skruer alene efterlade for stor eller ujævn spillerum. Baser beslutningen på en matchet målerapport.
Hvor ofte skal slid på parallelt dobbeltskruer måles?
Indstil intervallet fra maskinproducentens vedligeholdelsesplan, materialets sværhedsgrad, driftstimer og linjens egen slidtendens. Battenfeld-cincinnati udgiver et år eller 6.000 driftstimer som sin serviceanbefaling, men det er en planlægningsreference snarere end en universel erstatningsgrænse.
Udgiver Nanhaiya en standard arbejdsafstand for hver parallel dobbeltskrue?
Ingen enkelt arbejdsafstandsværdi dækker hele området. Nanhaiya udgiver produktværdier for materiale, varmebehandling, overfladehårdhed, lagdybde, ruhed og skruens rethed. Funktionsafstandene skal stadig defineres på den godkendte tegning for det specifikke maskine- og skruepar.
Hvad skal jeg sende for at få et erstatningstilbud på en parallel dobbeltskruet cylinder?
Send maskinfabrikanten og modellen, godkendte tegninger, venstre og højre skrueidentifikation, rotationssynspunkt, centerafstand, forbindelses- og flangedetaljer, materialeformulering, output- og driftsregistrering, aksialt slidkort, overfladefotografier, fejlhistorik og påkrævede inspektionsdokumenter.
For systemvalg og driftsprincipper, fortsæt med voresparallel dobbeltskruet ekstruderstyreller det brederevalg af dobbeltskruet ekstruder.