Et nyttigt citat starter med PVC-formuleringen og den installerede maskine, ikke en diameter og et fotografi. Denne vejledning gør procespligten, slidte dele og acceptmål til en købsspecifikation, som en fabrik faktisk kan fremstille.
For højfyldt PVC angives den komplette recept i phr, fodringsmetode, slutprodukt, påkrævet output, skruedrejning, centerafstand, tilslutningsmål og slidkort for både skruer og tøndeboringer. Vælg nitrering, forkromning eller et bimetallisk lag mod den faktiske slidpligt. Godkend tegnings- og inspektionsmetoden, før prisen bliver den afgørende faktor.

Definer ekstruderingsjobbet, før du diskuterer skruen
"Parallel dobbeltskrue til højfyldt PVC" er en produktfamilie, ikke en komplet specifikation. Det fortæller os ikke, om ledningen laver trykrør, drænrør, profil, plade eller skumplade. Den udelader også, om ekstruderen tilbereder blanding eller tilfører en formningsmatrice direkte.
Disse forskelle ændrer pligten langs tønden. Fodring, fusion, distributiv blanding, devolatilisering og trykgenerering forekommer ikke på samme måde på hver linje. Drevet, gearkassen, nedstrøms matrice og køleudstyr sætter grænser, som en skruetegning ikke kan fjerne.
Vores fabriksvisning:vi ville ikke godkende en geometriændring fra fyldstofprocent alene. Først spørger vi, hvad den nuværende linje gør godt, hvor den bliver ustabil, og hvilket resultat skal forbedres. Hvis det eksisterende produkt er acceptabelt, og opgaven er udskiftning, kan det være sikrere at bevare gennemprøvet geometri end at tilføje en aggressiv blandingsfunktion uden bevis.
Start forespørgslen med at vælge ét mål: genskabe den oprindelige pligt, rette et målt slitageproblem eller design til en ny formulering og output. Kombinationen af alle tre i én vag anmodning gør leverandørforslag umulige at sammenligne.



En fabrik kan kun designe omkring den formulering, den modtager
For PVC er "30% fyldstof" ikke præcist nok. Angiv ingredienser i dele pr. hundrede harpiks, normalt skrevet som phr, og giv også den færdige blandingssammensætning, hvis dit interne kontrolsystem bruger vægtprocent. De to udtryk deler ikke samme nævner.
Registrer PVC-harpikskvaliteten, calciumcarbonat eller anden fyldstofkvalitet, partikeloplysninger leveret af fyldstofproducenten, stabilisatorsystem, smøremidler, proceshjælpemidler, stødmodificerende midler, pigmenter og genbrugsindhold. Tilføj bulkdensiteten og foderformen for den faktiske tørblanding. Hvis anlægget ændrer opskrifter, skal du angive driftsområdet i stedet for kun at sende den nemmeste karakter.
Resten af linjen betyder noget, fordi fyldt pulver skal nå skruerne konsekvent. I et offentliggjort battenfeld-cincinnati-system brugte kridtdoseringsvejen omrørere til at forhindre brodannelse, gravimetrisk overvågning og en skruegeometri tilpasset til 30 til 100 dele kridt. Dette eksempel er specifikt for dets twinEX 93-34-linje, men indkøbslektionen er bred: feederdesign og skruedesign skal gennemgås sammen.
Tilsætningsstoffer ændrer også forarbejdningsjobbet. Arkemas publicerede arbejde om en højtfyldt PVC-gulvformulering forbinder et dedikeret proceshjælpemiddel med fusion og ensartet smeltebehandling ved forhøjede calciumcarbonatniveauer. Det er en nyttig påmindelse om, at den samme fyldstof phr kan opføre sig anderledes, når resin- og additivpakken ændres.

Forbereder du et nyt højfyldt PVC-projekt?Send opskriften under en fortrolighedsaftale, hvis det kræves, plus stregtegning og målprodukt. Vi kan derefter diskutere skruen og tønden som en del af en defineret forarbejdningspligt.
Send formulering og tegningSe det parallelle PVC-produktLås rotation, håndfasthed og maskingrænseflade
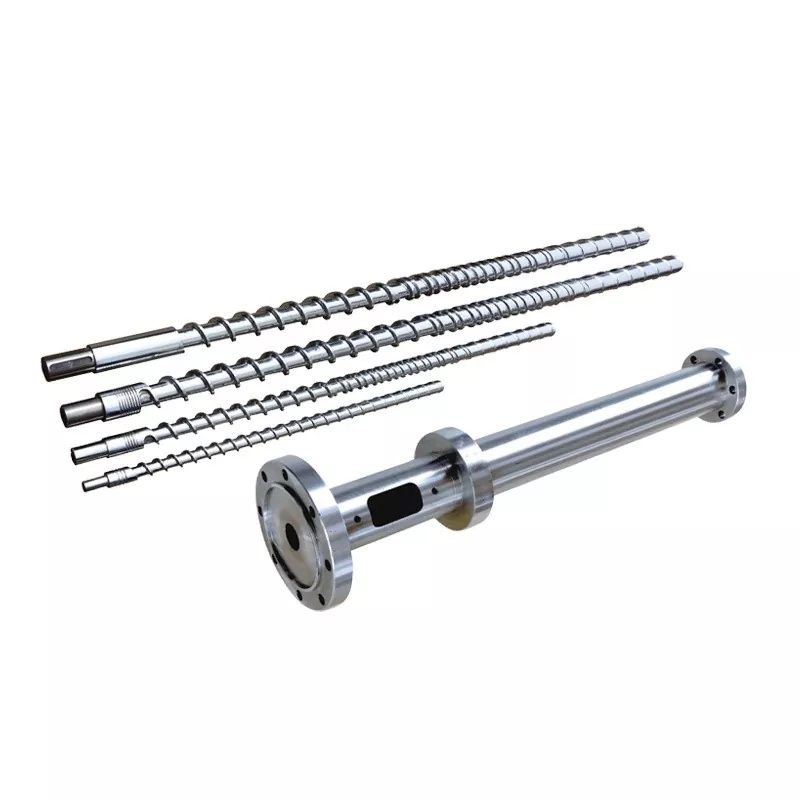
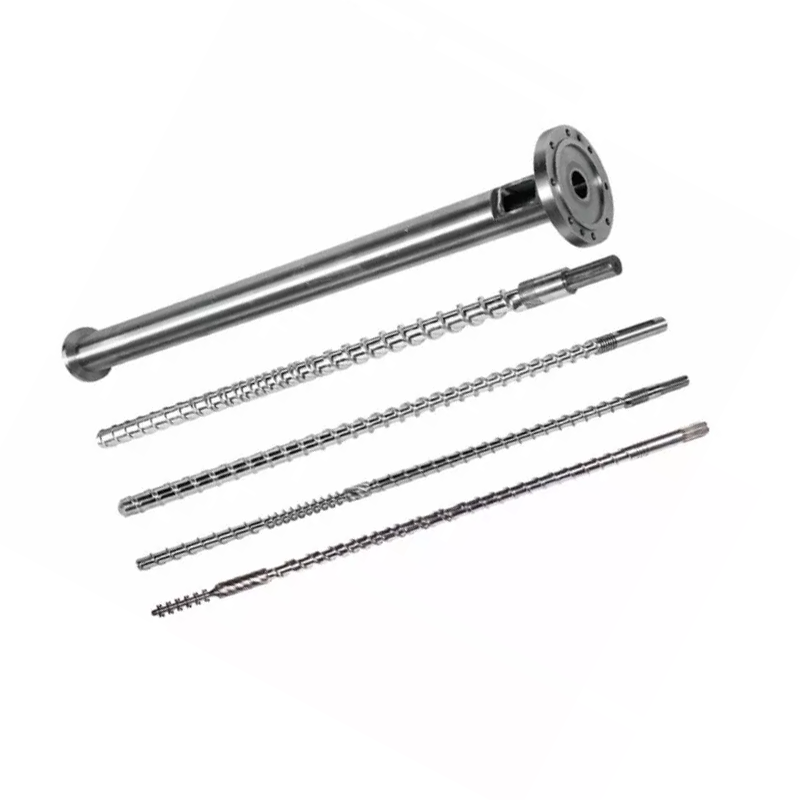
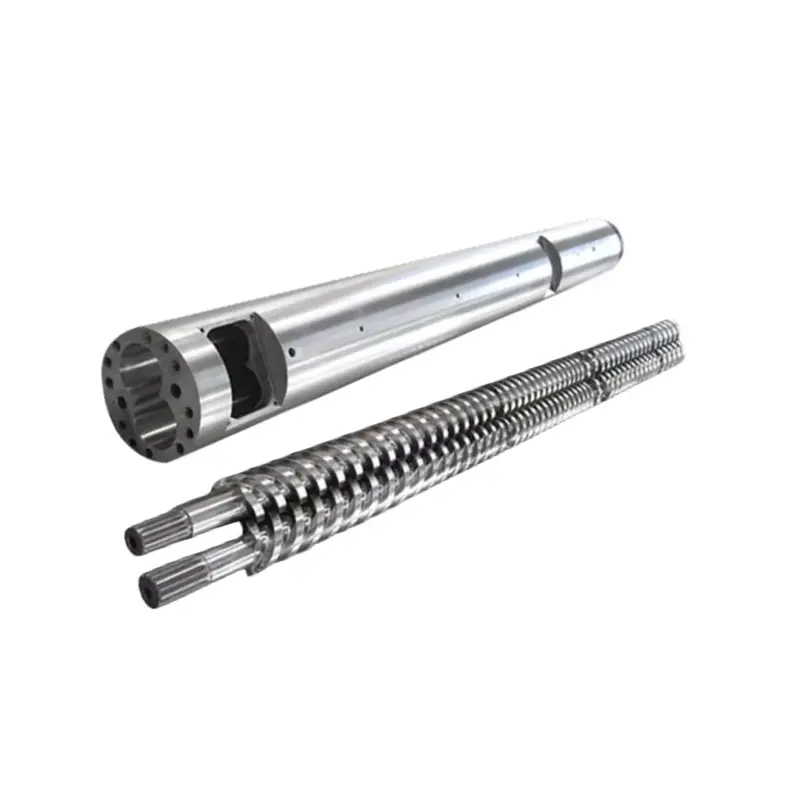
Nanhaiya leverer begge delesamroterende parallelle dobbeltskruetønderogmodsat roterende parallelle dobbeltskruetønder. De er forskellige mekaniske konfigurationer. En leverandør bør ikke udlede den rigtige ud fra et foto af det færdige PVC-produkt.
For en udskiftning skal du identificere skruens rotation med den synsretning, der er angivet på tegningen. Inkluder skruehåndhævelse, indfasningsmærker, centerafstand, udvendige og roddiametre, arbejdslængde, akselforbindelse, spline eller nøgledetaljer, trykflader og cylinderens ottetals-geometri.
Definer derefter hver grænseflade: tilførselsåbning, udluftning, varme- og kølezoner, termoelementhuller, flangeboltmønster, gearkasseflade, afbryderplade eller matriceforbindelse, understøtninger og overordnet installationshylster. En lille udeladelse kan forhindre et ellers velbearbejdet sæt i at passe til linen.
| Areal | Minimum bevis | Almindelig uklarhed at fjerne |
|---|---|---|
| Skruepar | Godkendt tegning, venstre og højre identifikation, rotation, håndhævelse, indfasning og tilslutning | Rotation angivet uden at sige, hvilken ende seeren vender mod |
| Tøndeboringer | Centerafstand, boreprofil, aksiale dimensioner, porte og flangedatum | En nominel boringsdiameter bruges til at beskrive den komplette ottetalsprofil |
| Klarering | Specificerede skrue-til-tønde og skrue-til-skrue afstande med testtilstand | Leverandøren forventes at rekonstruere den originale frigang fra slidte dele |
| Grænseflader | Gearkasse, tilførsel, udluftning, varme, køling og matricetilslutningstegninger | Fotografier uden dimensioner, henføringspunkter eller gevindspecifikationer |
| Monteringskontrol | Parnumre, tidsmærker, installationsprocedure og krav til maskinfabrikant | To skruer behandlet som selvstændige reservedele |
Når en køber kun sender slidte skruer, kan vi måle, hvad der er til stede, men slitagen har allerede ændret land, flyveprofil og frigang. Vi foretrækker den godkendte tegning, maskindata og mål af begge komponenter. Vi vil ikke kalde slidt geometri for det originale design, blot fordi det er den eneste prøve i kassen.


Brug modelbordet som et screeningsværktøj, ikke et løfte
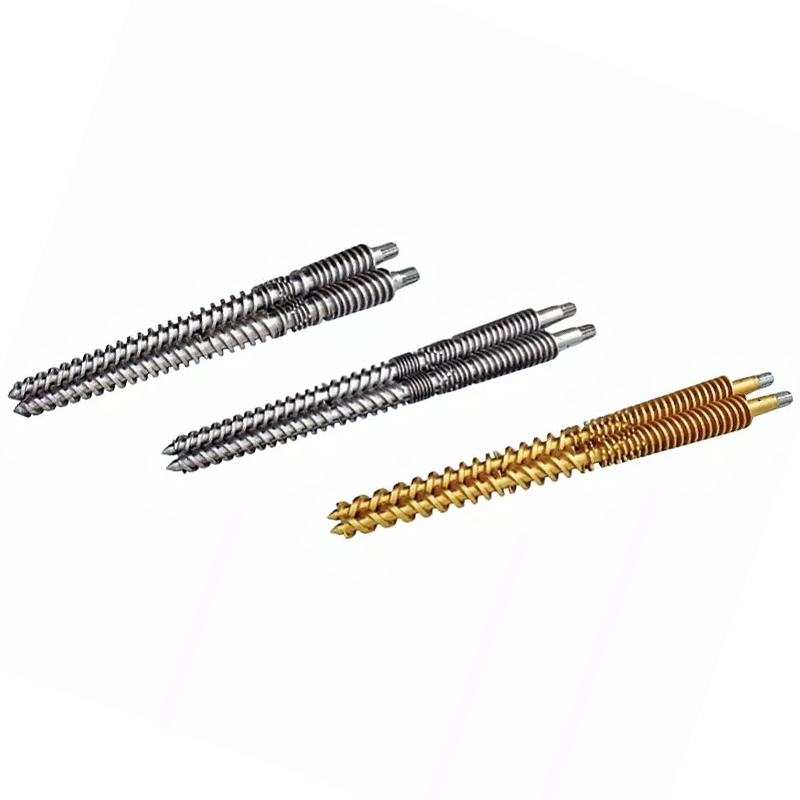
Voresparallelt dobbeltskrueområdeoplister fem almindelige modeller fra 75 til 130 mm. De offentliggjorte PVC-outputområder hjælper en køber med at identificere en startplatform. De erstatter ikke formuleringen, feederen, matricen og drevgennemgangen.
| Model | Skrue diameter | L/D | PVC output kapacitet | Skruehastighed | Drivmotor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 til 36 | 220 til 350 kg/t | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 til 36 | 280 til 460 kg/t | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 til 36 | 350 til 650 kg/t | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 til 36 | 500 til 800 kg/t | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 til 36 | 680 til 1.000 kg/t | 45 rpm | 132 kW |
En højfyldt opskrift kan ændre bulkfodring, fusionsadfærd, drejningsmomentbehov, slid og matricetryk. Derfor beder vi om en stabil aktuel produktionsrekord, når en sådan eksisterer. Det giver en meget bedre størrelsesreference end det ønskede output alene.
For en eksisterende ekstruder bestemmer gearkassen og cylindergrænsefladen normalt størrelsen, før kataloget gør det. For en ny linje skal outputmålet være knyttet til en navngivet opskrift og produktacceptstandard. Hvis tilbuddet viser kg/t uden den accepterede formulering og produkt, er tallet svært at håndhæve.
Vælg slidbeskyttelse fra slidkortet
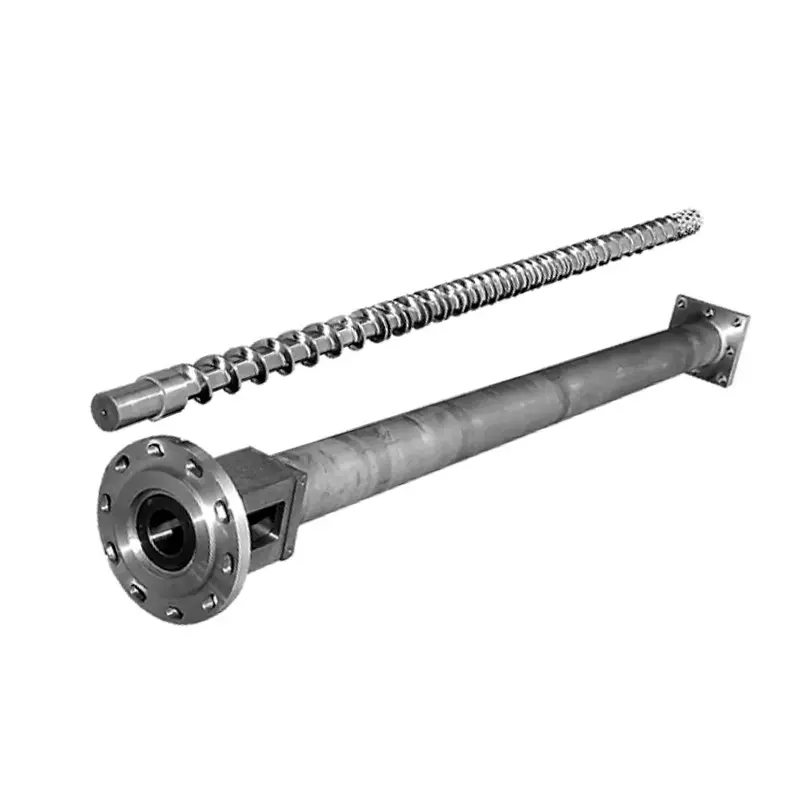
DeNanhaiya PVC parallel dobbeltskruet cylinderbruger 38CrMoAlA som sit listede basismateriale og tilbyder nitrerede, forkromede og bimetalliske specifikationer. Det er forskellige konstruktioner. At sammenligne dem med det største hårdhedstal alene er dårlig købspraksis.
| Ejendom | Udgivet værdi | Sæt dette i rækkefølgen |
|---|---|---|
| Grundmateriale | 38CrMoAlA | Komponent, stålkvalitet og påkrævet materialedokument |
| Varmebehandlingshårdhed | HB260 til 320 | Teststed, metode og acceptregistrering |
| Nitrering hårdhed | HV950 til 1000 | Behandlet overflade, målemetode og acceptpunkter |
| Nitreringsdybde | 0,50 til 0,70 mm | Case-depth definition og verifikationsmetode |
| Nitrerende skørhed | Klasse 1 eller lavere | Gældende testmetode og registrering |
| Ruhed | Ra0,4 | Overflade, retning, afskæring og instrument |
| Skrue ligehed | 0,015 mm | Datum, målt længde, støttetilstand og metode |
| Forkromet hårdhed | HV 950 eller højere | Belagt område og inspektionssted |
| Krom tykkelse | 0,05 til 0,10 mm | Tegningszoner og krav til færdig tykkelse |
| Bimetal hårdhed | HRC60 til 65 | Legeringsområde, lagidentitet og testplacering |
| Bimetal dybde | 2,0 til 3,0 mm | Beskyttede zoner og dybdekontrol |
HV og HRC er forskellige hårdhedsskalaer, mens de anførte lagdybder også er meget forskellige. En tynd hård overflade og et dybere legeringslag kan ikke rangeres ved at aflæse én celle. Tilbuddet skal identificere komponenten, nøjagtige beskyttede zoner, færdige dimensioner efter behandling og det dokument, der anvendes til accept.
Fyldnavnet er heller ikke tilstrækkeligt. Belastning, partikelegenskaber, agglomeration, genanvendt forurening og lokalt tryk påvirker alle slidmønstret. Coperions slidvejledning til dets blandingsudstyr fremhæver smeltning, slibende blanding og trykopbygning som stærkt belastede zoner. Det nyttige princip for en erstatningsordre er at beskytte de zoner, som processen og målingerne identificerer.


Usikker på, om nitrering eller bimetallisk beskyttelse hører hjemme i tilbudsforespørselen?Send fotografier og et målekort af både skruer og tønde. Inkluder fyldstofkvalitet, phr og produktionshistorik, så overfladeforslaget har en defineret årsag.
Spørg om materiale og behandlingSe Nanhaiya produktionsudstyrMål begge skruer og begge boringer ved navngivne positioner
En slidrapport skal vise, hvor hver værdi blev taget. Rengør delene, lad dem nå en stabil inspektionstemperatur, markér fremføringsenden og nummer aksiale stationer. Mål begge skruer, begge tøndelapper og det kritiske skrue-til-skrue forhold ved hjælp af en aftalt metode.
Coperions offentliggjorte diagnostiske tilgang til deres ZSK- og STS-tønder kræver rene, kølige tønder og kombinerer boremåling med videoinspektion på visse størrelser. Dit udstyr og din metode kan variere, men disciplinen er sund: dimension og overfladetilstand skal registreres sammen.
| Optage | Hvorfor det hører hjemme i rapporten | Beslutning den støtter |
|---|---|---|
| Aksial station kort | Forhindrer en minimums- eller maksimumværdi i at miste sin placering | Lokal reparation, zonebeskyttelse eller fuld udskiftning |
| Begge skrueprofiler | Viser asymmetrisk slid og bevarer venstre/højre identitet | Udskift den ene del, parret eller undersøg justeringen |
| Begge tøndelapper | Afslører, om en ny skrue stadig vil køre med for stor boringsafstand | Kun skruer kontra matchet skrue- og cylindersæt |
| Overfladebilleder | Dokumenterer scoring, grubetæring, belægningstab og materialeaflejringer | Adskil dimensionelt slid fra et overflade- eller rengøringsproblem |
| Driftstendens | Forbinder den fysiske tilstand med output, belastning, tryk og produktkvalitet | Bekræft, at slitage forårsager det rapporterede produktionsproblem |
Udgangstab, ustabilt tryk, overophedning og dårligt produktudseende kan retfærdiggøre en inspektion, men de beviser ikke, at en skrue er slidt. Sammenlign den aktuelle linje med en stabil referenceopskrift. Tjek fodring, varmelegemer, sensorer, udluftning, matricebegrænsning og drevtilstand, før du giver en komponent skylden.
Hvis tønden er slidt, kan montering af kun nye skruer efterlade arbejdsafstanden uden for den tilsigtede tilstand fra den første dag. Vi vil hellere miste en ordre med kun skruer end at fortælle en køber, at nye dele kan genoprette en spillerum, vi ikke har målt.
Sammenlign tilbud efter omfang, ikke efter legeringsmærke
Sæt hver leverandør på det samme forespørgselsark. Hvis et tilbud inkluderer en tønde, skruepar, behandling, inspektionsrapporter og forsendelsesbeskyttelse, mens et andet kun angiver "bimetal tvillingskrue", er priserne ikke sammenlignelige.
| Citatlinje | Acceptabel definition | Grund til at returnere tilbuddet |
|---|---|---|
| Komponent omfang | Venstre skrue, højre skrue, tønde, tilbehør og udelukkede genstande nævnt | "Et sæt" uden forsyningsseddel |
| Geometri | Tegningsrevision og kritiske dimensioner er anført | Kun diameter og L/D |
| Materiale | Basisstål og behandlings- eller legeringszoner identificeret | "Premium legering" uden kvalitet eller placering |
| Inspektion | Dimensioner, metoder, registreringer og acceptpunkter aftalt | "Høj præcision" uden målbare kriterier |
| Præstationsprøve | Opskrift, foder, matrice, outputvindue, maskingrænser og produktkontrol defineret | Output løfte uden testtilstand |
| Kommercielt omfang | Prisgrundlag, emballage, leveringsgrundlag, dokumentation og servicegrænser anført | Lav enhedspris med uafklarede tekniske udelukkelser |
Bed leverandøren om at markere enhver afvigelse fra din tegning i stedet for lydløst at erstatte et krav. En foreslået forbedring kan være værdifuld, men den bør fremstå som en revision med en begrundelse. Det beskytter indkøb, vedligeholdelse og producenten, når delen når maskinen måneder senere.


Aftal inspektion og idriftsættelse før fremstilling
Den godkendte tegning er centrum for købet. Vedhæft materialekrav, overfladebehandlingszoner, dimensionsrapport, hårdheds- eller lagverifikationsmetode, paridentifikation og emballeringskrav. Definer, hvilke dokumenter der skal med i forsendelsen.
For installation, følg ekstruderproducentens justering, frigang, opvarmning og opstartsprocedurer. Tving ikke et skruepar, der ikke kan rotere som krævet af maskinens procedure. Undersøg pasformen, timingen og samlingen, før der påføres drivmoment.
Et produktionsacceptforsøg kræver en navngiven formulering og fodertilstand. Registrer faktisk gennemløb, skruehastighed, motorbelastning eller drejningsmomentindikation, hovedtryk, temperaturadfærd, udluftningstilstand og kontrol af færdige produkter. Hvis produktet er rør eller profil, skal du inkludere dimensions- og udseendekriterierne, der afgør, om outputtet er salgbart.

Send os en højfyldt PVC RFQ, som vi kan konstruere ud fra
Inkluder maskinmodellen, tegning, rotations- og indfasningsdetaljer, komplet opskrift i phr, fyldstofkvalitet, genbrugsindhold, aktuel driftsjournal, produktmål og slidmål. Fortæl os, om du har brug for en trofast erstatning eller en dokumenteret geometrigennemgang.
Send en e-mail til tilbudspakkenDiskuter på WhatsAppÅbn forespørgselssiden
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Parallelle dobbeltskruer | PVC parallelle dobbeltskruer | PVC rør parallelle skruetønder
E-mail:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blok C, nr. 2 West Section, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Serviceoplysninger | Produktionsudstyr | Virksomhedsprofil
Ofte stillede spørgsmål
Hvilke oplysninger er nødvendige for at citere en højfyldt PVC parallel dobbeltskruet cylinder?
Send maskinfabrikanten og modellen, eksisterende tegninger, skruerotation, centerafstand, forbindelsesdetaljer, komplet PVC-formulering, fyldstoffyldning i phr, genbrugsindhold, produkt- og matriceoplysninger, outputmål, driftsregistreringer og målinger af gamle dele. Angiv den fejl eller forbedring, du forsøger at løse.
Hvilket fyldstofniveau tæller som højfyldt PVC?
Der er ingen universel købstærskel. Angiv hver ingrediens i dele pr. hundrede harpiks og angiv den færdige blandingssammensætning. Udskift ikke phr med en vag beskrivelse som f.eks. højt calciumcarbonat, fordi to opskrifter, der bærer denne etiket, kan skabe forskellige fodrings-, fusions- og slidpligter.
Er en bimetallisk skrue altid bedre end en nitreret skrue til fyldt PVC?
Nej. Valg af behandling afhænger af fyldstofkarakteristika, belastning, kontaminanter, slidplacering, geometri og den påkrævede vedligeholdelsesplan. Nitrering, forkromning og bimetalliske lag adskiller sig i hårdhedsskala og lagdybde, så sammenlign den komplette specifikation i stedet for ét hårdhedstal.
Kan jeg vælge skruestørrelsen fra Nanhaiyas modelbord alene?
Brug modeltabellen som startområde. Den endelige dimensionering skal tage højde for den faktiske formulering, fodringsmetode, produkt, matricemodstand, drivgrænser og acceptoutput. En nominel diameter eller katalogkapacitet definerer ikke den komplette procespligt.
Kan jeg sende slidte skruer som den eneste fremstillingsreference?
Vi anbefaler det ikke. En slidt prøve registrerer både den originale geometri og den akkumulerede skade under drift. Giv den godkendte tegning, når den er tilgængelig, og understøt den derefter med rene mål, fotografier og driftshistorik, så udskiftningen ikke gengiver slid som design.
Kan jeg kun udskifte skruerne og beholde den gamle tønde?
Først efter måling af begge skruer og begge cylinderboringer i definerede aksiale positioner. Nye skruer, der løber inde i en slidt tønde, kan bevare overdreven spillerum og ustabil output. Beslutningen bør følge en afstemt slidrapport og maskinproducentens monteringskrav.
Leverer Nanhaiya både med- og modroterende parallelle dobbeltskruer?
Ja. Nanhaiya lister co-roterende og mod-roterende parallel tvilling skrue tønde produkter. En udskiftningsforespørgsel skal identificere den installerede konfiguration, rotationssynspunkt, håndhævelse, faseinddeling og drevforbindelse i stedet for at bede leverandøren om at udlede dem fra materialenavnet.
Hvordan skal output accepteres efter installation?
Aftal opskrift, fodringsmetode, matrice, outputvindue, produktkvalitetskontrol og maskingrænser før fremstilling. Under idriftsættelsen skal du registrere faktisk gennemløb, belastning, tryk, temperaturadfærd og færdigvarekvalitet under den aftalte tilstand. Katalogdata bør ikke erstatte et defineret acceptforsøg.
For driftsprincipper, fortsæt med voresparallel dobbeltskruet ekstruderstyr. For en bredere sammenligning af ekstrudertyper, sevalg af dobbeltskruet ekstruder.