Den rigtige linje afgøres ikke af skruetælling alene. Det afgøres af, hvad der skal ske mellem et ujævnt råmateriale og en acceptabel pellet: fodre den, smelt den, bland den, fjern gas, filtrer forurening, opbygger tryk, skær den og tør den.


Vælg enenkeltskruet pelleteringslinjenår råmaterialet allerede er tæt på den endelige formulering, og hovedopgaverne er stabil transport, smeltning, smeltefiltrering, trykgenerering og pelletskæring. Det er et praktisk udgangspunkt for konsekvent PE eller PP efterslibning, enkel genpelletering, laboratoriearbejde og små til mellemstore produktioner.
Vælg enparallel dobbeltskrue pelletiseringslinjenår maskinen skal blande samt pelletisere. Det er bedre egnet til fyldstoffer, pigmenter, polymerblandinger, masterbatch, modificeret plast, flere fødestrømme og stærkere devolatilisering. Køb ikke dobbeltskruelinjen, fordi dens angivne output er højere. Køb det, når dets procesfunktioner matcher formuleringen.
Start med materialetransformationen, ikke maskinnavnet
En køber beder os ofte om en dobbeltskruetråd efter at have set ordene "høj output" eller "bedre blanding." Det springer det vigtigste spørgsmål over: hvad kommer der ind i tragten, og hvor anderledes skal det blive, før det når posen?
Hvis rene, ensartede granulat kun skal smeltes og skæres igen, tilføjer en kompleks blandingsmaskine kontroller, rengøringsarbejde og slidpunkter uden nødvendigvis at forbedre den salgbare pellet. Hvis flere pulvere, farvestoffer og polymerer skal blive en ensartet forbindelse, kan en simpel transportskrue efterlade det reelle kvalitetsproblem uberørt.
| Produktionspligt | Bedste udgangspunkt | Hvorfor | Hvad kan ændre svaret |
|---|---|---|---|
| Genpelletisering af en stabil, sorteret PE- eller PP-strøm | Enkelt skrue | Direkte smeltning, trykgenerering og filtrering med lavere linjekompleksitet | Fugt, lugt, tryk, blandet smelteflow, tilsætningsstoffer eller kraftig forurening |
| Genanvendte filmflager med lav rumvægt | Enkeltskrue med specialfremføring | Den første flaskehals kan være foderkonsistens, ikke blanding | Alvorlige flygtige stoffer, blandede polymerer eller opskriftskorrektion kan favorisere dobbeltskruer |
| Farve eller additiv masterbatch | Parallel dobbelt skrue | Modulære blandeelementer og kontrolleret ingredienstilsætning understøtter dispersion | En gennemprøvet færdigblandet opskrift med beskeden dispersionsbehov kan køre på en specialiseret enkelt skrue |
| Calciumcarbonat eller anden fyldt forbindelse | Parallel dobbelt skrue | Separat fodring og konfigurerbare fordelings- og dispersive zoner | Fyldstofbelastning, partikelform, slibeevne og krævet ensartethed |
| Polymerlegering eller reaktiv modifikation | Parallel dobbelt skrue | Ophold, blanding og udluftning kan arrangeres efter proceszone | Reaktionskinetik, varmefølsomhed og nedstrøms trykkrav |
| Laboratorie- eller pilotgenpelletisering | Enkelt skrue | Kompakt layout, enklere betjening og lettere vedligeholdelse | Selve eksperimentet kan kræve fleksibel modulopbygning |
| PVC-blanding | Definer først opskriften | Begge Nanhaiya-seriefamilier lister PVC, men de tjener forskellige procesopgaver | Pulverfodring, termisk følsomhed, fyldstof, blødgører, blanding og pelletskæringsmetode |
| Højkapacitetsmodificeret plast | Parallel dobbelt skrue | Højere publiceret linjekapacitet plus muligheder for blanding, sidefødning og devolatilisering | Må ikke dimensioneres fra kg/t alene; drejningsmoment, bulkdensitet og produktspecifikation sætter den brugbare hastighed |
Vores fabriksvisning:den billigste maskine er den linje, der fuldender den nødvendige transformation uden at tilføje unødvendige trin. Nogle gange er det den enkelte skrue. Nogle gange forhindrer dobbeltskruen gentagen blanding, dobbeltekstrudering eller off-spec pellets. Vi vil hellere se den fulde opskrift end en købers forudvalgte skrueantal.
En pelletiseringslinje er en kæde af forbundne procestrin
Begge linjetyper har brug for mere end en ekstruder. Nanhaiyassortiment af plastekstrudermaskinerbeskriver fem kernesystemer: fodring; plastificering med skrue, tønde, opvarmning og afkøling; smitte; dø hovedet; og formning, afkøling og trækkraft. I et pelleteringsprojekt fuldender filtrering, skæring, tørring eller sigtning og opsamling kæden.
1. Forbered og fodre
Definer, om input er pellet, pulver, flage, film, agglomerat eller en blanding. Bulkdensitet, brodannelse og fødehastighedsstabilitet bestemmer, om der er behov for en gravitationstragt, forceret feeder eller separate vægttabsfødere.
2. Smelt og transformer
Skruen og cylinderen skal smelte, transportere og blande uden at overskride materialets temperatur- eller forskydningsgrænse. Til sammensætning kan linjen også have behov for sidefodring, æltesektioner og atmosfæriske eller vakuumventiler.
3. Filtrer og opbyg tryk
En skærmskifter fjerner usmeltet fysisk forurening. En matrice har brug for stabilt tryk og flow, så skrueudløbet, smeltepumpeoptionen og filtreringsområdet skal dimensioneres som én sektion.
4. Skær smelten
Strand, vandring og undervandssystemer skaber pellets på forskellige måder. Smeltestyrke, klæbrighed, vandfølsomhed, output og omskiftningsrutine betyder mere end vane.
5. Afkøl, tør og klassificer
Vandtemperatur, opholdstid, afvanding og sigtning har indflydelse på pellets temperatur, fugt, fine partikler og form før opbevaring.
6. Styr linjen
Temperaturzoner, hastighed, motorbeskyttelse, tryk, tilførselshastighed, vakuum og alarmer skal fortælle operatøren, om hvert trin er stabilt. Et display alene gør ikke processen kontrolleret.

Når en enkeltskrue pelletiseringsline er nok
A enkeltskruet ekstruderer grundlæggende stærk til kontinuerlig transport, smeltning og trykgenerering. Det kan også give nyttig fordelingsblanding, når skruegeometri, mixer og driftspunkt passer til materialet. Det gør det til en fornuftig base for genpelletisering af et råmateriale, der allerede er sorteret, blandet eller formuleret.
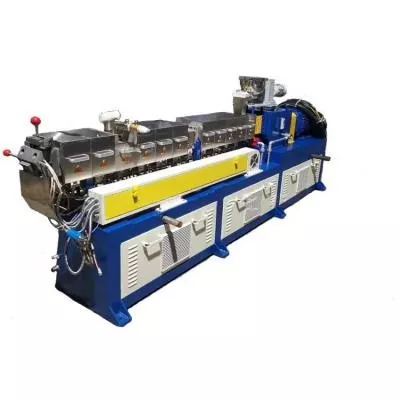
Nanhaiya's enkeltskrue pelletiseringslinje kombinerer en enkeltskrue ekstruder, smeltefiltrering, dysehoved, vandkøling, pelletizer og opsamlingsenhed. Dets listede anvendelser omfatter ny eller genanvendt plast, laboratorier, pilotproduktion og pellets til sprøjtestøbning, filmblæsning eller ekstrudering. Valgfrit automatisk skærmskift, vakuumafgasning og hjælpefodring gør det muligt for basislinjen at håndtere vanskeligere fodringsforhold uden at gøre den til en komplet blandingsplatform.
Brug en enkelt skrue som basislinje, når:foderopskriften er fastgjort før ekstrudering; polymerfamilien og smelteadfærden er konsistente; dispersion er ikke hovedproduktpåstanden; forurening kan håndteres af det specificerede filter; flygtig fjernelse er moderat; og output kan holdes uden at tvinge ustabil tilførsel eller for høj smeltetemperatur.


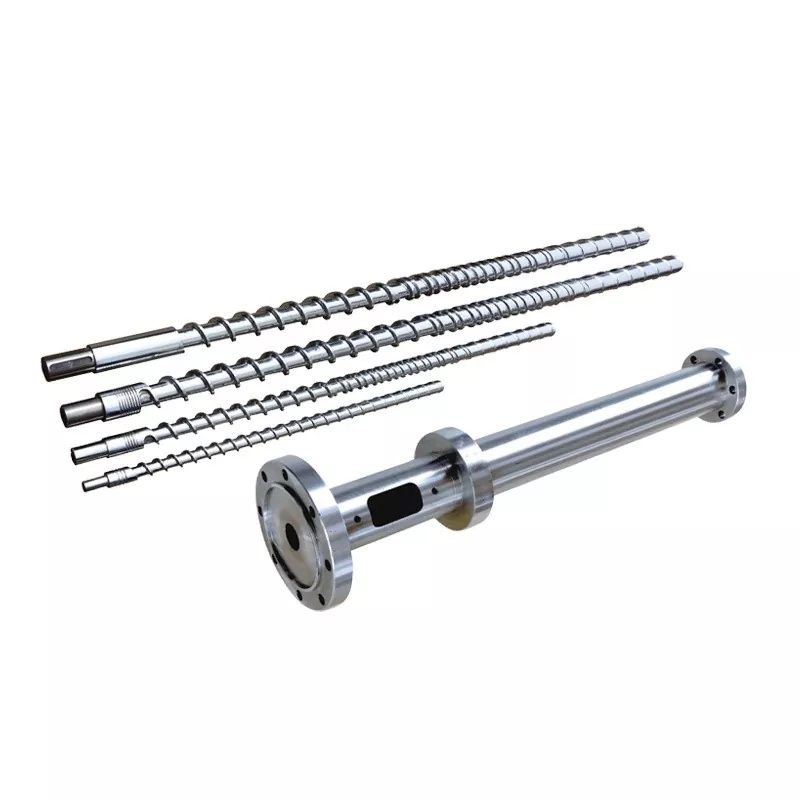
Enkelt skrue betyder ikke "ingen teknik." Degranulationsskrue designændres stadig med flagetilførsel, smeltelængde, udluftningsposition, sigtemodstand og pelletiseringsmetode. En ledning kan have nok installeret strøm og stadig stige, fordi tragten leverer materiale ujævnt, eller skruen mister sin smeltetætning nær udluftningen.
Når en parallel dobbeltskruelinje tjener sine ekstra omkostninger
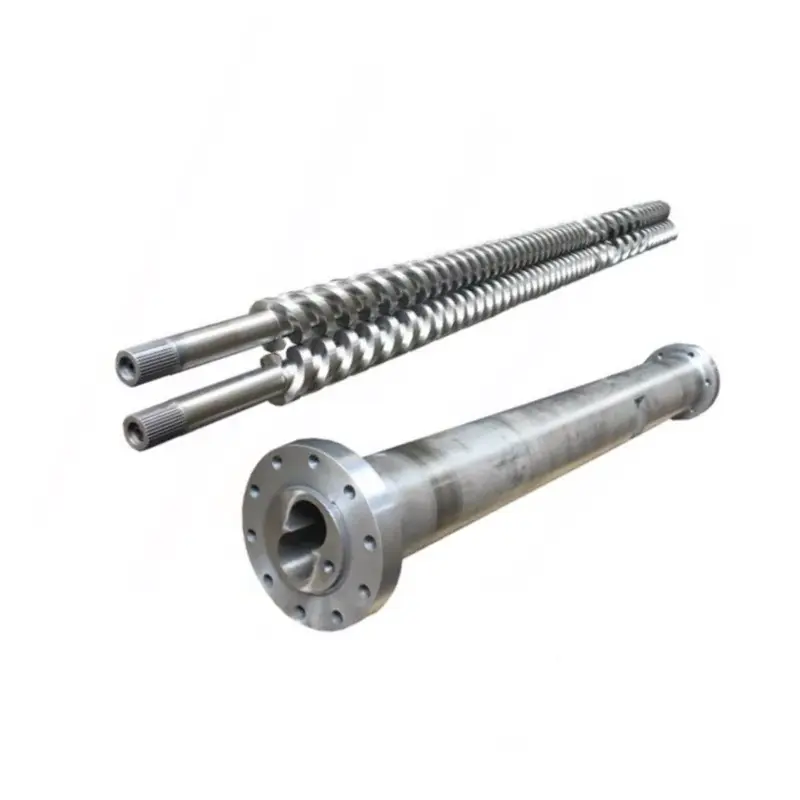
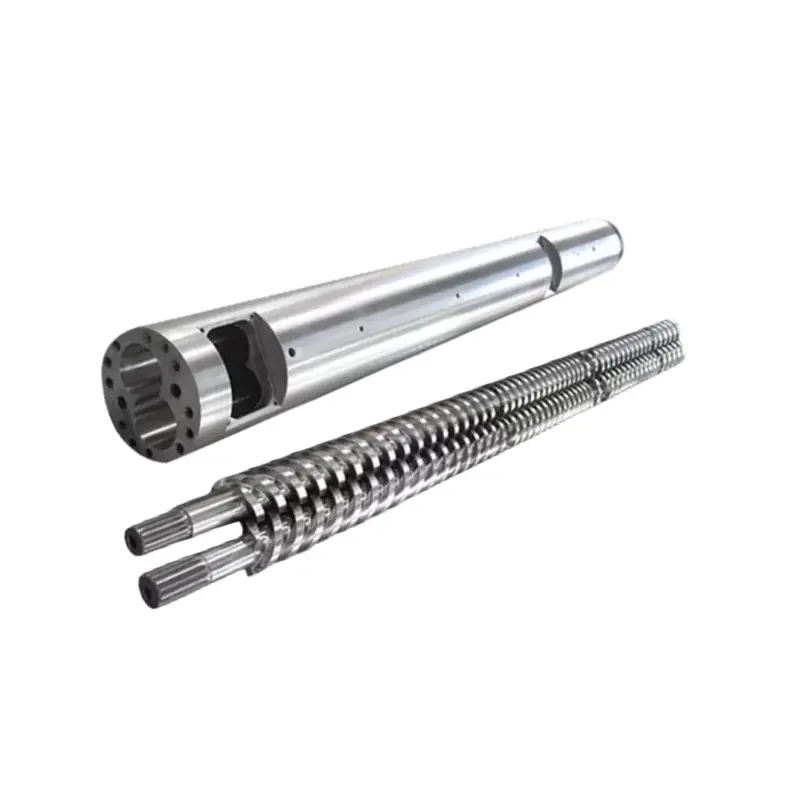
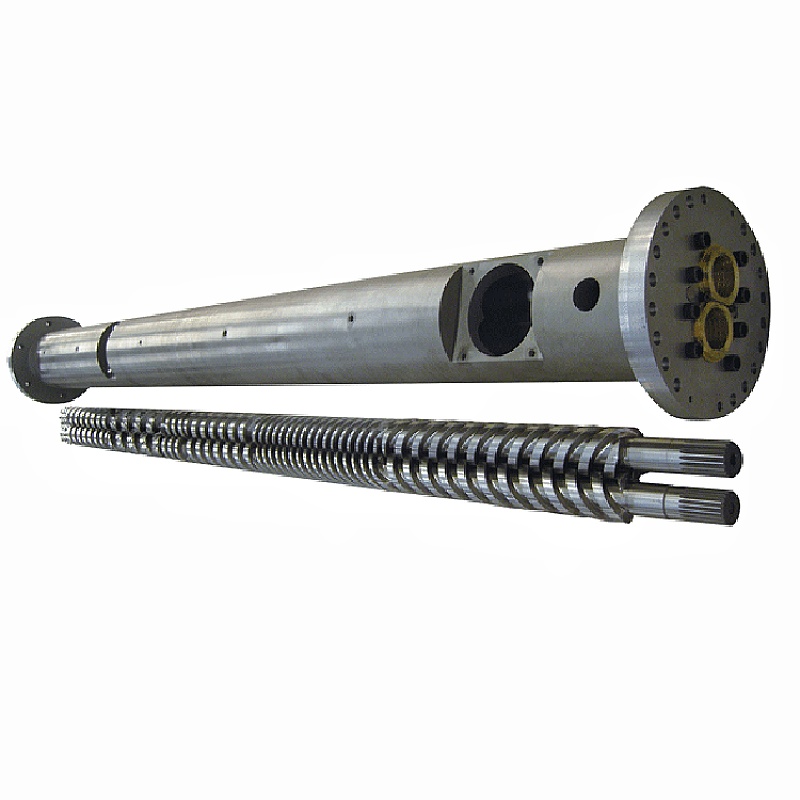
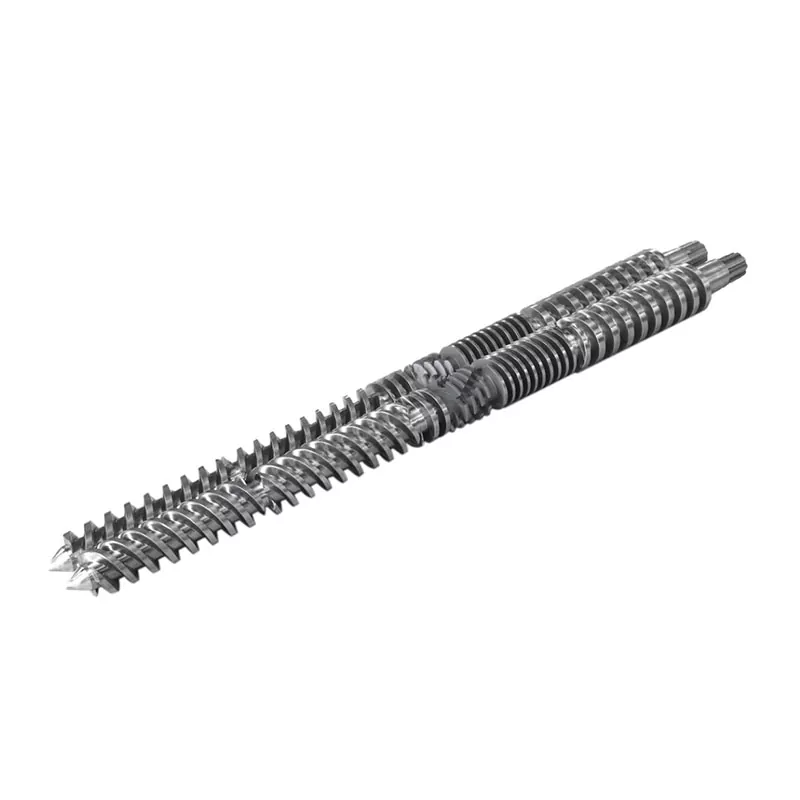
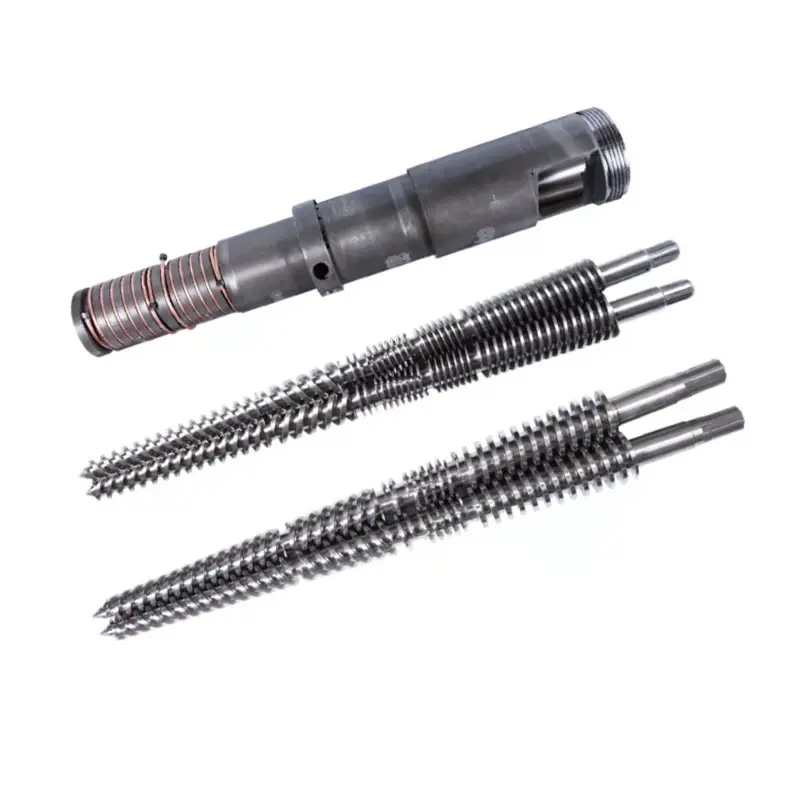
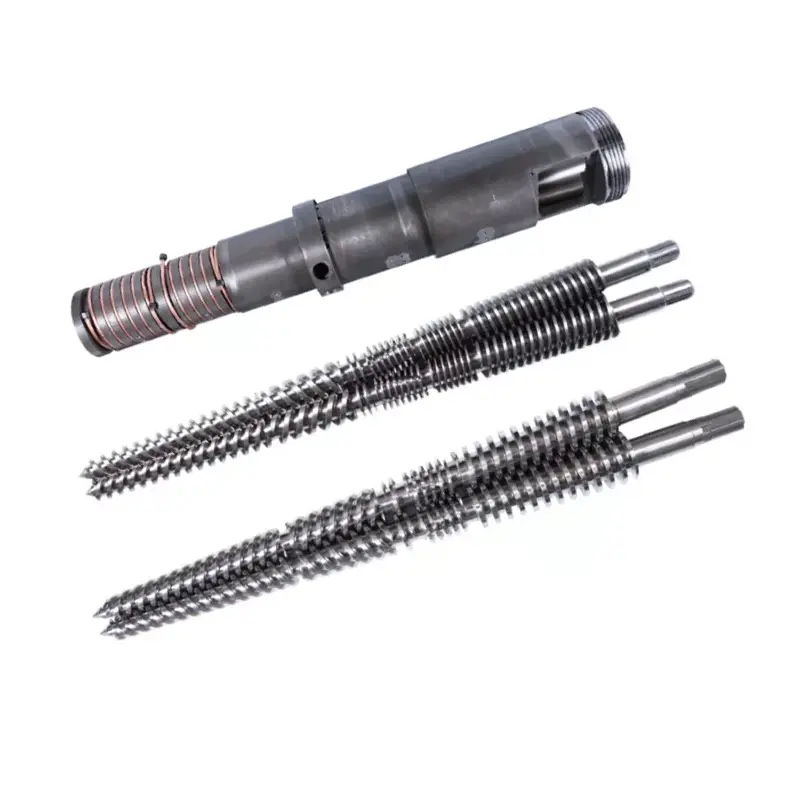
En parallel dobbeltskruelinje bliver værdifuld, når ekstrudering skal ændre formuleringen, ikke blot omforme den. Nanhaiyas linje bruger en parallel dobbeltskruet ekstruder med højt drejningsmoment med modulære skrueelementer. Dens procesomfang omfatter blanding og dispergering af additiver, fyldstoffer og farvestoffer, plus valgfri tvillingfodring, vakuumafgasning og automatisk skærmskift.
Det modulære tønde- og skruetog lader designet tildele forskellige opgaver langs maskinen: transportere et foder, smelte polymeren, tilføje et fyldstof nedstrøms, påføre fordelings- eller dispersivt arbejde, åbne smelteoverfladen for afdampning, bygge en smeltetætning og stabilisere udledning. Forskning i dobbeltskrueekstrudering forbinder ligeledes geometrien med hurtigere smeltning og forbedret blanding, mens industrielle blandingsreferencer arrangerer transport, plastificering, blanding, devolatilisering og trykopbygning som separate proceszoner.
Brug parallel dobbeltskrue som basislinje, når:flere ingredienser skal afmåles separat; pigment- eller fyldstofdispersion styrer værdien; pulverindtagelse er vanskelig; formuleringen har brug for et eller flere udluftningstrin; produktændringer kræver en modulær skrueopskrift; eller linjen skal blandes og pelletiseres i én kontrolleret passage.


Vores fabriksvisning:et dobbeltskruekøb mislykkes tidligt, når leverandøren kun modtager et harpiksnavn og mål kg/h. "PP plus filler" er ikke en processpecifikation. Vi har brug for fyldstofprocenten, partikelformen, bulkdensiteten, fugtigheden, slibeevnen, fødeplanen, spredningsmålet og den tilladte smeltetemperatur. Disse detaljer bestemmer de elementer og tøndesektioner, som køberen faktisk betaler for.
For genbrugsmateriale skal du adskille fire problemer
Genbrugsforespørgsler kombinerer ofte foderustabilitet, fugt, forurening og dårlig blanding under én etiket: "genbrugsmateriale." Hvert problem har brug for en anden linjefunktion. Øget skruehastighed kan ikke løse dem alle.
| Observeret problem | Sandsynligt processpørgsmål | Linjefunktion til at specificere | Acceptbevis |
|---|---|---|---|
| Output stiger og falder | Er flager med lav densitet brodannelse eller fodring ujævnt? | Tvungen fodring, agglomeration eller fortætning, stabil beholdergeometri og foderstyring | Udgangs- og motorbelastningstrend over en defineret kontinuerlig kørsel |
| Bobler, lugt eller porøse piller | Hvilken fugt og flygtig belastning kommer ind i smelten? | Tørring, hvor det er relevant, udluftningsplacering, smeltetætninger, vakuumkapacitet og overfladefornyelse | Fugtighed eller flygtigt resultat plus visuel pelletgrænse |
| Presset bliver ved med at stige | Hvor meget usmeltet forurening når filteret? | Filterområde, maskesekvens, skærmskiftertype, tryksensorer og skifteinterval | Trykstigning og skærmskiftfrekvens ved måloutput |
| Farve eller egenskaber varierer | Ændrer fodersammensætningen sig, eller er blandingen utilstrækkelig? | Opstrøms sortering og blanding først; dobbeltskrueblanding, hvis receptkorrektion eller -spredning er påkrævet | Aftalt farve, smelteflow eller mekanisk egenskabsvariation |
Association of Plastic Recyclers definerer smeltefiltrering som at tvinge smeltet plast gennem en fin skærm for at fjerne metaller, træ, papir, termohærdende og anden usmeltet fysisk forurening. Filtrering kan ikke fjerne enhver opløst polymer, lugt eller flygtig. Det tilføjer også strømningsmodstand, så skærmpakningen, filtreringsområde, udledningstryk og ændringsmetode skal specificeres sammen.


Vælg pelletiseringsmetoden som en del af linjen
Skruevalg får mest opmærksomhed, men ustabil skæring kan gøre en velplastificeret smelte usælgelig. Nanhaiyas enkeltskrue linje inkluderer vandkøling og en pelletizer. Dens parallelle dobbeltskruelinje kan bruge en vandring- eller strengpelleteringsmaskine og inkluderer de relevante køle-, sigte- og opsamlingssektioner.
| Metode | Behandle | Godt udgangspunkt | Spørgsmål før bestilling |
|---|---|---|---|
| Vandbadestreng | Ekstruder tråde, afkøl i et trug, fjern overfladevand, træk og skær | Fleksibelt blandings- og genbrugsarbejde, hvor operatører kan styre opstartsstrenge | Har smelten tilstrækkelig strengstyrke? Hvor ofte er farveændringer? Hvordan vil knækkede tråde blive håndteret? |
| Tørskåret eller bæltekølet tråd | Bær varme tråde på et bælte med luft, vand eller kombineret køling før skæring | Vandfølsomme, skrøbelige, elastiske eller meget fyldte formuleringer | Påkrævet båndlængde, kølebelastning, strenghastighed, skørhed og gulvplads |
| Vandring stanseflade | Skær ved formfladen og bær pellets i en cirkulerende vandring | Kompakt, kontinuerlig pelletering, når smelten skærer rent ved formen | Hulfrysning, knivslid, vandtemperatur, pelletform og afvanding |
| Undervands | Skær ved formfladen inde i et vandfyldt kammer, afvand derefter og tør | Automatiseret drift og brede industrielle pelleteringsopgaver | Minimum stabil sats, opstartsaffald, pladevarme, vandsystem, tørretumbler og rengøring |
MAAGs dry-cut bæltesystemer er designet til vandfølsomme, meget fyldte eller skrøbelige produkter, mens dets undervandssystemer dækker blandinger, masterbatch, genbrug og jomfruelige polymerer. Det gør ikke én metode universelt overlegen. Det viser, hvorfor materialets adfærd efter matricen skal være en del af købsbeslutningen.

Nanhaiya enkelt og parallel dobbeltskrue linje data
Følgende værdier kommer fra Nanhaiyas aktuelle produktsider. De er nyttige til at sammenligne de offentliggjorte konfigurationer. En købskontrakt bør gentage de endelige værdier for det godkendte materiale, hjælpemidler og testbetingelser.
| Punkt | Nanhaiya enkeltskruet pelleteringslinje | Nanhaiya parallel dobbeltskrue pelletiseringslinje |
|---|---|---|
| Udgivet kapacitet | 100 kg/t | 300 til 600 kg/t |
| Hovedstrøm | 75 kW hovedmotor | 160 kW |
| Varmekraft | 120 kW | Ikke opført separat |
| Skrue type | Enkelt skrue | Parallel dobbelt skrue |
| Skruelængde og diameter | Tilpasset | Tilpasset |
| Udgivet skruemateriale | 38CrMoAlA | 38CrMoAlA |
| Udgivet materialesortiment | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV og PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP og PPR |
| Core line udstyr | Ekstruder, smeltefiltrering, dysehoved, vandkøling, pelletizer og opsamling | Ekstruder med højt drejningsmoment, smeltefiltrering, dysehoved, vandring pelletizer, køling og automatisk opsamling |
| Produktdetaljer | Nitreret skrue og tønde, pelletizer, vandtank, vibrerende skærm, silo og PLC kontrol | Høj-hård legeringsskrue og tønde, modulære elementer, smeltepumpe, matrice, vandring eller streng pelletizer, trug, vibrerende sigte og silo |
| Valgmuligheder | Automatisk skærmskifter, vakuumafgasning og hjælpefodring | Vakuumafgasning, automatisk skærmskifter, tvillingtilførsel til fyldstoffer og fjernovervågning |
| Udgivet gearkasseforhold | Ikke opført | 2,5:1 eller 3:1 |
| Støtte | Fjerninstallation, idriftsættelse og betjeningsvejledning | Installationsvejledning, idriftsættelsessupport og operatørtræning |


Nanhaiya er baseret i Zhoushan, Zhejiang, og fremstiller skruer, tønder og plastekstruderingsudstyr. Købere kan gennemgå fabrikkensproduktionsudstyr, certifikaterogserviceprocesfør den tekniske diskussion.
Gør sammenligningen til en købsspecifikation
En nyttig RFQ gør konkurrerende tilbud sammenlignelige. Det forhindrer også linjen i at blive designet omkring en ren prøve, mens produktionen senere modtager vådt, støvet eller lavdensitetsfoder.
- Hver polymerkvalitet og vægtprocent
- Virgin, post-industriel eller post-forbruger oprindelse
- Pille-, pulver-, flage-, film- eller agglomeratform
- Minimum og maksimum rumvægt
- Fugt, flygtige stoffer, lugt og vasketilstand
- Forureningstype, størrelse og forventet procentdel
- Fyldstof, pigment, fiber og additiv detaljer
- Påkrævet fodringsmetode for hver ingrediens
- Nuværende output og mål netto salgbar output
- Tilladt smeltetemperaturvindue
- Filtreringsfinhed og skærmskifteplan
- Præference for streng, vandring eller undervands pelletisering
- Pellets størrelse, form, fugt og finindhold begrænser
- Nødvendige farve-, smelte-flow- eller mekaniske tests
- Tilgængelig spænding, frekvens, vand og trykluft
- Anlægslayout, frihøjde og materialestrømningsretning
- Kontrolsprog, datalogning og sikkerhedsstandard
- Reservedele, idriftsættelse og uddannelsesomfang
Skriv ikke "ydelse: 500 kg/t" alene.Angiv den nøjagtige formulering, fodertilstand, tilladte afvisningshastighed og testvarighed. Brutto ekstruderudledning er ikke det samme som tørre, sigtede, salgbare piller leveret til opsamlingssystemet.
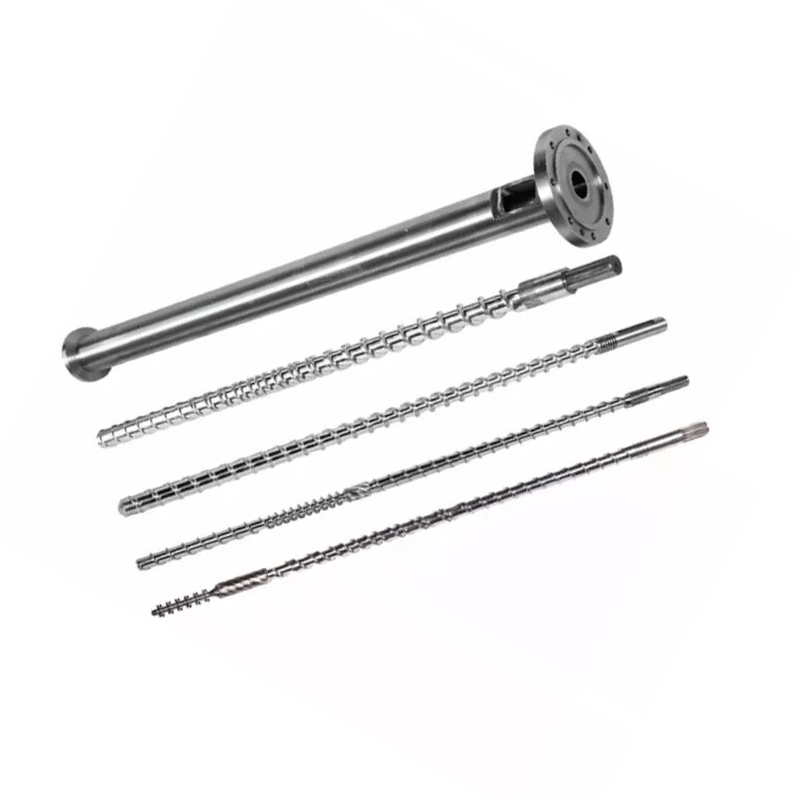
Slidbeskyttelse hører også til i denne fase. Slibende fyldstoffer, glasfiber og forurenet genbrug kan ændre strategien for skrue- og tøndemateriale. Anmeld Nanhaiya'sparallelle dobbeltskrue komponenter, enkelte skruerogreservedelemed det forventede foder, i stedet for at tilføje en generisk mulighed for hård overflade til sidst.
Accepter stregen med materiale og målbare resultater
En rotationstest uden belastning kontrollerer samlingen, men den beviser ikke pelletiseringsevne. Fabrikkens accepttest skal bruge et aftalt materiale eller et klart dokumenteret ækvivalent og bør løbe længe nok til at afsløre fremføring, tryk, udluftning og skæreustabilitet.
- Bekræft testmaterialet.Registrer parti, formel, foderform, bulkdensitet, fugt og forberedelse. Opbevar en bevaret prøve.
- Bekræft linjens omfang og sikkerhed.Kontroller motorer, varmelegemer, afskærmninger, aflåsninger, nødstop, forsyninger, instrumenter og rotation, før du tilfører polymer.
- Nå stabil drift.Registrer fødehastighed, skruehastighed, zoneindstillinger, målt smeltetemperatur, tryk, drejningsmoment eller motorbelastning, vakuum og kølevandsforhold.
- Mål salgbart output.Vej tørre pellets efter screening i et defineret tidsrum. Registrer opstartsaffald, strengbrud, agglomerater og skærmskift separat.
- Test pellets kvalitet.Brug den aftalte pillestørrelse, fine partikler, fugt, bulkdensitet, farve, smelteflow, dispersion eller nedstrøms støbetest.
- Udfordre en rutinemæssig begivenhed.Demonstrer skærmskift, en normal genstart, feedergendannelse eller farveændring, hvis det har betydning for den daglige produktion.
- Efterse maskinen.Tjek udluftningsoverførsel, matriceaflejringer, fræserens tilstand, unormal støj, lækage og tilgængelige rengøringspunkter efter kørslen.
Vores fabriksvisning:accepter ikke en linje, fordi den kortvarigt når overskriftsoutputtet. Vi leder efter et stabilt vindue: foderautomaten forbliver fuld, trykket driver ikke, udluftningen forbliver fri, kutteren danner ikke for store fine partikler, og pillerne opfylder købers nedstrømstest. Stabil salgbar produktion er det tal, der betyder noget.
Ofte stillede spørgsmål
Er en dobbeltskrue pelletiseringsslange altid bedre end en enkeltskruet pelleteringsline?
Nej. En parallel dobbeltskruelinje er stærkere, når processen skal blande polymerer, dispergere fyldstoffer eller pigmenter, tilføje ingredienser gennem sidefødere eller fjerne væsentlige flygtige stoffer. En enkeltskruet linie er ofte det mere direkte valg, når et stabilt, forberedt råmateriale hovedsageligt har behov for smeltning, filtrering, trykgenerering og pelletskæring.
Hvilken pelleteringslinje er bedre til genanvendt PE eller PP?
Det afhænger af tilstanden af genslibningen. En sorteret, vasket og nogenlunde konsistent PE- eller PP-strøm kan passe til en enkeltskruet linie med den rette tilførsel, afgasning og smeltefiltrering. Blandede formuleringer, tilsætning af fyldstof, fjernelse af lugt eller flygtige stoffer og krævende homogenisering kan retfærdiggøre en parallel dobbeltskruelinje.
Hvilken linje skal jeg vælge til masterbatch eller højt fyldte forbindelser?
Start evalueringen med en parallel dobbeltskruelinje, fordi modulære skrueelementer og separate fodringszoner giver mere kontrol over distributiv og dispersiv blanding. Fyldstoftypen, belastningen, bulkdensiteten, slibeevnen og den nødvendige spredning bestemmer stadig føderen, skruekonfigurationen og slidpakken.
Kan en enkeltskruet pelletiseringslinje bruge vakuumafgasning?
Ja. Nanhaiya tilbyder vakuumafgasning som en mulighed på sin enkeltskrue pelletiseringslinje. Udluftningsposition, skruefyldningsniveau, fødefugtighed, smeltetætning og vakuumkapacitet skal arbejde sammen, så materialet ikke oversvømmer udluftningen.
Hvad er forskellen mellem streng- og vandringpelletisering?
Et strengsystem ekstruderer kontinuerlige tråde, køler dem og skærer dem derefter i cylindriske pellets. Et vandringsystem skærer smelten ved formfladen og fører pillerne væk i vand. Materialeadfærd, gennemløb, omskiftningsbehov, pelletform og operatørinddragelse bør afgøre metoden.
Hvor meget output kan Nanhaiya-pelleteringslinjer producere?
Nanhaiya angiver 100 kg/t for sin enkeltskrue pelletiseringslinje og 300 til 600 kg/t for sin parallelle dobbeltskrue pelleteringslinje. Disse er offentliggjorte produktkonfigurationer, så det endelige tilbud skal angive den nøjagtige formulering, fodertilstand og acceptgrundlag for den valgte maskine.
Hvilke oplysninger skal jeg sende med en pelleteringslinje RFQ?
Send polymerkvaliteter og -procenter, foderform, bulkdensitet, fugt, forurening og flygtige niveauer, tilsætningsstoffer og fyldstoffer, tilstedeværelse og målproduktion, pelletstørrelse, filtreringskrav, brugsforhold, anlægslayout, kontrolstandard og en målbar accepttest.
Kommerciel offentliggørelse: Nanhaiya fremstiller pelletiseringslinjer, skruer, tønder og ekstruderingskomponenter, der er forbundet i denne vejledning. Endeligt valg afhænger af købers materiale, godkendte ledningsomfang, teknisk aftale og accepttest.