En skruespids er lille nok til at blive behandlet som en reservedel, men alligevel præcis nok til at afgøre, om hvert skud starter med den samme mængde smelte. Køb den som en matchet flow- og tætningsenhed, ikke som en metalspids.


Hurtigt svar
Vælg en sprøjtestøbningsskruespids ud fra fire ting: kontraventildesignet, den nøjagtige skrue- og cylindergrænseflade, den forarbejdede harpiks og fyldstof og slidmønsteret for den eksisterende samling. Maskinmodel alene er ikke nok, når versioner, tidligere reparationer eller ikke-standard skruer kan eksistere.
For en erstatningsordre skal du sende den originale tegning, når den er tilgængelig, og derefter kontrollere gevindet, skulderen, spidslængden, ringvandringen, sædet, udvendig diameter og smeltepassager mod den faktiske maskine. Et godt citat starter med geometri. Materiale og overfladebehandling kommer dernæst.
Skruespidsen styrer flow i begge retninger
Under skruegenvinding åbner kontraventilen og lader smeltet polymer passere mod forsiden af skruen. Ved starten af injektionen lukker den, så skruebevægelse og tryk virker på skuddet i stedet for at skubbe smelten bagud langs skruen.
Derfor hører skruespidsen, tjekringen og sædet til processen, ikke kun til vedligeholdelse.ENGELs kontraventilvejledningbeskriver de samme to driftstilstande og forbinder lukkeadfærd direkte til injektionsrepeterbarhed.
Vores fabriksvisning:den dyreste skruespidsfejl er sjældent forskellen mellem to materialekvaliteter. Det er en del, der skrues på skruen, men som ikke bevæger sig, forsegler eller flugter korrekt. En vellykket pasformstest er mere værdifuld end en lang liste af salgsadjektiver.
Vælg samlingen omkring støbepligten
Det rigtige design skal åbne frit under genvinding, lukke forudsigeligt under injektion og undgå for stor begrænsning i smeltevejen. Den skal også overleve harpiksens slibende, klæbende og ætsende belastning uden at beskadige dens sammenfaldende overflader.
| Købsspørgsmål | Hvorfor det ændrer skruespidsen | Hvad skal leverandøren sende |
|---|---|---|
| Hvilken harpiks bliver støbt? | Viskositet, smøreevne, nedbrydningsfølsomhed og korrosionsbestandighed påvirker strømningspassager, materiale og overfladebehandling. | Præcis harpikskvalitet, farvesystem, flammehæmmende middel og normalt behandlingsområde. |
| Er harpiksen forstærket eller fyldt? | Glasfiber, mineralsk fyldstof og genvundet forurening kan fremskynde slid på ringen, sædet og smeltepassager. | Fyldtype, vægtprocent og om det ændrer sig efter produkt. |
| Hvor præcist skal skuddet være? | Tyndvæggede, multi-hulrum og tætte dele afslører små ændringer i ventillukning og lækage. | Delvægt, hulrumstal, skud-vægttolerance og seneste trenddata. |
| Hvad er den nuværende ventilstil? | Skydering, kuglecheck og andre designs har forskellige flowområder, bevægelses- og lukkeadfærd. | Originalt varenummer, tegning, fotos og den fuldstændige fjernede samling. |
| Er skruen blevet skiftet før? | En maskinmodel identificerer muligvis ikke længere det installerede gevind, spidslængde eller sædegeometri. | Aktuel skruetegning og direkte mål, ikke kun maskinens navneskilt. |
| Hvorfor udskiftes delen? | Et knækket gevind, eroderet strømningsvej og utæt ring peger ikke på den samme korrigerende handling. | Brugsfotos, processymptomer, vedligeholdelseshistorik og mislykkede dimensioner. |
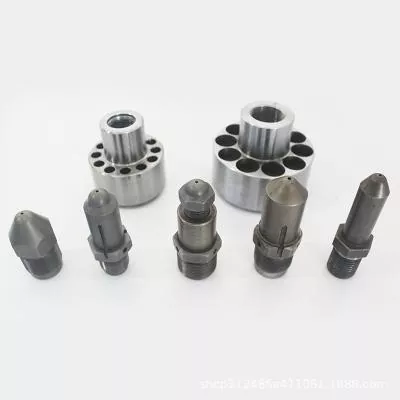
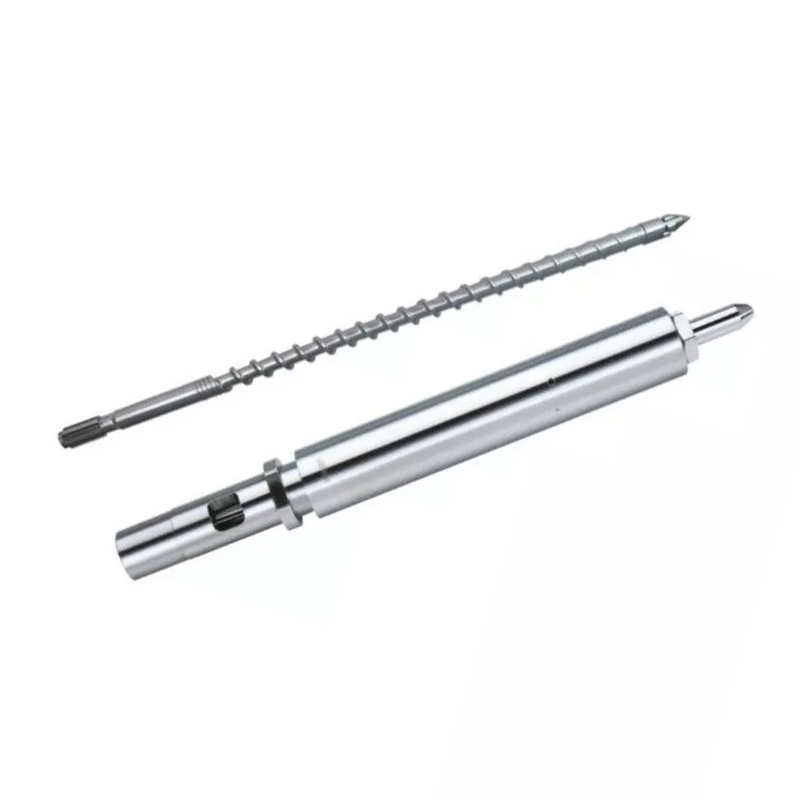
Nanhaiya tilbyder standard og tilpassede gevindmønstre, plus muligheder for omvendt flowspids til specielle polymerer. Den valgte del kan matches med ensprøjtestøbeskrueeller leveres som en del af den brederesortiment af reservedele til sprøjtestøbning og ekstrudering.


Læs processignalerne, før du fjerner enheden
En variabel pude, drivende skudvægt eller dårlig gentagelsesevne kan pege på ventillækage, men ingen af dem beviser det alene. Harpiksændringer, foderustabilitet, temperaturkontrol, tøndeslid, luft i smelten, trykindstillinger og skimmelbetingelser kan skabe lignende symptomer.
ENGEL anbefaler at kontrollere kontraventil, skrue og plastificeringsrørnår smeltepuden svinger. Den samme fejlfindingsvejledning forbinder variation af pude og skudvægt med procesindstillinger og komponentslid.
| Observeret signal | Mulig skruespidsforbindelse | Tjek før bestilling |
|---|---|---|
| Pudens position varierer fra skud til skud | Ringen kan lukke på et andet sted eller lække efter montering. | Trend faktisk position, tryk og skudvægt under en stabil proces. |
| Delvægten aftager, mens indstillingerne forbliver faste | Tilbagestrømning kan reducere det effektive volumen, der leveres til formen. | Udelukke årsager til fodring, temperatur, materiale og skimmel-hulrum. |
| Korte billeder vises med mellemrum | Ventilen forsegler muligvis ikke gentagne gange, især efter genopretningsændringer. | Sammenlign overførselsrespons og kør maskinproducentens godkendte ventiltest. |
| Gendannelse bliver begrænset | En beskadiget ring, aflejring eller underdimensioneret strømningsbane kan modstå fremadgående smeltestrøm. | Undersøg for fri bevægelighed, aflejringer, skævhed og passageblokering. |
| Sorte pletter følger en væsentlig forandring | Døde pletter eller beskadigede overflader kan tilbageholde og frigive nedbrudt polymer. | Inspicer den fulde smeltebane, dyse, skruefront og rengøringsprocedure. |
| Metallisk støj eller ringanfald | Glidning, deformation, fejljustering eller fremmedlegemer kan være til stede. | Stop og inspicér i henhold til maskinfabrikantens sikre vedligeholdelsesprocedure. |
Når samlingen er fjernet, skal du undersøge kontrolringens udvendige diameter, begge endeflader, siddefladen, spidslegemet, smeltepassager og gevind. AnARBURG teknisk artikelidentificerer slid, vedhæftning og korrosion som slidmekanismer og viser, at slid på ringdiameteren, endefladen og tætningssædet kan ændre ringens vandring og støddæmpningsstabilitet.
Diagnosticer ikke en kontrolring ved at tilføje holdetryk, indtil delen er fyldt.En indstillingsændring kan skjule lækage uden at rette den. Indfang en stabil baseline, følg maskinproducentens godkendte testmetode og inspicér hardwaren, før du ændrer udskiftningsspecifikationen.
Udskift kun den ene del, når de tilhørende dele stadig er gode
En afkrydsningsring kan udskiftes af sig selv, når dens sammenkoblingsspids og sæde forbliver inden for de godkendte dimensioner, tætningsfladerne er sunde, og den nye ring kan bevæge sig frit gennem hele sin vandring. Dette er den billigere reparation, men kun når inspektionen understøtter det.
Udskift den matchede spids, ring og sæde, når flere overflader er slidt, en ring har grebet eller hæftet sig mod en anden komponent, de gamle dele er blevet blandet på tværs af maskiner, eller ingen pålidelige originalmål er tilbage. Kombination af en ny tætningsdel med to slidte sammenkoblingsdele kan skabe en ny lækagevej.
Vores fabriksvisning:en slidt prøve er bevis, ikke en mestertegning. Hvis vi kopierer et eroderet sæde, forkortet ring eller beskadiget gevind nøjagtigt, kan den nye del gengive det gamle problem med en renere overflade. Vi rekonstruerer det tilsigtede forhold ud fra tegningen, parringskomponenter og ubrugte referencepunkter.


Nanhaiya sprøjtestøbning skruespids data
DeNanhaiya sprøjtestøbningsskruespidser bygget som grænsefladen mellem skruen og dysesidens smeltevej. Den fås til forskellige skruediametre og indsprøjtningsmaskinemærker med tilpassede gevind og komponentgeometri til udskiftningsarbejde.
| Specifikation | Nanhaiya produktdata | Indkøbsrelevans |
|---|---|---|
| Grundmateriale | D2 | Registrer det faktiske materiale på tilbuds- og kontroldokumenterne. |
| Hårdhed | HRC45-62 | Den valgte værdi skal svare til varmebehandlingen, slidstyrken og sammenkoblingsmaterialerne. |
| Ligehed | 0,02 mm/m | Geometri og justering betyder noget ved grænsefladen mellem skrue og front. |
| Pansret ansigt | Bimetallisk | Giver en slidstærk mulighed på udsatte arbejdsflader. |
| Glasfiber konfigurationer | 30 % / 60 % | Angiv den faktiske glasfiberprocent og harpikskvalitet i RFQ. |
| Delvægt | 1 kg | Produkt-side referenceværdi; slutvægten følger den godkendte geometri. |
| Fremstillingsrute | CNC-bearbejdning, varmebehandling og præcisionspolering | Disse operationer styrer form, overfladetilstand og færdig pasform. |
| Standard applikationer | PE, PP, ABS og PVC termoplastisk støbning | Send også tilsætningsstoffer, farvestoffer, genbrugsindhold og fyldstofdata. |
Til den komplette plastificeringsenhed fremstiller Nanhaiya ogsåmutant sprøjtestøbningsskruer, gradvise sprøjtestøbningsskruerog matchende erstatningstønder. Den tilstødendeindsprøjtningsdysekan gennemgås på samme tid, når lækage, justering eller smeltestrømsproblemer rækker ud over skruespidsen.
Dimensioner der afgør om delen passer
En maskinfabrikant og model kan indsnævre søgningen, men den kan ikke erstatte en tegning. Modelfamilier kan bruge flere størrelser af injektionsenheder, og en maskine kan allerede bære en udskiftningsskrue, der adskiller sig fra dens oprindelige konstruktion.
- Identificer den installerede skrue.Registrer maskinfabrikant, model, indsprøjtningsenhedsbetegnelse, skruediameter, seriel information og eventuel tidligere udskiftning af skruer.
- Definer tråden fuldstændigt.Inkluder større og mindre diameter, stigning, gevindretning, gevindlængde, startposition, aflastning og skulderplacering.
- Mål den aksiale stak.Registrer den samlede spidslængde, ringlængde, sædelængde, ringvandring og hver skulder, der styrer lukkeposition.
- Mål radiale grænseflader.Registrer spidsens kropsdiameter, ringens udvendige og indvendige diameter, sædediametre, cylinderboringsreference og påkrævet arbejdsafstand.
- Kortlæg smeltevejen.Vis fløjtæller, passagebredde, passagedybde, næseprofil og enhver radius, der påvirker flow eller rengøring.
- Mærk tætnings- og slidflader.Identificer, hvilke flader der er i kontakt under lukning, og hvilke dimensioner der måles ud fra ubrugte referencer.
Gem ikke usikkerhed inden for en tolerance.Hvis den gamle overflade er slidt, mærkes den målte værdi som en faktisk slidt dimension. Hold den foreslåede færdige dimension adskilt. Denne sondring lader teknikeren rette delen i stedet for at godkende en præcis kopi af skaden.
Inspicer erstatningen, før den kommer i produktion
Indkommende inspektion skal verificere identitet, dimensioner og bevægelse, før samlingen udsættes for varme og tryk. Opbevar den godkendte tegning, materialejournal og inspektionsresultat under samme varenummer.
- Varenummer og tegningsrevision stemmer overens med indkøbsordren
- Materiale- og varmebehandlingsoptegnelser matcher tilbuddet
- Kritiske diametre og aksiale længder er inden for tegningstolerance
- Gevindmålere eller parringskontrol bekræfter forbindelsen
- Tjek, at ringen bevæger sig frit uden synlige gyngen eller krampe
- Ring og sæde berører de tilsigtede tætningsflader
- Smeltepassager er rene, glatte og fri for grater
- Polerede overflader viser ingen håndteringsskader eller belægningsfejl
- Monteringsretning og komponentrækkefølge er dokumenteret
- Baseline skudvægt og pude registreres efter installation
Efter installationen skal du bruge en godkendt opstartsprocedure og sammenligne processen med den bevarede baseline. En ny spids kan ændre genopretning, dekompressionsrespons eller ventillukningsadfærd, så antag ikke, at alle gamle indstillinger skal forblive uberørte.
Hvad fabrikken skal kontrollere
Skruespidskvalitet kommer fra forholdet mellem dele. Gevindkoncentricitet, skulderposition, ringvandring, tætningsfladegeometri, flow-banefinish og varmebehandlingstilstand skal fungere sammen. Et imponerende hårdhedstal kan ikke kompensere for en forkert stabellængde eller en ru tætningsflade.
Nanhaiyasproduktionsudstyromfatter CNC-save med fremføringsfejl på eller under 0,1 mm, CNC-drejebænke til emner op til 6 m samt bore- og fræseudstyr med 0,02 mm positioneringsnøjagtighed. Fem-akset bearbejdning bruges til uregelmæssige flyvninger og specielle flangestrukturer.

For købere er det praktiske spørgsmål ikke, om en leverandør ejer en værktøjsmaskine. Spørg hvordan tegningen gennemgås, hvilke mål der kontrolleres, hvordan materiale og varmebehandling spores, og hvordan den færdige ringbevægelse kontrolleres. Nanhaiya leverer pre-sales tegning gennemgang og teknisk support gennem sinserviceteam.
RFQ-tjekliste for en erstatningsskruespids
Send en klar pakke i stedet for en række delvise beskeder. Følgende oplysninger lader leverandøren beslutte, om opgaven er en standardudskiftning, en reverse-engineeret komponent eller et redesign.
- Maskinfabrikant, model, serienummer og størrelse på injektionsenheden
- Installeret skruediameter og skruetegning
- Original skruespids varenummer og tegningsrevision
- Komplet gammel samling med dele holdt i orden
- Fotos fra forsiden, siden, gevind og tætningsflader
- Gevind-, skulder-, ring-, sæde- og passagemål
- Harpikskvalitet, fyldstoftype og fyldstofprocent
- Farvestof, genbrugsindhold og ætsende tilsætningsstoffer
- Normal smeltetemperatur og skudstørrelse
- Delvægt, hulrumstal og accepteret variation
- Pude, overførsel og genopretningstrend før fjernelse
- Observeret slitage, fejltilstand og påkrævet mængde
Hvis tegningen mangler, marker hver målt overflade og fotografer måleopsætningen. Send ikke en enkelt udvendig diameter og bed fabrikken om at udlede gevindet, sædet og rejsen fra det.
Ofte stillede spørgsmål
Hvad gør en sprøjtestøbningsskruespids?
Skruespidsenheden bærer en kontraventil. Den åbner under skruegenvinding, så smelten kan bevæge sig foran skruen, og lukker derefter under injektion for at begrænse tilbagestrømning og overføre tryk ind i formen.
Hvad er tegnene på en slidt tjekring eller skruespids?
Almindelige processignaler inkluderer en variabel smeltepude, inkonsekvent skudvægt, dårlig trykrepeterbarhed, korte skud efter at andre årsager er blevet udelukket og en længere eller mindre stabil overførselsrespons. Bekræft slitage med en kontrolleret lækagetest og dimensionsinspektion.
Kan jeg kun bestille en ny skruetip efter maskinmodel?
Maskinfabrikanten og modellen er nyttige udgangspunkter, men en pålidelig udskiftningsordre bør også omfatte skruediameter, gevind- og skulderdimensioner, spidslængde, tjekring og sædedimensioner, strømningsvej, harpiks, fyldstofindhold, tegning og klare fotos.
Skal jeg kun udskifte kontrolringen eller hele skruespidsenheden?
Udskift kun den slidte komponent, når den matchende spids, sæde og gevind forbliver inden for de godkendte dimensioner og overfladetilstand. Udskift den matchede enhed, når flere tætningsflader er slidte, dimensioner er usikre, eller blandede gamle og nye dele ikke kan give pålidelig bevægelse og tætning.
Hvilket materiale bruger Nanhaiya til sprøjtestøbning af skruespidser?
Nanhaiya tilbyder D2-sprøjtestøbningsskruespidser med et offentliggjort hårdhedsområde på HRC45-62, 0,02 mm/m rethed og en bimetallisk pansret flade. Den endelige konfiguration er afstemt efter harpiks, fyldstof, maskingrænseflade og slidpligt.
Holder en hårdere skruespids altid længere?
Nej. Hårdhed er kun en del af slidstyrken. Legeringskemi, varmebehandling, korrosionsbestandighed, parringsmaterialer, overfladefinish, justering, frigang og den forarbejdede harpiks påvirker alle levetiden.
Hvad skal jeg sende til Nanhaiya for et tilbud på skruetip?
Send maskinfabrikant og model, skruediameter, harpiks- og fyldprocent, originalt varenummer eller tegning, komplette parringsdimensioner, fotos fra flere vinkler, slidsymptomer, skudvægttendens og den nødvendige mængde.
Kommerciel offentliggørelse: Nanhaiya fremstiller sprøjtestøbningsskruespidserne og relaterede komponenter, der er forbundet i denne vejledning. Tekniske anbefalinger skal følges med maskinproducentens sikkerhedsprocedurer og den godkendte projekttegning.