En langsom gendannelsestimer kan pege på et fodringsproblem, en ændret proces eller slidt hardware. Den nyttige diagnose fortæller dig hvilken, og om det faktisk koster dig cykeltid.
Hvis gendannelse af sprøjtestøbningsskruer tager for lang tid, skal du først bekræfte, at det forsinker cyklussen. Kontroller derefter fremføringskontinuitet, faktisk skruehastighed, modtryk og temperatur mod en stabil referencekørsel. Efterse geometri og slid, når disse kontroller ikke forklarer tabet. Udskift først komponenter efter at have identificeret den begrænsende funktion.

Først skal du fastslå, om genopretning er på cyklussens kritiske vej
Skruegenvinding er plastificerings- og doseringsstadiet: skruen roterer, forbereder det næste skud og trækker sig tilbage, efterhånden som smelten samler sig foran den. Det er forskelligt fra injektion, når skruen bevæger sig fremad for at levere det skud. Tjek din controllers timerdefinition, især om den indeholder en forsinkelse eller dekompression.
Genvinding overlapper ofte en del af kølesekvensen. Dens effekt på den samlede cyklustid afhænger derfor af, hvornår gendannelsen starter, og hvilken maskinhandling der skal vente på, at den afsluttes. Læs sekvenssporingen i stedet for at antage, at hvert sekund, der fjernes fra gendannelse, fjerner et sekund fra cyklussen.
| Restitutionsvarighed | Vent ud over vinduet | Hvad ændringen betyder |
|---|---|---|
| 12 sekunder | 2 sekunder | Gendannelse forsinker den næste handling. |
| 9 sekunder | 0 sekunder | Den 3-sekunders genopretningsforbedringer fjerner 2 sekunders ventetid. |
| 7 sekunder | 0 sekunder | Yderligere 2 sekunders pause medfører ingen yderligere cyklusreduktion i dette eksempel. |
Vores første spørgsmål er, om maskinen venter på smeltning eller blot rapporterer et antal, du gerne vil reducere. Hvis genvinding allerede passer komfortabelt inden for det tilgængelige vindue, vil vi fokusere på konsistens og smeltekvalitet, før vi anbefaler en skrue med højere output.
For en bredere forklaring af forsamlingen, se voressprøjtestøbning skrue tønde guide. Her er målet snævrere: fastslå, hvorfor helbredelse ændrede sig, og hvilken handling beviset understøtter.
En pludselig ændring og et gradvist fald kræver forskellige udgangspunkter
Gem en reference, før du justerer maskinen. Sammenlign den samme harpikskvalitet, genslibningsforhold, skudindstilling, skimmel- og temperaturtilstand. Optag individuelle cyklusser såvel som gennemsnittet; en lejlighedsvis meget langsom genopretning kan forstyrre produktionen, selv når gennemsnittet forekommer acceptabelt.
| Observeret mønster | Tjek først | Beviser værd at optage |
|---|---|---|
| Pludselig stigning efter en materiale- eller opskriftsændring | Foderform, genslibning, tørretilstand og overførte indstillinger | Materialeparti, blandingsforhold, partikeltilstand og før/efter procesregistreringer |
| Intermitterende langsomme cyklusser med normale cyklusser imellem dem | Foderafbrydelse, brodannelse og faktisk hastighedsvariation | Gendannelsessporing, læsseraktivitet og faktisk omdrejningstal for de samme cyklusser |
| Restitution forværres gradvist under en stabil pligt | Kontroller driftsforholdene, og inspicér derefter slitage | Historiske genvindingsdata og målte skrue/tønde dimensioner |
| Høj belastning og faktisk RPM under kommandoen | Maskindrev, momentgrænse og termisk tilstand | Faktisk versus kommanderet RPM, belastningstrend og maskinalarmer |
| Problemet begynder umiddelbart efter en komponentudskiftning | Installeret del identitet, dimensioner, geometri og samling | Godkendt tegningsrevision, monterede komponenter og idriftsættelsesindstillinger |
Disse mønstre bestemmer undersøgelsesrækkefølgen; ingen er bevis i sig selv. En pludselig fejl med støj, scoring eller unormal belastning kræver øjeblikkelig maskinservice, selvom timingen oprindeligt ligner et procesproblem.
Bekræft, at pellets når skruen kontinuerligt
En fuld tragt bekræfter ikke, at skruen føres. Kontroller læsseren, afspærringsskyderen, materialebanen og tilløbskølingen. Se efter en afbrydelse, der falder sammen med de langsomme cyklusser, før du ændrer kompressionssektionen eller bestiller en ny skrue.
Asahi KaseisAsaclean vejledning om foder-hals broforklarer, hvordan varme nær den bagerste tøndezone kan blødgøre pellets for tidligt. Pellets kan klumpe og blokere passagen, så skruen mangler materiale, selvom harpiks forbliver over den.
Tjek hvad der er ændret i selve feedet. Et andet genslibningsforhold, flere fine partikler eller uregelmæssige partikler fortjener opmærksomhed. Celanese forbinder specifikt genslibepartikelkvalitet til fodrings- og genopretningsproblemer i sinVectra® LCP behandlingsvejledning. Dens anbefalinger er materialespecifikke, men de giver en konkret grund til at registrere partikeltilstand i stedet for kun harpiksnavnet.
Hvis gendannelsen forringes efter en ny slibning, sammenligner vi den med et godkendt referencefeed, før vi skifter hardware. Hvis den gamle genopretningsadfærd vender tilbage, har foderundersøgelsen fortjent prioritet. Det resultat giver fabrikken meget bedre retning end en anmodning om en "hurtigere skrue."
Tørring skal stadig opfylde harpiksleverandørens krav. Antag ikke, at fugt er forklaringen på hvert timingproblem, eller at acceptabel genopretning beviser, at harpiksen er tør nok. Bearbejdelighed og endelig delkvalitet kræver særskilte kontroller.
Tjek faktisk hastighed, modtryk og smeltetemperatur sammen
Aflæs det faktiske omdrejningstal, ikke kun sætpunktet
Hvis kommandoen er uændret, men skruen drejer langsommere, skal du kontrollere maskinens driftsgrænser og køreadfærd. En geometrianbefaling kan ikke løse en uforklarlig kløft mellem anmodet og leveret hastighed. Registrer den faktiske hastighed gennem genopretningsslaget, især hvor opbremsningen begynder.
RPM har også brug for, at skruediameteren betyder meget. Voresrække af sprøjtestøbningsskrueromfatter diametre fra 30 til 170 mm. Overførsel af en rotationshastighedsindstilling mellem forskellige diametre ændrer periferihastigheden ved skrueoverfladen.
Periferihastighed, m/s = π × diameter, mm × RPM ÷ 60.000
Ved 100 RPM har en 40 mm skrue en periferihastighed på ca. 0,209 m/s; en 60 mm skrue når omkring 0,314 m/s. Disse er beregnede eksempler, ikke anbefalede indstillinger eller direkte beregninger af smelteforskydningshastighed.
Brug den faktiske harpikskvalitets behandlingsvejledning og maskinens grænser til at bedømme hastigheden. Forøgelse af RPM er kun nyttig, hvis maskinen kan levere det, og den resulterende smelte forbliver acceptabel.
Find ud af, hvorfor modtrykket er indstillet, hvor det er
Modtryk modstår skruens tilbagetrækning under genopretning og påvirker, hvordan materialet plastificeres. Hvis den blev øget for at rette op på en blandings- eller målingsbekymring, kan en reduktion af den blot for at forbedre timeren bringe dette kvalitetsproblem tilbage. Bekræft, om det viste tryk er hydraulisk eller specifikt plastiktryk, før du sammenligner maskiner.
En universel anbefaling om modtryk er særlig uhensigtsmæssig. Til Vectra LCP,Celanese specificerer minimalt modtryk, 5-15 bar specifikt, og advarer om overophedning og fiberskader med for højt tryk. Det er en vejledning for Vectra, ikke en indstilling til at kopiere til en PP-, ABS- eller PC-proces.
Kontroller smelten, før du accepterer den hurtigere indstilling
Tøndesætpunkter beskriver ikke fuldt ud smeltens termiske tilstand. Følg en godkendt procedure for måling af smeltetemperatur, verificer varmelegemet og sensorsystemet, og sammenlign delens kvalitet efter en kontrolleret ændring. En kortere restitutionstid med misfarvning, usmeltet materiale eller dårligere konsistens er ikke en vellykket justering.
Skift én relevant variabel ad gangen og lad processen stabilisere sig. DeVectra fejlfindingsvejledningbruger den samme trinvise tilgang. Hold forsøget inden for det godkendte driftsvindue for det materiale, du faktisk kører.
Adskil en slidt transportsektion fra en utæt kontrolring
Når fodrings- og driftsforhold er sammenlignelige, men genvindingen bliver ved med at forringes, fortjener tilstanden af skruen og tønden inspektion. Mål flyvningens udvendige diameter og cylinderboringen ved definerede positioner i forhold til tegningen eller de fastsatte inspektionsgrænser. Undersøg overfladeskader samt dimensioner.
Skru-frontenheden skal have en anden test. Under genvinding tillader kontraventilen smelten at bevæge sig fremad; under injektionen skal den tætne mod tilbagestrømning. En utæt ventil kan påvirke skudkonsistensen, men det fastslår ikke, at skruens plastificeringssektion er slidt.


Hvis pude- eller skudvægten også varierer, medtages maskinfabrikantens kontraventiltest i undersøgelsen. Voresguide til valg af skruespidsdækker ring-, sæde- og parringsdimensioner mere detaljeret.
Vi vil ikke tillade en komplet udskiftning af skrue og tønde på en langsom timer alene. Omvendt bør en ny skrue ikke gå ind i en slidt tønde uden at kontrollere den resulterende pasform. Bed om en dimensionsrapport, der identificerer målepositionerne og de slidgrænser, der bruges til at nå anbefalingen.
Hvornår giver et andet skruedesign mening?
En designgennemgang bliver nyttig, når den aktuelle geometri ikke kan opfylde den påtænkte pligt inden for acceptable driftsforhold. Dette kan følge et harpiksskift, et større skudbehov eller et kortere tilgængeligt genopretningsvindue. Hold det adskilt fra at genoprette en tidligere vellykket proces, der simpelthen er blevet forværret.
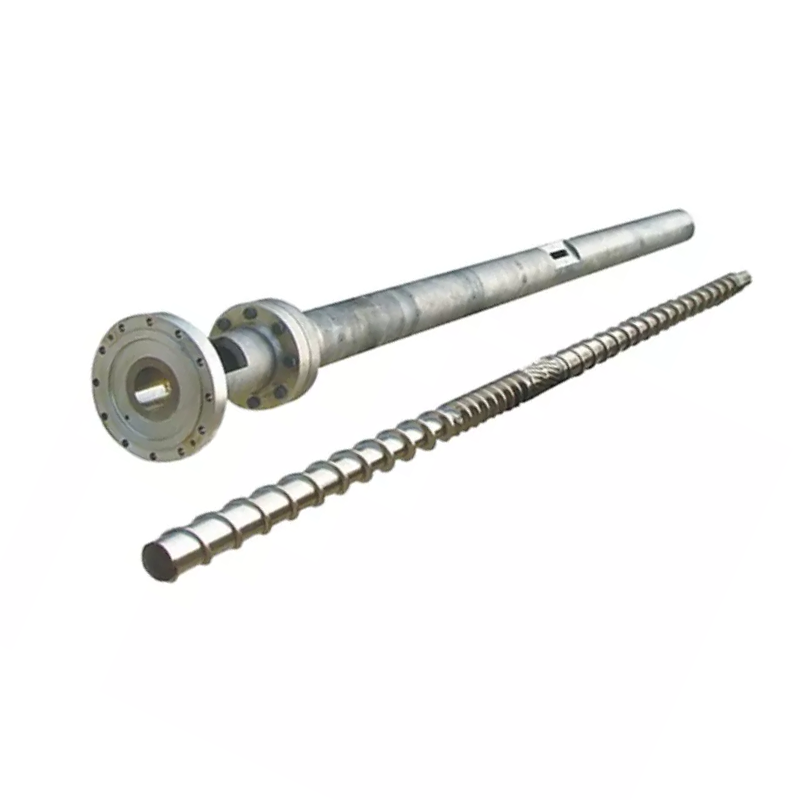
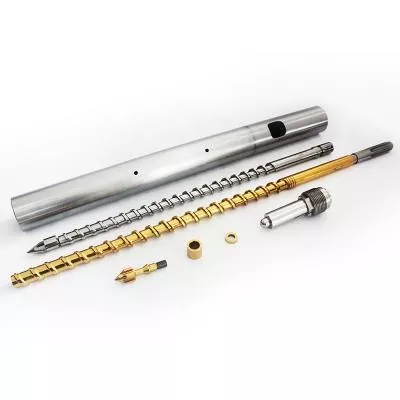
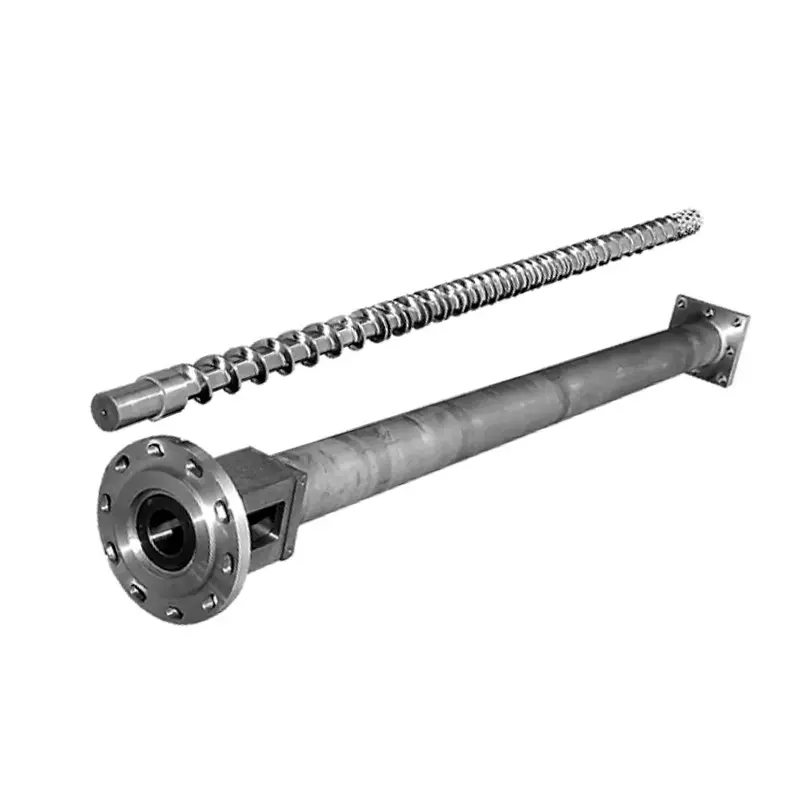
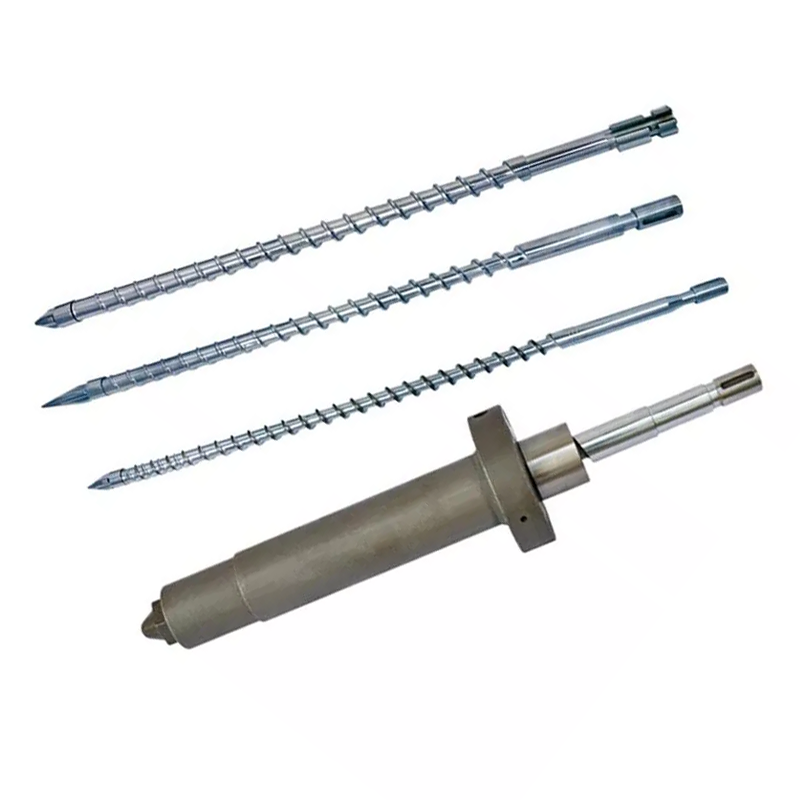
Vores to produktfamilier med injektionsskruer illustrerer et relevant designvalg:
| Nanhaiya design | Kompressionssektion | Hvordan vi ville bruge det i anmeldelsen |
|---|---|---|
| Gradvis sprøjtestøbeskrue | Typisk 40%-60% af den samlede skruelængde, cirka 50% i produktbeskrivelsen | En længere, gradvis reduktion af kanaldybden for opgaver, der kræver kontrolleret plastificering. Evaluer den nøjagtige harpiks, hagl og termisk adfærd. |
| Mutant sprøjtestøbeskrue(abrupt kompressionsdesign) | Cirka 5%-15% af den samlede skruelængde | En kortere overgang med en skarpere reduktion i kanaldybden. Evaluer smelteevne og termisk ensartethed, før du vælger det for at løse en kapacitetsbegrænsning. |
Vores gradvise design dækker applikationer, herunder PS, PC og ABS; familien med pludselig kompression omfatter applikationer som PE og PP. Disse produktruter hjælper med at starte diskussionen. De erstatter ikke harpikskvaliteten og maskingennemgangen, især med fyldstoffer, efterslibning eller en krævende kvalitetsspecifikation.

Overfladebehandling adresserer slitage, ikke en blokeret foderhals
Begge produktfamilier bruger 38CrMoAlA stål. Deres produktdetaljer omfatter følgende behandlingsmuligheder, som hører hjemme i udskiftningsdiskussionen, når inspektion identificerer slid:
| Ejendom | Produkt-detalje værdi | Hvad det betyder for henvendelsen |
|---|---|---|
| Nitrering hårdhed | HV900-1100 | Angiv de behandlede overflader og inspektionskrav. |
| Nitreringsdybde | 0,5-0,8 mm | Identificer den valgte behandling; udled ikke levetiden alene ud fra dybden. |
| Nikkel-wolfram legering hårdhed | HRC55-62 | Gennemgå legeringen med den faktiske harpiks, fyldstof og slidmønster. |
| Legeringslagdybde | 0,8-2,0 mm | Definer de forstærkede områder på den aftalte komponentspecifikation. |
Voresgradvise skrue produktdetaljerbeskrive forstærkning af sårbare områder med nikkel-wolfram legering. Fra et fabriksperspektiv ønsker vi, at den foreslåede beskyttelse svarer til det målte slid. En dyrere overflade reparerer ikke utilstrækkelig fodring eller fastslår, at skruegeometrien passer til harpiksen.


Gør diagnosen til en bestemt handling
Hold anbefalingen så snæver, som beviserne tillader det. En foderafbrydelse kræver en fodersystemkorrektion. En hastighedskommando, som maskinen ikke kan opretholde, kalder på en maskingennemgang. Bekræftet ventillækage kræver en ventil- og grænsefladevurdering. Målt skrue- eller cylinderslitage understøtter en komponentudskiftning eller en kvalificeret renoveringsevaluering.
Hvis samlingen er i acceptabel stand, men den nye produktionspligt overstiger dens praktiske blødgøringskapacitet, skal du sende designdokumentet. Nanhaiya leverer tilpasset skruedesign, bearbejdning og legeringssprøjtesvejsning. Voresproduktionsudstyromfatter CNC drejebænke til emner op til 6 meter lange og fem-akset bearbejdning til komplekse flyvninger og flangestrukturer.

Send journalen, der forklarer problemet
- Maskinfabrikant og model, skruediameter, montagetegning og monterede skruespidsdetaljer.
- Harpikskvalitet, fyldstoffyldning, genslibningsforhold og partikeltilstand.
- Restitutionstid efter cyklus, faktisk og kommanderet omdrejningstal, modtryk med dets trykgrundlag og belastnings- eller alarmregistreringer.
- Skudindstilling, pude, del- og løbervægt, temperaturrekorder og det tilgængelige restitutionsvindue.
- Ændringer, der allerede er testet, deres indvirkning på delens kvalitet og enhver rapport om dimensionsslid.
Aftal harpiks, hagl, betjeningsvindue og acceptabel delkvalitet ved idriftsættelse. Sammenlign derefter gendannelsens repeterbarhed og den faktiske samlede cyklustid. En hurtigere isoleret plastificeringstest er utilstrækkelig, hvis produktionsformen stadig venter, eller delene fejler inspektion.

Har du brug for et forslag til en skrue eller en tønde til en bekræftet genopretningsbegrænsning?
Send Nanhaiya tegnings- og driftsjournalen, inklusive hvad der er ændret, og hvad din linje skal opnå. Fortæl os, om du genopretter den oprindelige drift eller forbereder dig på et andet materiale- eller cykluskrav.
Send dine tegnings- og procesdataSe sprøjtestøbeskruerDiskuter på WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blok C, nr. 2 West Section, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Kontakt Nanhaiya
Ofte stillede spørgsmål
Hvad er en normal gendannelsestid for sprøjtestøbningsskruer?
Der er ikke noget universelt tal. Restitutionstiden afhænger af harpiks, skudbehov, skruegeometri, maskinkapacitet og driftsindstillinger. Sammenlign det med den tid, der er til rådighed i den aktuelle maskinsekvens og med en stabil referencekørsel med samme materiale og skud.
Forkorter hurtigere skruegenvinding altid cyklustiden?
Nej. Det forkorter kun cyklussen, når ufuldendt genopretning forsinker den næste tilladte maskinhandling. Hvis gendannelse allerede afsluttes inden for det tilgængelige overlapningsvindue, kan det gøre den hurtigere, at den samlede cyklustid ikke ændres.
Hvorfor roterer skruen, men trækker sig meget langsomt tilbage?
Kontroller, om harpiksen når skruen, om modtrykket er ændret, og om den faktiske skruehastighed matcher kommandoen. Foderbrodannelse, inkonsekvent genslibning, procesforhold og slidte komponenter er mulige grene at undersøge. Rotation alene beviser ikke, at skruen transporterer nok materiale.
Skal jeg øge RPM for at rette op på langsom genopretning?
Først efter kontrol af tilførsel, faktisk hastighed, modtryk og harpiksens forarbejdningsgrænser. Vurder enhver ændring ud fra smeltekvalitet, faktisk smeltetemperatur og repeterbarhed samt genopretningstid. Brug ikke mere hastighed for at skjule et uløst fodrings- eller slidproblem.
Beviser en utæt kontrolring, at hele skruen er slidt?
Nej. Tjekring tætning og skrue-tønde transport er forskellige funktioner. Undersøg pude- eller skudvægtsvariation med maskinfabrikantens ventiltest, og brug dimensionsinspektion til at fastslå skrue- og løbslid.
Hvad har Nanhaiya brug for for at vurdere en erstatning?
Send maskinmodel, skruediameter og tegning, harpikskvalitet og fyldstof, genslibningsdetaljer, faktiske genvindingsregistreringer, skruehastighed og modtryksindstillinger, temperaturregistreringer og eventuelle slidmålinger. Inkluder de påkrævede cyklus- og delkvalitetskriterier, så erstatningen har et defineret job.
Fortsæt medvejledning til valg af sprøjtestøbningsskrue, eller undersøgtjekliste for udskiftning af skruespids og check-ringhvis beviserne peger på front-end forsamlingen.