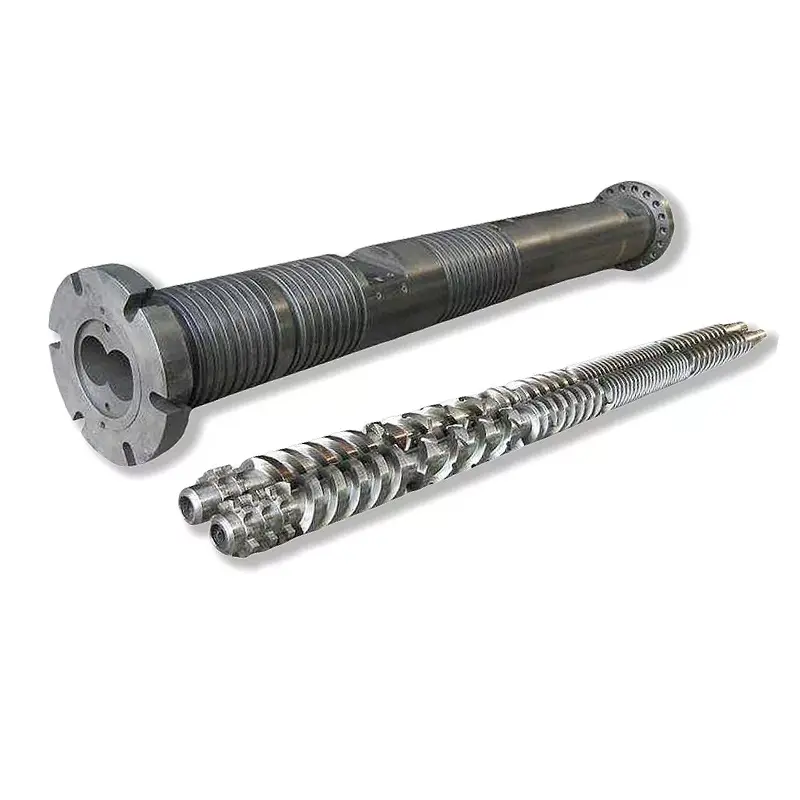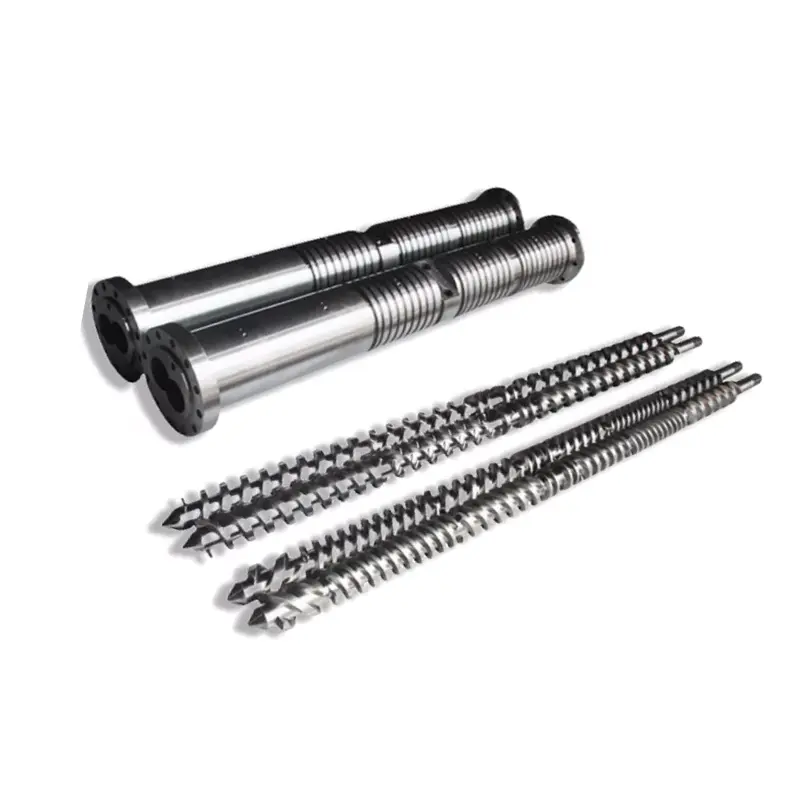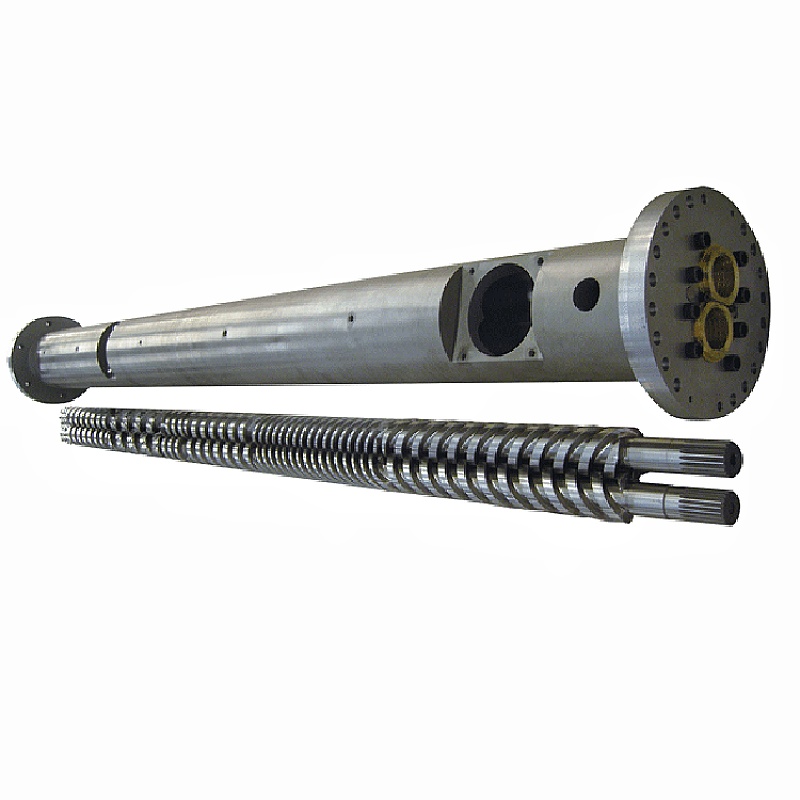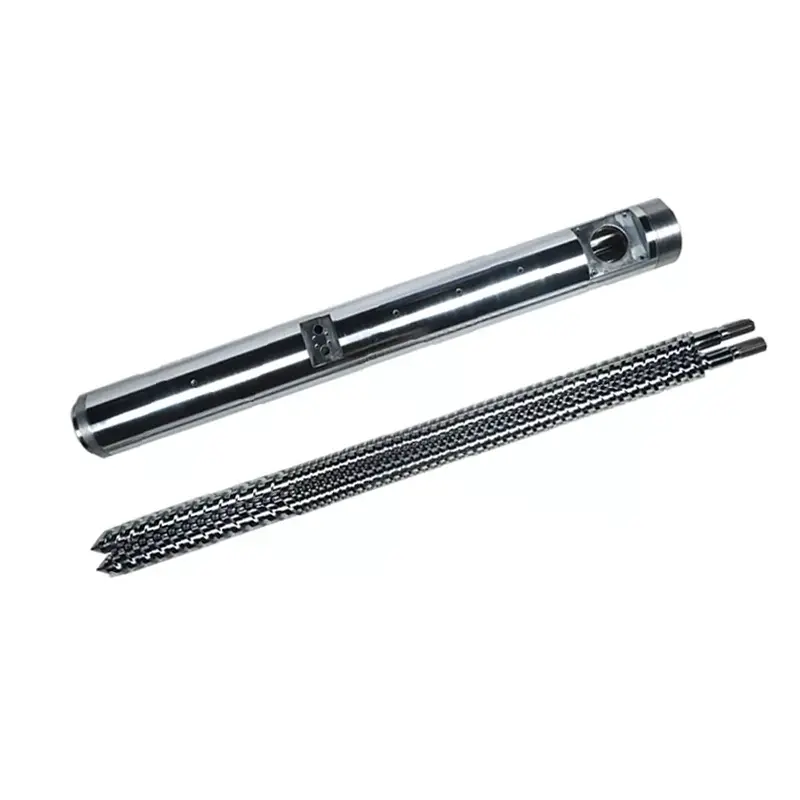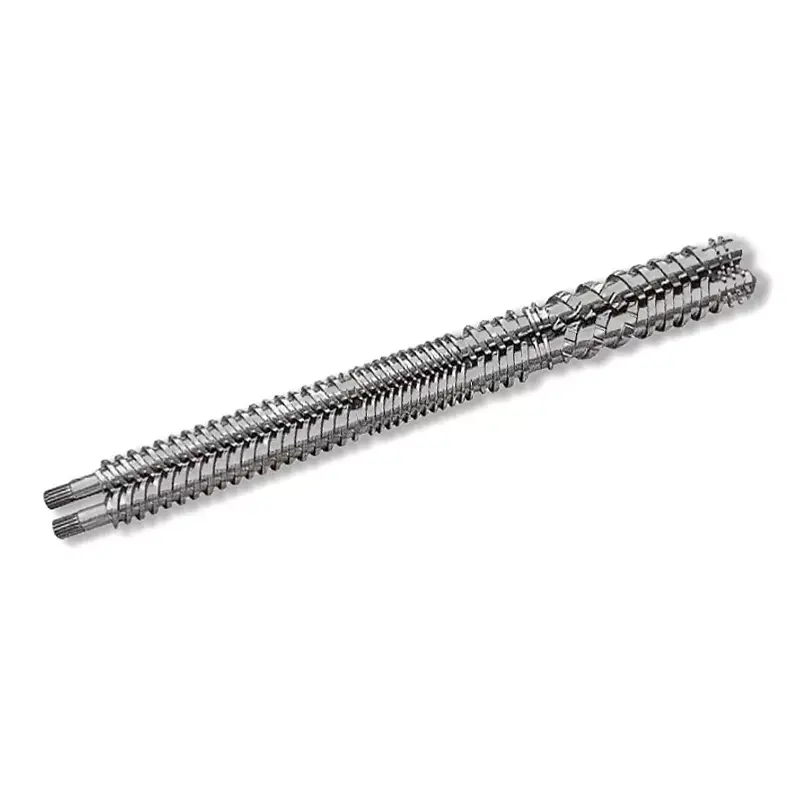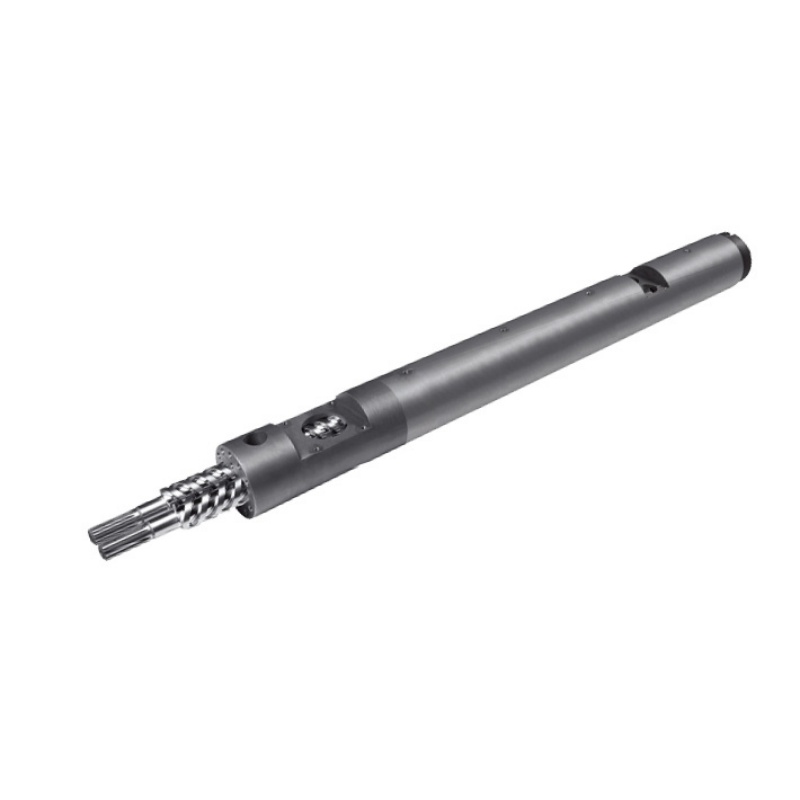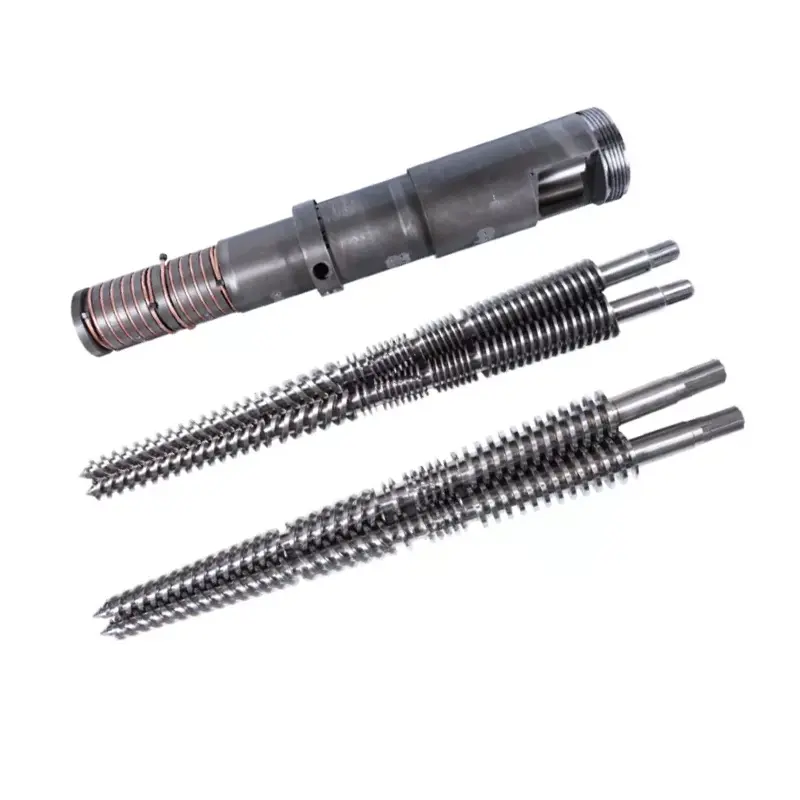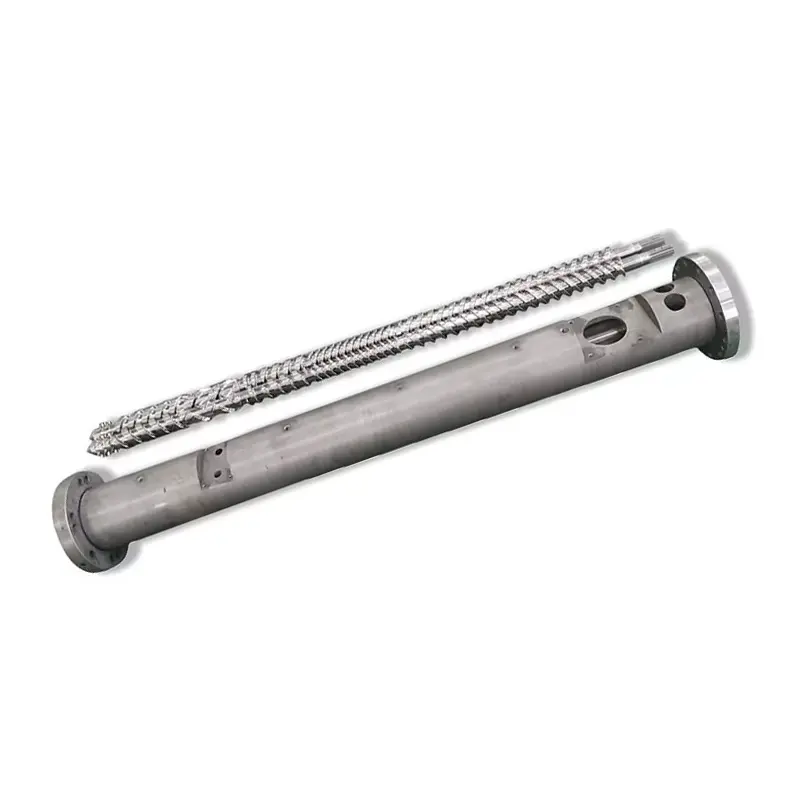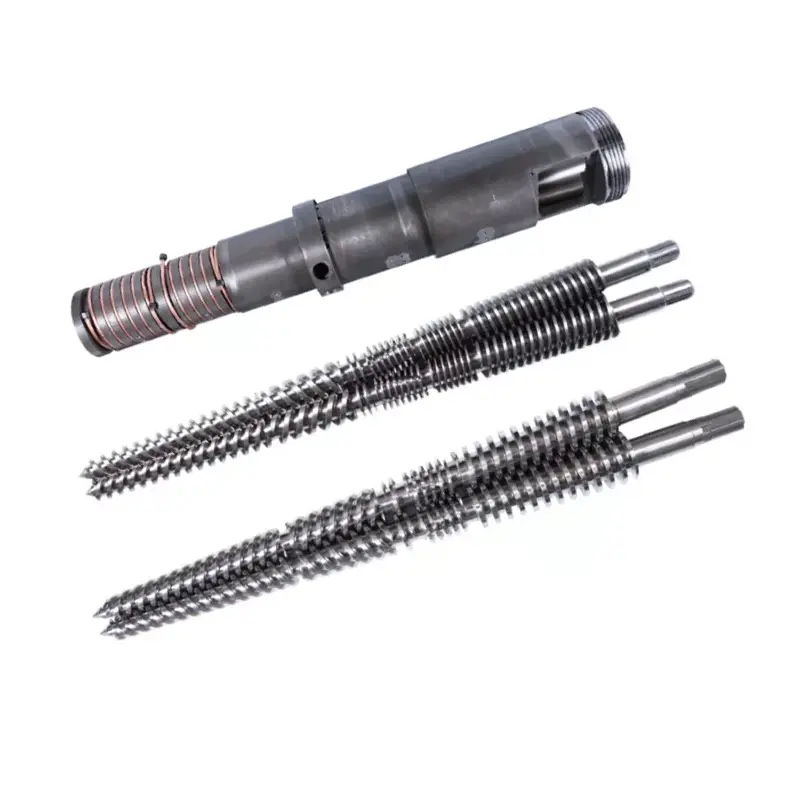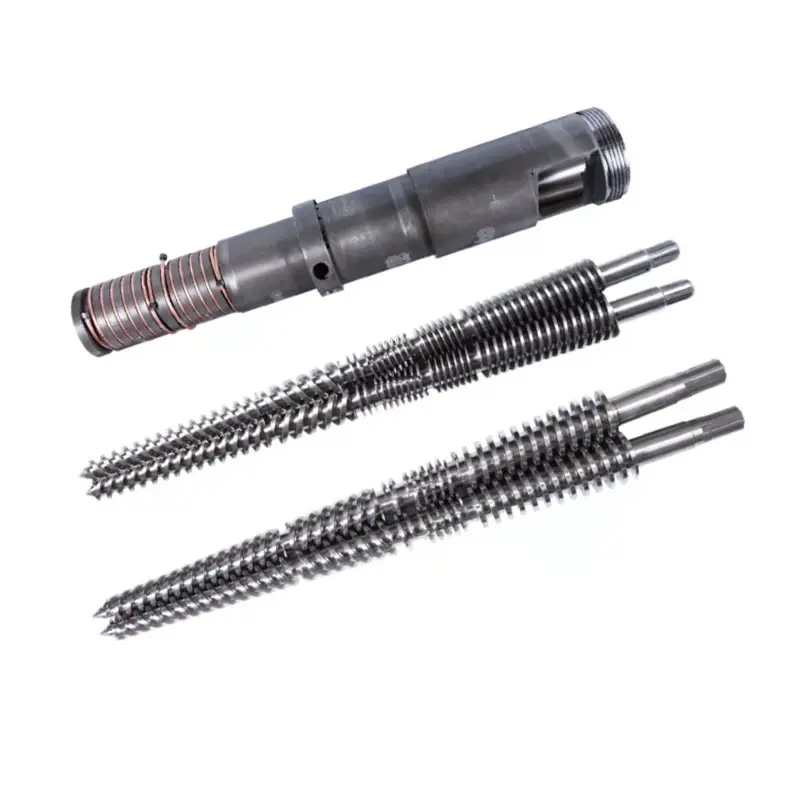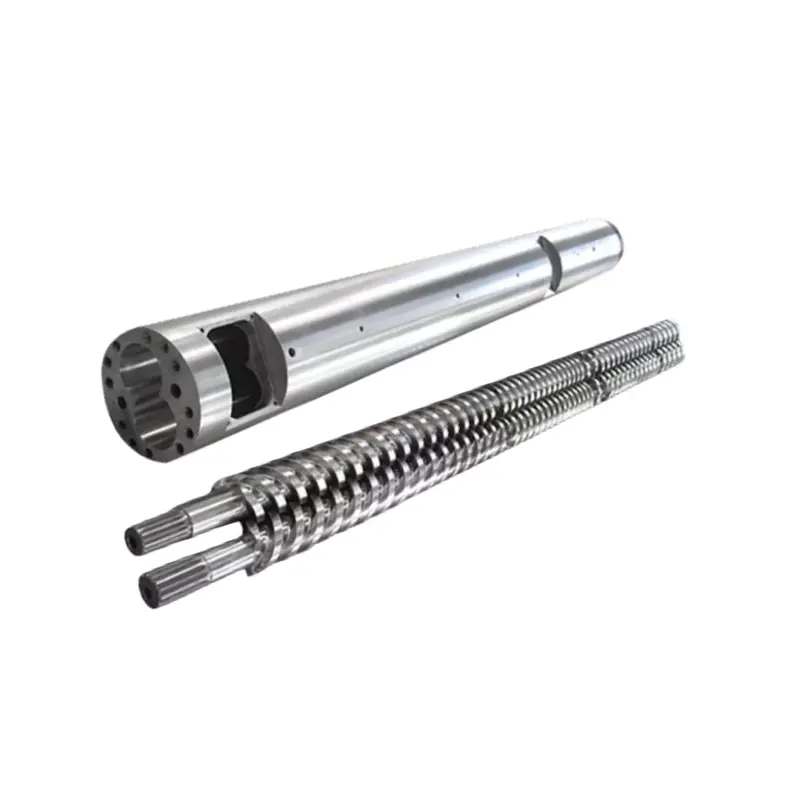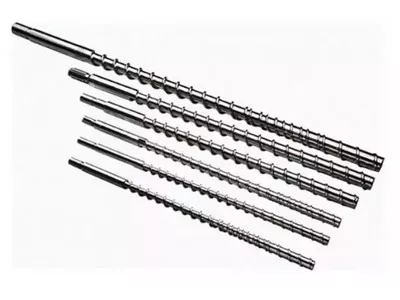
Dinesprøjtestøbt skruetøndebestemmer smeltekvalitet, skudkonsistens og cyklustid. Nedenfor: hvordan man vælger geometri og overfladebehandling til sin harpiks, hvordan man vedligeholder sættet, og hvordan man sporer en defekt tilbage til skruen, cylinderen eller checkringen i stedet for at jage den gennem maskinindstillinger. Vores nitrerede 38CrMoAlA-indsprøjtningsskruer bærer et 0,5–0,8 mm nitreret lag ved 950–1050 HV, passer til PE, PP, PS og ABS og håndterer glasfiber op til 30 %. Efter det, eller på ætsende harpiks, skal boringen sprøjtes i hårdlegering til 62 HRC. Hvis output faldt og cyklusser strakte, skal du læse fejlfindingstabellen, før du rører ved et andet sætpunkt.

Hvad er en sprøjtestøbningsskruetønde?
Skruen og cylinderen danner sprøjtestøbemaskinens plastificeringsenhed. Sammen tager de faste pellets fra tragten, smelter dem, blander dem til en ensartet smeltemasse, måler et nøjagtigt skud og sprøjter det skud ind i formen. Hver del, din maskine producerer, passerer gennem dette par.
Forme udskifter dyser, tuner forme og justerer temperaturer i uger, før de ser på plastificeringsenheden. Den rækkefølge er baglæns. Når skruen eller cylinderen slides, bringer intet sætpunkt på controlleren processen tilbage.
Skruens rolle i plastificeringen
Skruen udfører det meste af smeltningen, og ikke med varmebåndene. Tøndevarme bidrager, men den dominerende smeltemekanisme erforskydningsvarme: skruen trækker polymer mod den varme tøndevæg, og friktionen genererer varme inde i selve materialet. Det er grunden til, at skruegeometrien ændrer smeltetemperatur, selv når dine sætpunkter ikke bevæger sig.
Skruen måler også skuddet. Den roterer for at blødgøre, trækker sig tilbage, når smelten samler sig foran spidsen, og stopper derefter. Den afstand, den trækkes tilbage, er din skudstørrelse. Enhver smelte, der siver bagud over flyvningerne eller forbi kontrolringen, ødelægger denne måling.
Til sidst sprøjter skruen ind. Den holder op med at rotere og kører fremad som et stempel og tvinger smelten gennem dysen. Denne dobbelte rolle, roterende og frem- og tilbagegående, adskiller en injektionsskrue fra en ekstruderingsskrue.
Tøndens rolle i varmeoverførsel og indeslutning
Tønden er en præcisionstrykbeholder med en opvarmet boring. Det indeholder injektionstryk, overfører varme fra båndene til polymeren og giver den hårde væg, som skruen skærer materiale imod.
Dens boring skal forblive rund, lige og dimensionelt tæt. Når boringen slides overstørrelse, vokser afstanden mellem skrueflugt og tøndevæg. Smeltet lækker derefter baglæns over flyvningerne i stedet for at bevæge sig fremad, og blødgøringshastigheden falder.
Tøndeopvarmning er zoneinddelt, normalt fodring, kompression og måling, hver med sin egen controller og termoelement. Et drevet termoelement i én zone kan tilberede materiale i flere måneder, mens displayet viser normalt.
Hvordan skrue og tønde arbejder sammen som et system
De to dele fungerer som et matchet par, og tallet, der beskriver parret, erradial frigang: halvdelen af forskellen mellem cylinderboringsdiameter og skrueskruediameter.
Afstanden er lille af designet. Industriens tommelfingerregel for et nyt sæt er ca. 0,001 tomme frigang pr. side for hver tomme skruediameter. På en 60 mm (ca. 2,36 in) skrue lander den tæt på 0,06 mm pr. side. Din byggetegning er autoriteten, og det skal altid være det nummer, du tjekker op imod.
Det lille hul gør virkelig arbejde. Det tvinger polymeren til at skære mod tøndevæggen i stedet for at glide forbi. Dobbelt frigang, og klipningen svækkes, smeltningen sænkes, produktionen falder, og maskinen forsøger at kompensere med varme, den ikke skulle have brug for.
Udskiftning af en del alene løser sjældent et slidt par. En ny skrue inde i en slidt tønde genopretter kun halvdelen af den tabte spillerum, og uoverensstemmelsen slider den nye del hurtigere, end den burde.
Anatomi af en sprøjtestøbningsskrue
En standard injektionsskrue opdeles i tre zoner plus en spidssamling. Hver zone har et job, og hver svigter på en måde, du kan genkende.
| Zone | Kanaldybde | Job | Sådan ser fiasko ud |
|---|---|---|---|
| Foder | Dyb | Tag piller ind, før dem videre | Brodannelse, sultende, uregelmæssig fodring, inkonsekvent restitution |
| Kompression (overgang) | Overfladning | Komprimer og smelt polymeren mod tøndevæggen | Usmelter, dårlig blanding, denne zone slides først |
| Måling | Lavvandet | Homogeniser og pump en ensartet smelte | Skudvariation, temperaturspidser |
| Tip og tjek ring | — | Tæt mod tilbagestrømning under injektion | Skudstørrelsesdrift, korte skud, pudetab |
Foderzone
Dybe kanaler griber pellets fra tragtens hals og flytter dem fremad som faste stoffer. Denne zone smelter ikke meget. Det formidler.
Foderproblemer udgiver sig som smelteproblemer. Hvis piller slår bro i halsen, eller foderafsnittet bliver for varmt, og piller bliver bløde og klæber tidligt, sulter skruen. Restitutionstiden svinger, og skudstørrelsen følger. Tjek fødehalskølingen, før du giver geometrien skylden.
Kompressionszone (overgang).
Kanalen bliver mere lavvandet langs denne sektion. Det overfladiske klemmer polymeren mod den varme tøndevæg og genererer den forskydningsvarme, der smelter.
Kompressionszonen er hvor slid koncentreres. Trykket topper her, og slibende fyldstoffer maler hårdest her. Når du måler en slidt skrue, er det her, du finder tallene først.
Målezone
Lave kanaler med konstant dybde homogeniserer smelten og pumper den frem ved konstant tryk. Denne zone bestemmer skud-til-skud-konsistensen.
Slid på målezone viser sig som skudvariation og stigende smeltetemperatur ved de samme sætpunkter. Skruen arbejder hårdere for at flytte det samme materiale.
Skruespids, kontrolring og kontraventil
Kontrolringsamlingen, nogle gange kaldet kontraventilen, fortjener mere opmærksomhed, end den får. Den sidder ved skruespidsen og udfører ét arbejde: under injektionen forsegler den, så smelten går ind i formen i stedet for tilbage over skruen.
Når den holder op med at forsegle, får du variation i skudstørrelsen, korte skud og en forsvindende pude. Støberne bruger uger på at justere indsprøjtningstryk, holdetid og temperatur på at jagte dette. Intet af det virker, fordi smelten slipper baglæns forbi en slidt ring.
Tre signaler peger specifikt på checkringen. Pude varierer skud til skud i stedet for at forblive konstant. Skudvægten driver, mens maskinen rapporterer normal restitution. Og en gentagelig proces bliver pludselig uregelmæssig uden ændring i harpiks eller indstilling.
Parametre for nøgleskruegeometri
Fire tal beskriver en indsprøjtningsskrue. Forstå dem, og en leverandørs tilbud holder op med at være en sort boks.
L/D-forhold: Definition, formel og anbefalede værdier efter harpiks
L/D-forholder skruens arbejdslængde divideret med dens udvendige diameter. En skrue, der er 22 gange længere, end den er bred, har en L/D på 22:1. Formlen er simpelthen L divideret med D, og forholdet skalaer med størrelse: en 50 mm skrue ved 22:1 har en arbejdslængde på 1.100 mm.
L/D styrer hvor meget plads skruen har til at smelte, blande og homogenisere. Længere giver mere smeltekapacitet og bedre blanding. Kortere giver mindre opholdstid, hvilket beskytter varmefølsomme harpikser.
Indsprøjtningsskruer kører kortere end ekstruderingsskruer. Skruen forbereder et skud ad gangen i stedet for at pumpe kontinuerligt, og materialet sidder i løbet mellem skuddene. IL/D-forhold sprøjtestøbningpraksis falder de fleste maskiner mellem 18:1 og 25:1, med 20:1 til 22:1 almindelige på maskiner til generelle formål.
Varmefølsomme harpikser som PVC favoriserer den kortere ende, så materialet bruger mindre tid på varme. Teknisk plast, der har brug for grundig smeltning, favoriserer den længere ende. Vores L/D-forholdsguide dækker afvejningerne i dybden.
Kompressionsforhold: Hvordan det påvirker forskydningsvarme og smeltekvalitet
Kompressionsforholdsammenligner kanaldybden i foderzonen med kanaldybden i målezonen. En skrue med en tilførselskanal tre gange dybere end dens doseringskanal har et kompressionsforhold på 3:1.
Kompressionsforhold bestemmer, hvor hårdt skruen arbejder materialet. Højere kompression betyder mere forskydning, mere mekanisk varme og mere aggressiv smeltning. Lavere kompression behandler polymeren blidt.
Match det til harpiksen, ikke til en præference for et større antal. Polyolefiner med lav viskositet har brug for positiv forskydning for at smelte rent. Varmefølsomme harpikser som PVC, PC og POM nedbrydes under forskydning, som PE ville trække på skuldrene af. Vores guide til kompressionsforhold arbejder gennem intervallerne.
Flyvedybde, kanalbredde og deres indflydelse på output
Kompressionsforhold er et forhold, og to skruer med samme forhold kan opføre sig forskelligt. De absolutte dybder betyder noget.
En dyb doseringskanal flytter mere materiale pr. omdrejning, hvilket øger blødgøringshastigheden, men den blandes mindre grundigt og giver en mindre ensartet smeltning. En lav målekanal blander sig bedre og leverer en mere ensartet temperatur ved lavere output pr. omgang.
Flyvebredde og helixvinkel påvirker transporteffektiviteten og den forskydning, materialet ser ved flyvelandet. Dette er designdetaljer, du angiver ved at beskrive din proces til en skruedesigner, ikke tal, du skal vælge fra en tabel.
Skruediameter og skudstørrelsesforhold
Skruediameter indstiller maskinens skudkapacitet. En større skrue forskyder mere volumen pr. millimeter fremadgående bevægelse, så den giver et større skud.
Den praktiske regel er et komfortbånd, ikke en hård grænse. Kør et skud, der bruger en lille brøkdel af løbets kapacitet, og materialet sidder i løbet for længe, cykler gennem varme og nedværdigende. Kør med næsten fuld kapacitet, og du mister den pude, der er nødvendig for ensartet pakning.
De fleste forme sigter mod et skud et sted i midten af løbets brugbare rækkevidde. Hvis din del sidder uden for det bånd, er den korrekte løsning en anden skruediameter, ikke en hårdere maskinindstilling.
Her er vores offentliggjorte dimensionstabel, som viser, hvordan skudkapacitet sporer skrue- og løbsstørrelse på tværs af det område, vi bygger. Brug den til at lokalisere din maskine eller til at kontrollere diameteren, som en leverandør citerer dig.
| Skud (g) | Skrue Ø × længde (mm) | Tønde Ø × længde (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
To ting at læse ud af det. Skudkapaciteten stiger med diameteren, som fysikken kræver. Og cylinderens udvendige diameter vokser med det, hvorfor en større skrue aldrig er en gratis opgradering: det er en anden maskinstørrelsesklasse.
Typer af sprøjtestøbningsskruer: Hvilken har du brug for?
Fem skruefamilier dækker næsten alle injektionsapplikationer. Den rigtige afhænger af din harpiks og hvad din del kræver.
| Skrue type | Hvad den gør | Bedst til | Svaghed |
|---|---|---|---|
| Generelle formål (GP) | Enkeltflyvning, tre standardzoner | PE, PP, PS, ABS, mest almindelige harpikser | Gå på kompromis med geometrien; kæmper med krævende harpikser |
| Barriere | Anden flyvning adskiller fast seng fra smeltebassin | Bedre smeltning, højere output, ikke-smeltefølsomme dele | Koster mere; overkill på lette harpikser |
| Blanding / blanding | Tilføjer Maddock- eller stiftblandingssektioner | Farve masterbatch, fyldte forbindelser, stribefølsomme dele | Ekstra forskydning; forkert for varmefølsomme harpikser |
| Udluftet (to-trins) | Dekompressionszone plus udluftningsport fjerner flygtige stoffer | Hygroskopiske harpikser, hvor tørring er upraktisk | Kompleks; udluftning kan savle, hvis den ikke matcher |
| PVC-specifik | Lav kompression, polerede overflader, ingen døde pletter | Stiv og fleksibel PVC | Formålsbygget; ikke en skrue til almen brug |
Generelle formål (GP) skrue: Mest almindelig, bedst til?
GP-skruen er et kompromis, og et godt. Den kører PE, PP, PS og ABS acceptabelt, hvilket dækker det meste af råvarestøbning. Maskinbyggere sender det som standard, fordi det er den sikreste standard, når de ikke ved, hvad du vil køre.
Kompromiset koster dig, når harpiksen bliver krævende. En GP skrue på glasfyldt nylon slides hurtigt. En GP skrue på stiv PVC nedbryder materialet. En GP-skrue skubbet for maksimal effekt på en tyndvægget del leverer unmelts. Når nogen af disse beskriver din proces, betaler en specialbygget skrue sig selv i skrot alene.
Barriereskrue: Bedre smelteadskillelse og homogenitet
En barriereskrue tilføjer en anden flyvning gennem smeltezonen. Denne flyvning adskiller fysisk de resterende faste pellets fra den allerede dannede smelte og holder faststofferne presset mod den varme tøndevæg, hvor de fortsætter med at smelte.
Uden en barriere gemmer faste partikler sig inde i smeltebassinet, isoleret fra væggen, og kan overleve til dysen som unmelts. Med en afslutter smeltningen mere fuldstændigt og mere konsekvent.
Udbyttet er bedre smelteensartethed ved samme eller højere output, hvilket viser sig som færre unmelts, strammere skudkontrol og et bredere procesvindue. Støbemaskiner, der kører tyndvægget emballage, optiske dele eller andet usmeltningsfølsomt, bør bede om en ved navn.
Blandings-/sammensætningsskrue: Til fyldte og farvede masterbatchmaterialer
Blandeskruer tilføjer en dedikeret blandesektion, normalt nær spidsen. Maddock (rillede) sektioner tvinger smeltning gennem snævre huller, og opbryder usmeltede partikler ved forskydning. Stiftblandere deler og genkombinerer flowet, fordeler farve og fyldstof.
Brug en, når farvestriber er et kvalitetsproblem, når masterbatch-spredning betyder noget, eller når fyldstoffordelingen driver delens ydeevne. Afvejningen er tilføjet forskydning, hvilket gør blandingssektioner til det forkerte valg for varmefølsomme harpikser, der allerede er tæt på deres nedbrydningsgrænse.
Udluftet/afgasningsskrue: Til hygroskopiske harpikser
En ventileret skrue kører i to trin. Det første trin smelter, derefter bliver kanalen dybere brat og sænker smeltetrykket til næsten nul ved en udluftningsport skåret ind i cylinderen. Der slipper fugt og flygtige stoffer ud, ofte under vakuum. Det andet trin sætter derefter smelten igen under tryk til injektion.
Dette fungerer for hygroskopiske harpikser, hvor tørring er upraktisk eller upålidelig. Det indebærer også risiko: Hvis de to trin ikke passer sammen, skubber smelten ud af udluftningsporten i stedet for gas. En udluftet skrue og en udluftet tønde skal designes sammen, hvorfor de er specificeret som et sæt og ikke eftermonteres tilfældigt.
PVC-specifikt skruedesign: Hvorfor standardskruer fejler med PVC
Stiv PVC straffer en standardskrue på to måder på én gang. Det nedbrydes under forskydning og frigiver hydrogenchlorid, som derefter tærer stålet, det sidder imod. Skaden begynder før operatøren ser en defekt.
En PVC-skrue besvarer begge trusler. Lav kompression holder forskydning skånsom. Polerede overflader og en dødpunktsfri geometri forhindrer materialet i at stagnere og koge. Sættet har næsten altid brug for korrosionsbestandighed i overfladebehandlingen, ikke kun slidstyrke. VoresPVC skrue tønde guidedækker kemien, og voreskoniske dobbeltskruetønderserver PVC på ekstruderingssiden.
Sådan vælger du den rigtige skruetønde til din harpiks
Valg af harpiks styrer enhver anden beslutning på siden: geometri, stål og overflade. Læs tabellen, og læs derefter noterne under den, for sedlerne bærer advarslerne.
| Harpiks | Typisk L/D | Typisk kompressionsforhold | Skrue type | Særlige bemærkninger |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | praktiserende læge eller barriere | Tilgivende. Kræver positiv forskydning for at smelte rent |
| PS / hofter | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Lav viskositet, smelter let. Skånsom blanding på hofterne |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | praktiserende læge eller barriere | Amorf. Se forskydningsvarme, striber vises nemt |
| PC og ingeniørplast | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barriere eller GP, lav forskydning | Høj smeltetemperatur, smalt vindue. Længere L/D, blid kompression |
| PVC stiv | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-specifik | Korrosionsbestandighed er ikke valgfri. Kort opholdstid |
| PVC fleksibel | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-specifik | Mere tilgivende end stiv, stadig ætsende |
| PET (præform) | 20:1 – 24:1 | Lav, præcis måling | Specialbygget PET | Tør det eller nedbryd det. Lav forskydning, minimal ophold, polerede overflader |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, lav forskydning | Nedbrydes kraftigt ved overophedning. Præcis temperaturkontrol |
| Glasfyldt / slibende | Per base harpiks | Per base harpiks | Basistype + hård overflade | Geometri følger basisharpiksen. Deoverfladeer, hvad ændringer: gå bimetallic |
Sådan bruger du denne tabel:disse er typiske offentliggjorte intervaller og udgangspunkter, ikke specifikationer. Din maskine, din karakter, din del og dit output flytter tallene. En skruedesigner bekræfter den endelige geometri i forhold til din virkelige proces. Bestil aldrig fra en generisk tabel uden den samtale.
PP og PE: Halvkrystallinsk, moderat forskydning
Polyolefiner er den nemme sag. De tåler forskydning, smelter over et bredt vindue og tilgiver en GP-skrue. Moderat til højere kompression fungerer godt, fordi disse lavviskose harpikser har brug for positiv forskydning for at smelte rent i stedet for at glide gennem halvsmeltet.
Skub output hårdt på tynde vægge, og en barriereskrue tjener sine omkostninger ved at levere en mere komplet smeltning med samme hastighed.
ABS og PS: Amorphous, Watch the Shear Heat
Amorfe harpikser blødgøres over et område i stedet for at smelte ved et skarpt punkt. PS kører ved lav kompression, fordi den smelter så let. ABS har brug for mere pleje: det viser striber og spredning, når det nedbrydes, og forskydningsvarme er normalt årsagen.
Hvis ABS-delene striber, og dine sætpunkter ser korrekte ud, skal du have mistanke om forskydning, før du mistænker tørretumbleren. Et aggressivt kompressionsforhold på en varmefølsom amorf harpiks frembringer sine egne defekter.
PC og Engineering Plastics: Høj temperatur, længere L/D
PC, nylon, PBT og deres slægtninge smelter højt og nedbrydes tæt over det. De har brug for grundig smeltning, hvilket taler for en længere L/D, men de straffer også opholdstid, hvilket taler imod at holde smelten i en stor tønde.
Opløsningen er længere L/D med blid komprimering og et korrekt størrelse skud. Få skudstørrelsen forkert på pc og materiale cykler gennem varme, indtil det gulner, uanset hvor god skruen er.
PVC stiv og fleksibel: Korrosionsbestandighed kritisk
Alt ovenfor om PVC gælder for udvælgelse. Stiv PVC sidder i den lave ende af både L/D og kompression, fordi tid og forskydning begge er fjender. Overfladebehandlingen skal modstå korrosion, ikke kun slid, og det ændrer legeringsvalget inde i en bimetallisk tønde.
PET og POM: Lav forskydning, præcis temperaturkontrol
PET er hygroskopisk. Vand i smelten hydrolyserer polymerkæderne, falder iboende viskositet og efterlader præforme sprøde og uklare, mens maskinen ser ud til at køre fint. Tør harpiksen ordentligt, kør lav forskydning, hold boligen kort, og angiv polerede overflader, så der ikke dannes aflejringer.
POM tolererer almindelig kompression, men nedbrydes kraftigt ved overophedning, og dets nedbrydningsprodukter er farlige. Temperaturkontrol og opholdstidsdisciplin betyder mere end smart geometri.
Glasfyldte og slibende materialer: 30%-linjen
Her er den klareste regel på siden, og det er et tal, ikke en følelse.Glasfiber op til 30%: et nitreret 38CrMoAlA sæt klarer det.Vi bygger og vurderer vores nitriderede injektionsskruer til præcis det, bratkølede og hærdede, derefter gasnitrerede til et 0,5-0,8 mm kabinet ved 950-1050 HV.
Over 30% glas, eller med mineralsk fyldstof og flammehæmmer på toppen, skal overfladen ændres.Den nitrerede sag er et diffusionslag, og slibende fyldstof skærer igennem det langt hurtigere, end stålet nedenunder fortjener.
Det er når enbimetallisk skruetøndestopper med at være en opgradering og bliver den korrekte specifikation: hård legering sprøjtede hele cirklen rundt om boringens slidzone, hvilket tager den indvendige hårdhed til 62 HRC. Geometrien følger stadig basisharpiksen. Kun overfladen ændrer sig. Voresbimetallisk vs nitreret guidevirker gennem omkostningslogikken.
Tøndetyper, materialer og overfladebehandlinger
Tønden fejler ikke dramatisk. Den åbner stille og roligt og tager dit output med sig. Materiale og overflade bestemmer, hvor lang tid det tager.
Standard nitreret ståltønde: Anvendelser og grænser
Nitrering diffunderer nitrogen ind i ståloverfladen og danner en hård sag. Vi gasnitriderer vores 38CrMoAlA-indsprøjtningsskruer ved 500–560 °C, hvilket producerer et nitreret lag 0,5–0,8 mm tykt ved 950–1050 HV. Det øger slidstyrken med 30-40 % i forhold til det ubehandlede stål.
Basisstålet er først hærdet og hærdet, hvilket alene løfter slidstyrken med 50 %. Tilsammen giver disse to trin en levetid på omkring 10.000-20.000 timer på ikke-ætsende harpikser som PE og PP.
Dens grænse er sagsdybden. Når slid skærer gennem det nitrerede lag, slides den blødere kerne nedenunder hurtigt. Vi vurderer vores nitrerede indsprøjtningsskruer til glasfiberarmerede forbindelser op til 30 % (PA plus glasfiber, for eksempel). Over det, eller på ætsende harpikser, er det nitrerede kabinet udkonkurreret, og overfladen skal ændres.
Bimetallisk tønde: Konstruktion, omkostninger og hvornår det betaler sig
En bimetallisk tønde holder en krop af legeret stål og smelter en separat slidlegering ind i boringen. På vores tønder sprøjter vi hård legering rundt om hele cirklen af boringens slidzone, hvilket bringer den indvendige hårdhed til 62 HRC.
Det er en anden form for beskyttelse mod nitrering. Et nitreret tilfælde er et diffusionslag målt i brøkdele af en millimeter. En sprøjtet eller smeltet legeringsboring er et lag af forskelligt metal, og slibende fyldstof skal igennem det hele.
Legeringen er valgt til truslen. Carbid-rige og wolfram-carbid overflader modstår slid fra glas og mineralske fyldstoffer. Nikkelbærende legeringer modstår korrosion fra PVC og flammehæmmende forbindelser. Vælg den forkerte legering, og du har betalt for en bimetal tønde, der løser det forkerte problem.
Det betaler sig, når dit foder er slibende eller ætsende. Regnestykket er simpelt: Hvis et bimetallisk sæt holder flere gange så længe som et nitreret på dit materiale, så deler den højere indkøbspris sig ned til en lavere pris om året, før du tæller skrot og nedetid du undgår.
Segmenteret vs monolitisk tønde: Fleksibilitet vs præcision
En monolitisk (et stykke) tønde er bearbejdet fra en enkelt krop. Det holder bedst rethed og koncentricitet, og det er normen for sprøjtestøbning, hvor præcision driver skudkonsistensen.
Segmenterede tønder boltes sammen fra sektioner, hvilket gør det muligt at udskifte en slidt sektion uden at skrotte hele tønden, og tillader udluftningsporte at placeres fleksibelt. Handelen er justering: Hver samling er en mulighed for fejljustering, og injektionsmaskiner er mindre tilgivende over for det end sammensatte ekstrudere.
Basisstål og de overflademuligheder, der sidder på det
38CrMoAlAer det basisstål, vi bearbejder vores indsprøjtningsskruer af, og det er industriens standard af en grund. Dens chrom-molybdæn-aluminium-kemi er designet til nitrering: Aluminium danner hårde, stabile nitrider i kabinettet, mens kernen forbliver sej.
Basisstålet bærer den mekaniske belastning. Overfladen ovenpå tager sliddet, og det er der, det rigtige valg ligger. Som enproducent af skruetøndevi leverer hele overfladeområdet, og hver af dem svarer på en anden trussel:
- Nitrering— 0,5–0,8 mm lag ved 950–1050 HV. Rene harpikser, glasfiber op til 30%.
- Bimetallisk overflade— hård legering smeltet rundt om boringens slidzone, boring til 62 HRC. Slibende og ætsende virkning.
- Wolframcarbid sprøjtning— til de hårdeste slidtilfælde.
- Forkromet belægning— en glat, slip-venlig overflade. Hjælper med farveændringer og klæbning, ikke med kraftig slid.
- Rustfrit stål— når korrosionsbestandighed eller materialets renhed fører kravet frem for slid.
Vores materialeguide til skruetønde sammenligner basisstålene fuldt ud.
Overfladebehandlinger sammenlignet
| Materiale/behandling | Hårdhed | Slidstyrke | Korrosionsbestandighed | Bedst til |
|---|---|---|---|---|
| 38CrMoAlA, nitreret | 950–1050 HV, 0,5–0,8 mm lag | God | Moderat | PE, PP, PS, ABS; glasfiber op til 30%. Den økonomiske standard |
| Bimetallisk overflade | Boring til 62 HRC | Fremragende | God | Glasfyldt over 30%, mineralfyldt, genslibet, slibende |
| Wolframcarbid sprøjtning | Meget høj | Fremragende | God | De hårdeste slidsager |
| Nikkel-baseret legering overflade | Udvalgt pr formulering | God | Fremragende | PVC, fluorpolymerer, flammehæmmere |
| Hård forkromning | Hårdt, meget tyndt | Moderat | God | Glat slip, lettere farveskift, anti-stick |
| Rustfrit stål | Pr. klasse | Moderat | Fremragende | Korrosions- eller renhedsdrevne applikationer |
Angiv overfladen for det mest snavsede foder, som linjen rent faktisk vil løbe, ikke det reneste. Angivelse af den rene sag er den mest almindelige måde, hvorpå et nyt sæt dør tidligt.
Vedligeholdelse: Sådan får du hver time sættet kan give
Vedligeholdelse vender ikke slid. Det forhindrer dig i at tilføje uundgåeligt slid oven i den uundgåelige slags, og det giver dig data til at planlægge udskiftningen i stedet for at reagere på det.
Rutineinspektionstjekliste
| Frekvens | Hvad skal man tjekke | Hvorfor |
|---|---|---|
| Hvert skift | Smeltetemperatur vs. normal, restitutionstid, pudekonsistens, motorbelastning | Disse driver før defekter opstår |
| Hvert materiale eller farveskift | Rens fuldstændigt; efterse udrensningen for sorte pletter eller nedbrudt materiale | Pletter betyder døde pletter eller nedbrydning et eller andet sted |
| Månedlig | Bekræft termoelementer og varmebånd; tjek fødehalskøling | En drevet sensor tilbereder materiale i månedsvis ubemærket |
| Når skruen er ude | Mål flyvningens OD og løbsboringens ID på markerede positioner; efterse kontrolringen | Skruen er allerede ude. Ti minutters måling er gratis data |
| Mindst årligt (slibende eller ætsende) | Planlagt træk: fuld slidmåling, kontrol af justering, log aflæsningerne | Fyldt, PVC og genslibning slides langt hurtigere end ren harpiks |
Korrekt udrensningsprocedure ved skift af harpiks eller farver
Rens før hvert stop og hver overgang, uden undtagelser i travle dage. Materiale, der efterlades til afkøling inde i tønden, nedbrydes, bages på overflader og vender senere tilbage som sorte pletter hos en kunde.
Brug en kommerciel rensemasse til farveændringer, til nedlukninger og før skift til en varmefølsom polymer. Virgin PE eller PP håndterer rutinemæssige overgange mellem kompatible materialer. Højtemperaturharpikser som PC og PMMA holder hårdere og har brug for mere aggressiv udrensning.
Rens før nedlukning, ikke kun før opstart. Det, du efterlader i en køletønde, bliver det problem, du kæmper med ved næste opstart.
Sådan måler du frigang fra skrue til tønde
Dette er den måling, der gør mening til kendsgerning, og de fleste butikker springer den over.
- Træk og rengør skruen.Varmt, med messing- eller kobberværktøj. Aldrig stålskrabere, som skærer den behandlede overflade skruen afhænger af.
- Marker målepositionerlangs arbejdslængden: fremføring, overgang og måling som minimum.
- Mål flyvningens ODmed et udvendigt mikrometer ved hver position, idet der tages aflæsninger på flere punkter rundt om omkredsen for at fange ujævnt slid.
- Mål tøndeborings-IDmed en boremåler i matchende positioner og dybder.
- Beregn radial clearance:trække flyvning OD fra bore-ID og dividere med to.
- Sammenlign med byggetegningenog log hver læsning med dato og klokkeslæt.
Fortolk resultatet mod den oprindelige godkendelse, ikke mod et universelt tal. En nyttig butiksregel: Når frigangen er vokset til omtrent det dobbelte af byggeværdien, eller når output er faldet mærkbart ved samme skruehastighed, skal du begynde at planlægge udskiftningen. Vores trin-for-trin måleguide dækker metoden i fuld detaljer.
Rengøringsplan og renseblandingstyper
Match stoffet til jobbet. Mekanisk (slibemiddelfri) udrensningsscrub med høj viskositet. Kemiske udrensninger angriber nedbrudt materiale og kulstof. Skummende udrensninger udvider sig for at nå døde punkter, som laminar flow savner.
Dyb-rengøringsintervaller afhænger af harpiksen. Højtemperaturpolymerer bygger kulstof hurtigere og har brug for hyppigere dybderensning. Uanset hvad du løber, så hold intervallet på en tidsplan i stedet for at vente på, at sorte pletter planlægger det for dig.
Hvornår skal repareres vs hvornår skal udskiftes
Sammenlign pris pr. års service, ikke de to prisskilte. En ombygning, der koster halvt så meget, men som giver en tredjedel af årene, er den dyre mulighed i forklædning.
Reparation hælder til højrenår sliddet er dimensionelt og moderat, er basismetallet sundt, dette er den første ombygning, og geometrien passer stadig til din harpiks.
Udskiftning hælder til højrenår tæringen er kommet dybt, når skruen allerede er genopbygget før, når dit materiale er skiftet, og den gamle geometri ikke længere passer, eller når sættet er en almindelig størrelse, hvis erstatningspris ligger tæt på reparationstilbuddet.
Vores reparation vs udskiftningsvejledning opstiller den fulde beslutningstabel.
Korrekt opbevaring og håndtering af reserveskruetønder
Et ekstra sæt er kun nyttigt, hvis det er lige og rent, når du har brug for det. Opbevar skruerne vandret med støtte i længden, og læn aldrig på spidsen. Beklæd dem mod rust, hold dem tildækket, og hold specifikationsarket og målte hårdhedstal sammen med delen.
Sparesæt-rotationsstrategiener mere værd end et ekspeditionsgebyr, og næsten ingen leverandør vil fortælle dig dette. Køb erstatningen, før det nuværende sæt fejler. Kør det nye sæt, send det gamle til genopbygning, mens produktionen fortsætter, og behold det genopbyggede sæt på hylden som reserve.
Du ejer nu en rotation med nul uplanlagt nedetid, og hver fremtidig udskiftning sker efter din tidsplan i stedet for kl. 02.00 på en lørdag. Strategien koster et sæt arbejdskapital og tilbagebetaler den første gang, der ikke sker et sammenbrud.
Er det processen eller maskinen? En beslutningsport
Her er afsnittet ingen konkurrent skriver, og det vil spare dig mere tid end resten af denne guide tilsammen.
Når der opstår en støbedefekt, griber de fleste hold efter maskinindstillingerne. Temperatur, modtryk, injektionshastighed, holdetid. Nogle gange er det rigtigt. Men når plastificeringsenheden er slidt, genopretter ingen indstilling processen, og uger forsvinder ind i en søgning, der aldrig kunne lykkes.
Kør denne gate, før du rører et andet sætpunkt.
1. Ændrede noget sig?Nyt harpiksparti, nyt farvestof, nyt genslibningsforhold, ny form, en indstilling, som nogen har justeret? Hvis ja, forfølge ændringen. Dette er et procesproblem, indtil det modsatte er bevist.
2. Opstod fejlen pludseligt eller sneg sig ind over uger?Pludselig peger på en ændring eller en ødelagt komponent. Gradvise punkter ved slid. Slid ankommer ikke natten over.
3. Er puden konsekvent skud til skud?En inkonsekvent pude er tjekringen, der taler. Undersøg det før noget andet.
4. Er output faldet ved samme skruehastighed, eller er genoprettelsestiden strakt?Begge peger på frigang, hvilket betyder skrue- eller cylinderslitage. Indstillinger kan ikke gendanne mistet frigang.
5. Er smeltetemperaturen stigende ved uændrede sætpunkter?Skruen genererer ekstra forskydningsvarme, normalt fordi den arbejder hårdere mod en slidt frigang.
6. Kommer sorte pletter tilbage efter hver rengøring?Materialet ligger på et dødt sted. På et ældre sæt er det døde punkt ofte slidt rydning, der rummer nedbrudt smeltning.
Tre eller flere "ja"-svar på spørgsmål 3 til 6 betyder, at maskinen fortæller dig, at plastificeringsenheden er slidt. Stop tuning. Træk i skruen og mål den.
Målingen tager en time. At jage en mekanisk defekt gennem indstillingerne tager uger, og den konvergerer aldrig, fordi svaret aldrig var i controlleren.
Fejlfindingsvejledning med rodårsagstabel
Hver defekt nedenfor kan komme fra proces eller mekanisk slid. Tabellen navngiverskrue og tøndegrundårsagen, fordi det er den halvdel, alle andre udelader.
| Problem | Symptom | Skrue / tønde årsag | Korrigerende handling |
|---|---|---|---|
| Sorte striber / brændemærker | Mørke pletter eller striber i delen; værre efter et stop | Nedbrudt materiale anbragt i slidt frigang eller et dødt sted; scorede boring; beskadiget skrueoverflade | Dyb udrensning. Hvis pletter vender tilbage, skal du trække og inspicere. Tjek for ridser og slidt spillerum. Udskift, hvis sættet indeholder materiale |
| Inkonsekvent skudstørrelse / korte skud | Skudvægt driver; pude varierer skud til skud | Kontroller, at ringen ikke tætner(mest almindeligt); slidte flyve lader smelte lække bagud; tøndeboring oversize | Efterse kontrolringen først. Mål derefter frigangen. Indstillinger løser ikke en utæt kontraventil |
| Smeltetemperaturen stiger | Faktisk smeltetemperatur over sætpunkter; materiale misfarvning | Overdreven forskydning fra forkert kompressionsforhold; slidt spillerum får skruen til at arbejde hårdere; drevet termoelement | Bekræft termoelementer. Tjek skruehastighed og modtryk. Hvis geometrien er forkert for harpiksen, er skruen fixet |
| Langsom genopretning / lang blødgøring | Restitutionstiden strækker sig; cyklustiden vokser | Slidt spillerum, der reducerer pumpeeffektiviteten; foder sektion spørgsmål; forkert geometri for harpiksen | Tjek fødehalskøling og pillefoder først. Mål derefter frigang mod tegningen |
| Stigende motorbelastning/modtryk | Motorforstærkere stiger ved konstant output; drejningsmoment alarmer | Skruen trækker i boringen (fejljustering, bøjet skrue); overdreven forskydning; forringet materialebygningsmodstand | Kontroller justeringen og skruens rethed. En bøjet skrue slider den ene side af boringen og vil også ødelægge en ny tønde |
| Materiale nedbrydning / misfarvning | Gulning, sprøjt, skørhed, lugt | Opholdstid for lang (skud for lille til løbet); skære for aggressiv; døde pletter med materiale | Tjek forholdet mellem skudstørrelse og tøndekapacitet. Reducer forskydning. På varmefølsomme harpikser kan en skrue med lavere kompression være den eneste rigtige løsning |
| Usmelter / faste partikler delvist | Hårde pletter; linse-lignende defekter; svage punkter | Utilstrækkelig smeltekapacitet: L/D for kort, kompression forkert, output skubbet forbi, hvad skruen kan smelte, eller slidt spillerum | Reducer output eller opgrader til en barriereskrue. Hvis sættet er slidt, genvinder ingen indstilling smeltningen |
| Farvestriber/dårlig spredning | Ujævn farve; masterbatch spredes ikke | Ingen blandesektion; slidt skrue blandes dårligt; forkert skrue til en fyldt eller farvet blanding | Angiv en blandesektion (Maddock eller pin). Bekræft først, at skruen ikke bare er slidt op |
Sorte striber eller brændemærker
Nedbrudt polymer sætter sig et sted og bryder løs i stykker. De klassiske gemmesteder er slidt frigang, en slidt boring, en beskadiget tjekring og ethvert dødt punkt, hvor flow stagnerer.
Dyb udrensning først. Hvis pletterne kommer tilbage efter en grundig udrensning, er materialet ikke blot rester. Den bliver fremstillet kontinuerligt af et sted i din maskine, og du skal trække i skruen og finde den.
Inkonsekvent skudstørrelse eller korte skud
Tjek ringen, før du trykker på en indstilling. Når kontraventilen holder op med at forsegle, slipper smelten bagud under indsprøjtning, og det skud, som maskinen troede den målte, er ikke det skud, formen modtager.
Giveawayen er puden. En konsekvent proces holder en stabil pude. Når puden vandrer skud til skud, går smelten et sted hen, den ikke burde.
Smeltetemperaturen stiger eller er for høj
Mål den faktiske smeltning med en sonde i stedet for at stole på sætpunkterne. Hvis den faktiske smelte løber langt over zonerne, kommer den ekstra varme fra forskydning, ikke fra båndene.
Forskydningsvarme stiger, når kompressionen er for aggressiv for harpiksen, når skruehastigheden er for høj, når modtrykket er for højt, og når en slidt skrue skal arbejde hårdere for at flytte det samme materiale.
Langsom skruegenvinding / lang plastificeringstid
Start ved tragten. Bropiller, en overophedet foderhals og utilstrækkelig foderafkøling udsulter alle skrue- og strækgenvindingen, og ingen af dem er en skruedefekt.
Hvis foderet er sundt, og restitutionen stadig er langsom, måles frigangen. En skrue, der har mistet sin pumpeeffektivitet for at blive slidt, tager længere tid om at fylde det samme skud, og cyklustiden afspejler det.
Stigende motorbelastning eller modtryk
Stigende forstærkere ved konstant output betyder, at noget gør modstand. En bøjet skrue, der trækker i boringen, er den farlige sag: den slider den ene side af tønden, og en ny skrue, der er installeret mod den forskydning, slides på samme måde i samme tidsplan.
Tjek ligehed og justering, før du bestiller noget. Ensidig boring er fingeraftrykket.
Materiale nedbrydning eller misfarvning
To årsager dominerer: Materialet er for varmt, eller det har været varmt for længe. Den anden er den, folk savner.
Et skud, der er alt for lille til, at tøndebladene smelter, mens de sidder igennem cyklus efter cyklus, koger forsigtigt, indtil det gulner. Intet skruedesign fikser et underdimensioneret skud i en overdimensioneret løb. Ret skruediameteren, eller flyt opgaven til en mindre maskine.
Sådan bestiller du en erstatningsskruetønde
Ingen konkurrent dækker dette, og det er den del, købere faktisk har brug for. Uanset om du bestiller fra OEM eller fra en uafhængigskruetøndefabrik, de samme oplysninger driver citatet.
Dimensioner og specifikationer, du skal angive
- Maskinmærke og model.Et navneskiltfoto er nok til at bekræfte monterings- og drivendemålene.
- Skruediameter og L/D-forhold,fra en tegning eller målt direkte.
- Harpiksen, med fyldstofindhold.Dette driver basisstålet og overfladebehandlingen mere end noget andet på listen.
- Skudstørrelse og målcyklus,så geometrien kan optimeres i stedet for at kopieres.
- En tegning eller en slidt prøve.Enten virker. En slidt del kan måles og hele geometrien rekonstrueres.
- Hvad gik galt sidste gang.Send slidmønsteret sammen med delen. Glat dimensionstab siger slid. Pitting siger korrosion. Ensidigt slid siger justering, hvilket en ny skrue ikke vil fikse.
Den sidste genstand er den, købere glemmer, og det er den, der forhindrer dig i at købe en tro kopi af en fejl.
OEM-Match vs Custom Design: Fordele og ulemper
Et OEM-matchgengiver den oprindelige geometri. Det er det rigtige kald, når den originale skrue passede til din proces og simpelthen blev slidt op. Forudsigelig, verificerbar i forhold til tegningen, ingen procesforlængelse.
Et brugerdefineret designændrer geometrien, så den passer til det, du rent faktisk løber i dag. Det er det rigtige kald, når processen flyttede sig, og skruen ikke gjorde det: du tilføjede genslibning, skiftede til en fyldt kvalitet, ændrede outputmål, eller den originale skrue håndterede aldrig din harpiks godt.
Bestilling af en OEM-match, når processen har ændret sig, reproducerer problemet i nyt stål. At bestille et brugerdefineret design, når originalen var fin, tilføjer omkostninger og fornyelse for ingenting. Slidmønsteret fortæller dig, hvilken situation du er i.
Hvad kan du forvente, når du køber fra Kina
Gennemløbstiden afhænger af geometrien, overfladebehandlingen og om der findes en tegning. Bed om det skriftligt sammen med dit tilbud, og spørg hvad uret starter på: bekræftelse af tegningen, eller købsordren. De er ikke samme dato, og forskellen er ofte en uge.
Tre ting, der er værd at slå fast, før du forpligter dig:
- Når produktionen starter.Reverse-engineering af en slidt prøve tilføjer tid, før en enkelt chip skæres. En tegning fjerner det trin.
- Hvad overfladebehandlingen tilfører.Bimetalbelægning og hårdmetalsprøjtning er separate procestrin med deres egen kø.
- Søfragt, separat.Det er ikke i produktionstiden, og det er antallet, der overrasker førstegangskøbere.
Vores eget tilbud er gennemsigtigt af design: vi giver en estimeret pris, der dækker produktet, forsendelsen og den løbende vedligeholdelse, så der er ikke noget at opdage senere. Du får det tilbud inden for 12 timer.
Planlæg om leveringstid med reservesæt-rotationen beskrevet tidligere. Et sæt bestilt fra en slidlog afsendes på din tidsplan. Et sæt bestilt fra et sammenbrud sendes mod uret, med fly til en pris, ingen nyder at forklare.
Kvalitetsacceptkriterier og inspektionspunkter
Det er de kontroller, der adskiller en rigtig leverandør fra en billig. Bed om dem skriftligt, før du afgiver ordren, og bekræft dem, når sættet ankommer:
- Udvendig diameter på flere punkter langs hver flyvning
- Boringsdiameter og cylindricitet
- Overfladehårdhed som enmålt værdi(HV eller HRC), ikke en katalogspecifikation
- Nitreret kassedybde eller legeringslagsdybde på en bimetallisk boring
- Koncentricitet og ligehed
- Overfladeruhed (Ra)
- Basisstålkvalitet, bekræftet
Hårdheden og sagsdybden er de to, der betyder mest, og de to nedgraderes oftest stille og roligt. Et nitreret lag ved 950–1050 HV og 0,5–0,8 mm dybt er en specifikation, du kan holde en leverandør til. "Nitrideret" i sig selv er det ikke.
Hvis et citat lander dramatisk under de andre, så spørg hvad stålet er, og hvor dybt behandlingen stikker. Det er næsten altid der forskellen gemmer sig, og du betaler den tilbage i tidligt slid.
Vores fulde sourcing-gennemgang findes i den brugerdefinerede bestillingsguide for skruetønde.
Har du brug for en udskiftning eller en specialindsprøjtningsskrue? Send din maskinmodel, tegning eller slidte prøve. Vi citerer inden for 12 timer.
Få et tilbud på skruetøndeOfte stillede spørgsmål
Q: Hvor længe holder en sprøjtestøbningsskruetønde?
A: På ikke-ætsende harpikser som PE og PP kører vores nitrerede 38CrMoAlA injektionsskruer omkring 10.000-20.000 timer. Glasfyldte forbindelser, PVC og kraftig genslibning reducerer det, og hvor langt afhænger af fyldstofindhold og output. Løb ikke uret og håb: mål. Tjek flyvningens OD og borings-ID i forhold til byggetegningen mindst én gang om året ved slibende drift, og log trenden. Tendensen, ikke et timetal, fortæller dig, hvornår du skal bestille det næste sæt.
Q: Hvad er standardafstanden mellem en skrue og tønde?
A: Der er ikke et enkelt tal, fordi frigang skalaer med skruediameter. Industriens tommelfingerregel for et nyt sæt er cirka 0,001 inch radial frigang pr. side for hver tomme skruediameter, så en 60 mm skrue lander nær 0,06 mm pr. side. Din byggetegning er autoriteten. Som en praktisk servicegrænse, når den målte frigang er vokset til omtrent det dobbelte af byggeværdien, eller output er faldet mærkbart ved samme skruehastighed, skal du planlægge udskiftningen.
Q: Kan jeg bruge en skrue til flere forskellige harpikser?
A: Inden for en familie, ja. En skrue til generelle formål håndterer PE, PP, PS og ABS acceptabelt, hvilket er grunden til, at maskinbyggere sender den som standard. På tværs af familier, nej. En GP skrue på stiv PVC nedbryder materialet og korroderer stålet. En GP-skrue på glasfyldt nylon slides hurtigt. Og en skrue, der er dimensioneret til et skudvolumen, kan ikke tjene et job, der bruger en lille brøkdel af tønden uden at koge materialet. Hvis dine harpikser spænder over disse huller, skal du bruge mere end én skrue eller en skrue designet til det sværeste tilfælde.
Q: Hvordan kan jeg se, om min sprøjtestøbeskrue er slidt?
A: Maskinen fortæller dig det først, og mikrometeret bekræfter det. Hold øje med output, der falder ved den samme skruehastighed, restitutionstidsstrækning, smeltetemperaturstigning ved uændrede sætpunkter, sorte pletter, der vender tilbage efter rensning, og skudstørrelsesdrift. Enhver af disse retfærdiggør at trække i skruen. Mål derefter flyvningens OD med et mikrometer og borings-ID med en boringsmåler, ved afstemte positioner, og sammenlign den radiale frigang med tegningen. Symptomer tyder på; måling bekræfter.
Q: Hvad er en bimetallisk skruetønde, og hvornår har jeg brug for en?
A: En bimetallisk tønde beholder en krop af legeret stål og smelter en hårdere slidlegering ind i boringen. På vores tønder sprøjter vi hård legering hele cirklen rundt om boringens slidzone, hvilket bringer den indvendige hårdhed til 62 HRC. Linjen er let at tegne:glasfiber op til 30% kører fint på et nitreret 38CrMoAlA sæt. Over 30% glas, med mineralsk fyldstof eller flammehæmmende middel, eller på ætsende harpiks, gå bimetallisk. Den nitriderede kasse er et 0,5-0,8 mm diffusionslag, og tungt fyldstof skærer igennem det længe før stålet nedenunder er færdigt.
Spørgsmål: Påvirker skruedesign delens kvalitet i sprøjtestøbning?
A: Direkte og mere end de fleste procesindstillinger. Skruegeometri bestemmer, hvor fuldstændigt materialet smelter, hvor ensartet smeltetemperaturen er, hvor godt farve og fyldstof spredes, og hvor konsistent skuddet er. Afsmeltninger, striber, spredning, nedbrydning og skudvariationer spores alle tilbage til skruedesign eller skrueslid mindst lige så ofte, som de spores tilbage til controlleren. Når en defekt modstår enhver indstillingsændring, du foretager, er geometrien eller sliddet normalt årsagen.
Q: Hvad er forskellen mellem en injektionsskrue og en ekstruderingsskrue?
A: En ekstruderingsskrue roterer kontinuerligt, og pumperne smelter fremad uden at stoppe. En injektionsskrue udfører to opgaver: den roterer for at blødgøre et skud, stopper derefter med at rotere og kører fremad som et stempel for at sprøjte det ind. Den frem- og tilbagegående handling er grunden til, at indsprøjtningsskruer har en tjekring ved spidsen, og hvorfor de har kortere L/D-forhold, typisk 18:1 til 25:1, end ekstruderingsskruer. Materiale sidder også i en indsprøjtningscylinder mellem skuddene, hvilket gør opholdstid og skudstørrelse kritisk.
Q: Kan en producent af skruetønde kopiere min skrue uden en tegning?
A: Ja. Send den slidte del og geometrien kan måles og rekonstrueres: diameter, aspektforhold, kanaldybde og pasformen ved drevenden. Vi holder indsprøjtningsskruer til ±0,001 mm. En advarsel, der er værd at nævne: en slidt skrue måler mindre, end den forlod fabrikken, så udskiftningen bør bygges efter den oprindelige design hensigt snarere end til de slidte dimensioner. Send slidmønsteret sammen med delen, og den nye skrue bliver specificeret mod fejlen i stedet for at arve den.
Konklusion
Tre ideer bærer hele guiden.
Udvælgelsen følger harpiksen.Geometri (L/D, kompressionsforhold, skruetype) matcher, hvordan din polymer smelter. Overfladebehandling matcher, hvor snavset dit foder er. Rene harpikser kører glad på nitreret 38CrMoAlA. Slibende og ætsende tilførsler har brug for en bimetallisk boring, og specificering af den rene kasse er den mest almindelige måde, hvorpå et nyt sæt dør tidligt.
Vedligeholdelse køber år, og data køber planlægning.Rens før hvert stop, rengør med messing i stedet for stål, og mål afstanden hver gang skruen er ude. En slidlog bliver "er den slidt?" til "hvornår går det over stregen?", som er forskellen mellem en planlagt omstilling og en nedlukning.
Diagnosticer maskinen, før du justerer processen.Når output falder, cyklusser strækker sig, puden vandrer eller pletter vender tilbage efter rengøring, taler plastificeringsenheden. Indstillinger kan ikke genoprette tabt spillerum eller genforsegle en slidt tjekring. Træk i skruen og mål den.
Nanhaiya har bygget skruer og tønder i over tyve år og betjener 500+ kunder over hele verden. Vores indsprøjtningsskruer er bearbejdet af 38CrMoAlA, bratkølet og hærdet, derefter gasnitreret ved 500–560 °C til et 0,5–0,8 mm kabinet ved 950–1050 HV, holdt til en tolerance på ±0,001 mm, og klassificeret i 0,00-00 timer, 00-10 timer, 00-20 timer. harpikser. Hvor fremføringen er hårdere, sprøjter vi hård legering hele cirklen rundt om boringens slidzone og tager den indvendige hårdhed til 62 HRC.
Inden du bestiller, gennemgår vores ingeniører parametrene sammen med dig: diameter, aspektforhold, skruekanaldybde og materialevalget mellem 38CrMoAlA og en duplekslegering. Den konsultation er gratis, og det efterfølgende tilbud inkluderer produkt, forsendelse og forventede vedligeholdelsesomkostninger, så der kommer intet frem senere, som ikke var på siden.
Efter levering understøtter vores teknikere installation og idriftsættelse, garantien løber til kontrakt (normalt et til to år), og ethvert eftersalgsproblem får svar inden for 24 timer og en løsning inden for 48.
Send os din maskinmodel, harpiks og det problem, du prøver at løse. Du vil have en specifikation og et tilbud inden for tolv timer.
Fortæl os din maskine, din harpiks og hvad der gik galt sidste gang. Vi vil specificere det sæt, der løser det, ikke det, der gentager det.
Kontakt Nanhaiya for et tilbud