Nyheder

Industri nyheder

Enkeltskrue vs parallel dobbeltskrue pelletiseringslinje: hvilken passer til dit materiale?09 2026-09

Enkeltskrue vs parallel dobbeltskrue pelletiseringslinje: hvilken passer til dit materiale?

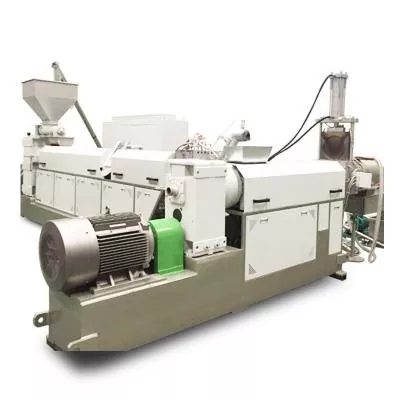
Vælg en enkeltskruet pelleteringslinje, når råmaterialet allerede er tæt på den endelige formulering, og hovedopgaverne er stabil transport, smeltning, smeltefiltrering, trykgenerering og pelletskæring. Det er et praktisk udgangspunkt for konsekvent PE eller PP efterslibning, enkel genpelletering, laboratoriearbejde og små til mellemstore produktioner. Vælg en parallel pelleteringslinje med dobbeltskruer, når maskinen skal blande såvel som pelletering. Det er bedre egnet til fyldstoffer, pigmenter, polymerblandinger, masterbatch, modificeret plast, flere fødestrømme og stærkere devolatilisering. Køb ikke dobbeltskruelinjen, fordi dens angivne output er højere. Køb det, når dets procesfunktioner matcher formuleringen.
Planetskrue vs enkelt- og dobbeltskrue: hvornår er opgraderingen det værd?31 2026-08

Planetskrue vs enkelt- og dobbeltskrue: hvornår er opgraderingen det værd?

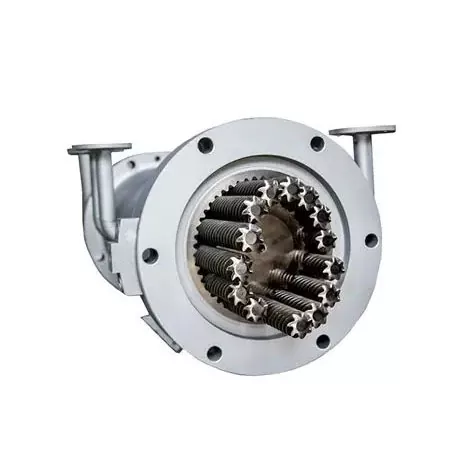
Vælg en planetskrue, når formuleringen har brug for fremragende fordelingsblanding, bredt varmeoverførselsområde, selvtørrende virkning eller trinvis afgasning, især med varmefølsom PVC, højfyldte forbindelser, elastomerer, klæbemidler og kompositmaterialer. Bliv med en enkelt skrue, når processen er stabil og primært har brug for økonomisk smeltning, transport og tryk. Vælg en co-roterende dobbeltskrue, når højhastighedsblanding, fleksibel sidefremføring eller stærkere dispersivt arbejde er prioriteret. Hvis matricen har brug for mere tryk, end planetsektionen kan levere, planlæg nedstrøms trykstadiet før bestilling.
Valg af sprøjtestøbningsskruespids: tjek ringslid, pasform og RFQ-tjekliste31 2026-08

Valg af sprøjtestøbningsskruespids: tjek ringslid, pasform og RFQ-tjekliste

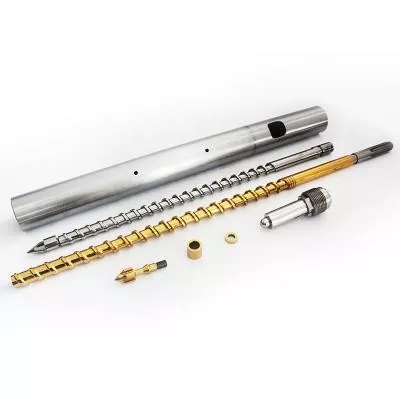
Vælg en sprøjtestøbningsskruespids ud fra fire ting: kontraventildesignet, den nøjagtige skrue- og cylindergrænseflade, den forarbejdede harpiks og fyldstof og slidmønsteret for den eksisterende samling. Maskinmodel alene er ikke nok, når versioner, tidligere reparationer eller ikke-standard skruer kan eksistere. For en erstatningsordre skal du sende den originale tegning, når den er tilgængelig, og derefter kontrollere gevindet, skulderen, spidslængden, ringvandringen, sædet, udvendig diameter og smeltepassager mod den faktiske maskine. Et godt citat starter med geometri. Materiale og overfladebehandling kommer dernæst.
Nitrerede vs bimetalliske enkeltskruer: match overfladen med harpiksen og fyldstoffet31 2026-08

Nitrerede vs bimetalliske enkeltskruer: match overfladen med harpiksen og fyldstoffet

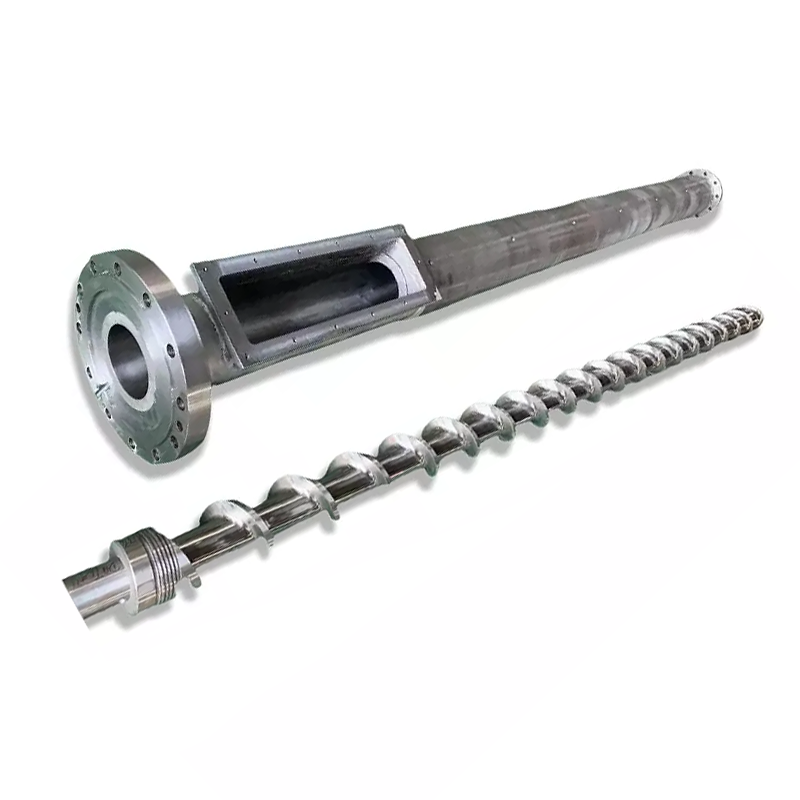
Vælg nitrering, når en behandlet ståloverflade passer til den verificerede slid-, korrosions- og dimensionelle pligt. Vælg flyvebelægning eller en anden bimetallisk konstruktion, når projektet har brug for en anden legering i området med størst slid. For hård service kan det bedre svar være en hårdtbehandlet skrue med en kompatibel bimetallisk cylinder. Ingen mulighed er automatisk overlegen. Start med fejltilstanden, godkend derefter skrue- og cylindermaterialer, lagplaceringer, behandlingsrute og inspektionskriterier sammen.
Skruehastighed, smeltetemperatur og output: hvorfor en indstilling ændrer de andre31 2026-08

Skruehastighed, smeltetemperatur og output: hvorfor en indstilling ændrer de andre

Forøgelse af skruehastigheden øger normalt modstandsstrømmen og den hastighed, hvormed materialet kommer ind i processen, men forholdet er ikke ubegrænset eller perfekt lineært. Flere omdrejninger i minuttet kan også tilføje forskydningsvarme, forkorte opholdstiden og blotlægge en svag føde- eller smeltedel. Skift én styret variabel ad gangen, vent på en stabil tilstand, og sammenlign derefter output, smeltetemperaturprofil, tryk, motorbelastning og produktkvalitet. Stop, når en af ​​dem når sin godkendte grænse, selvom drevet kan dreje hurtigere.
Sådan rengøres en enkeltskrueekstruder uden at beskadige skruen eller cylinderen28 2026-08

Sådan rengøres en enkeltskrueekstruder uden at beskadige skruen eller cylinderen

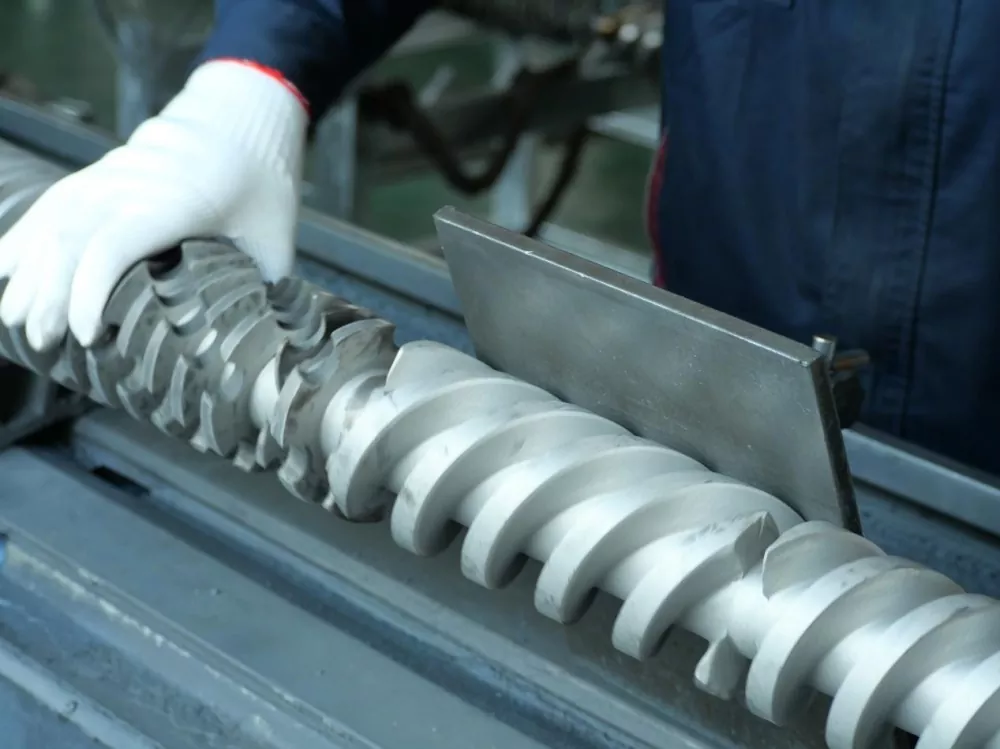
Brug en lagdelt metode. Start med materiale- og maskinleverandørens godkendte renseprocedure, mens ekstruderen forbliver under normal driftskontrol. Hvis rester vender tilbage, eller skruen skal blotlægges, skal du stoppe, isolere og kontrollere farlig energi i henhold til anlæggets procedure. Til en fjernet skrue skal du bruge komponentgodkendt ikke-skadende værktøj. Branchevejledning anbefaler messingværktøj, kobbergaze og bomuldsklud og advarer mod stålskrabere og lokal opvarmning af brænderen. Undersøg de rene overflader, før du beslutter, at problemet er slid.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere