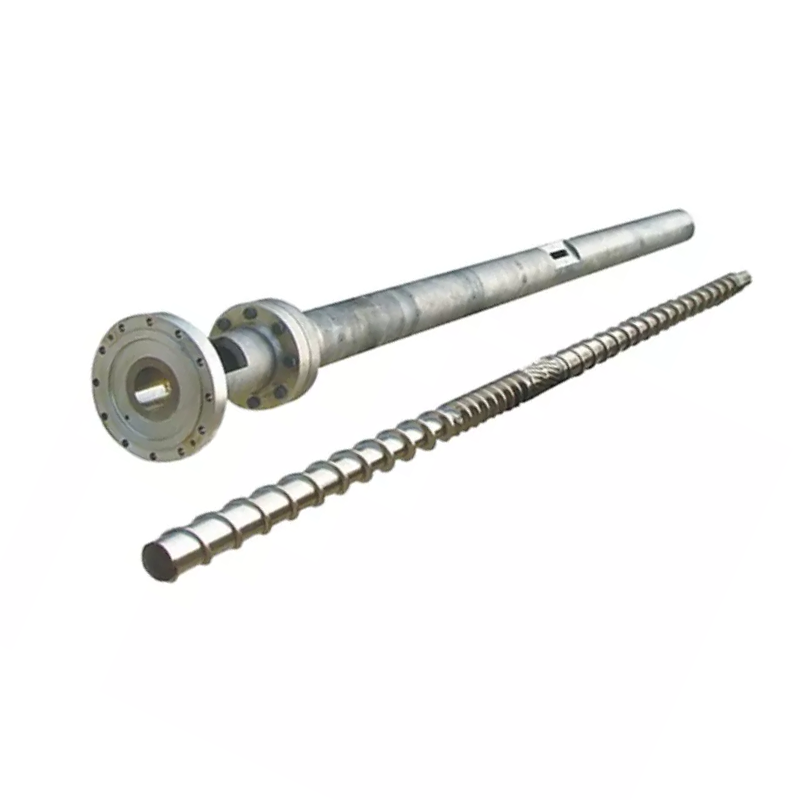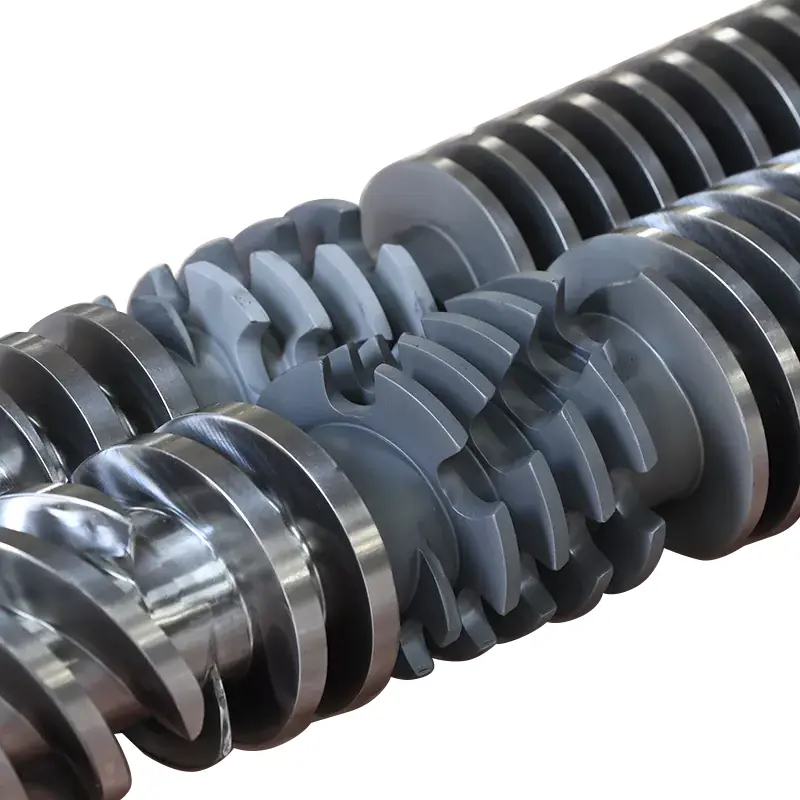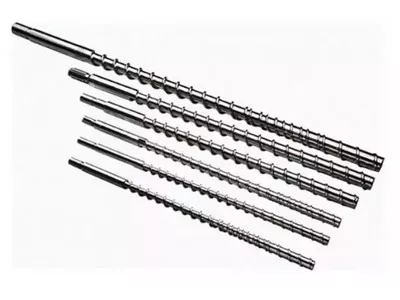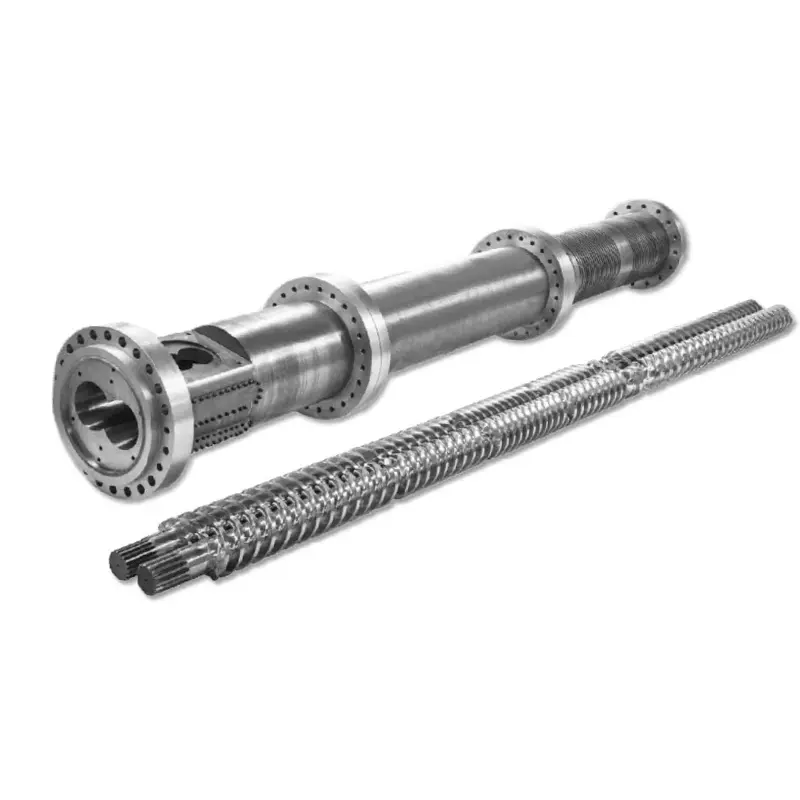
Indsprøjtningsskrue L/D-forholder arbejdslængde divideret med skruediameter, og de fleste indsprøjtningsskruer kører 18:1 til 25:1. Her er, hvad intet spec-ark fortæller dig: du kan ikke ændre L/D på en maskine, du allerede ejer. Længden er fastsat af tønden. Det du kan ændre erskrue diameter, og i en fast tønde, at et valg flytter L/D, skudkapacitet og indsprøjtningstryk sammen i modsatte retninger. En mindre skrue giver et højere L/D, et mindre skud og mere tryk. Match den handel med din harpiks og din del, og de fleste L/D-spørgsmål svarer sig selv.
Hvad L/D-forhold betyder på en injektionsskrue
L/D er arbejdslængden af skruen (L) divideret med dens udvendige diameter (D). En skrue, der er 22 gange længere, end den er bred, har en L/D på 22:1.
Forholdet skalerer med størrelsen. En 40 mm skrue ved 22:1 har en arbejdslængde på 880 mm. En 80 mm skrue ved 22:1 er 1.760 mm lang. Samme forhold, meget forskellige maskiner.
Hvad forholdet egentlig beskriver erhvor meget landingsbane skruen skal gøre sit arbejde. Fodring, smeltning og måling sker alt sammen langs den længde. Mere længde betyder mere smeltekapacitet og mere blanding. Mindre længde betyder mindre af begge dele, og mindre tid for materialet til at sidde varmt.
De fleste indsprøjtningsskruer lander mellem 18:1 og 25:1, med 20:1 til 22:1 den fælles grund på maskiner til generelle formål. Søjleguiden dækker det fulde billede i voressprøjtestøbning skrue tønde guide.
Hvorfor Injection L/D er kortere end ekstruderings-L/D
Ekstrudere kører normalt 25:1 til 33:1. Indsprøjtningsskruer forbliver kortere, og årsagen er cyklussen, ikke traditionen.
En ekstruderskrue roterer kontinuerligt. Materiale kommer ind i den ene ende, bevæger sig igennem og forlader i den anden. Intet venter.
En indsprøjtningsskrue arbejder i stød. Den roterer for at blødgøre et skud, trækkes tilbage og stopper derefter. Det sprøjter, og formen afkøles. Under alt dette sidder smelten, der allerede er i tønden, stille og forbliver varm.
At ventetiden er hele forskellen. En længere tønde holder mere smelte, og på en injektionsmaskine betyder mere smelte mere materiale, der venter gennem flere cyklusser. For en varmefølsom harpiks er ekstra længde ikke ekstra kapacitet. Det er ekstra termisk historie.
Så injektionsdesign balancerer smeltekapacitet mod opholdstid, mens ekstrudering for det meste kun køber smeltekapacitet.
Det, ingen fortæller dig: Du kan ikke ændre L/D
Artikler om L/D taler, som om du skal vælge et tal. På en maskine, du allerede ejer, gør du det ikke.
L er fastgjort af tønden.Tønden er en bearbejdet trykbeholder, der er boltet ind i maskinrammen, med dens varmezoner, fødehals og montering bygget op omkring en længde. Ingen gør en tønde længere.
Så den eneste variabel tilbage i L/D er D, skruediameteren. Skift diameteren, og forholdet ændres med det, fordi længden over linjen aldrig bevæger sig.
Det er derfor, maskinbyggere angiver to eller tre skruediametre for den samme maskine. De tilbyder dig ikke tre skudstørrelser. De tilbyder dig tre point på en afvejningskurve, og skudstørrelsen er kun en af de ting, der bevæger sig.
Skruediameter: Håndtaget, der flytter alt
I en fast tønde flytter et valg fire ting på én gang. Forstå denne tabel, og du forstår injektion L/D.
| Hvis du vælger en... | Mindre skruediameter | Større skruediameter |
|---|---|---|
| L/D-forhold | Højere(samme L, mindre D) | Sænke(samme L, større D) |
| Skudkapacitet | Mindre(mindre volumen pr. mm slaglængde) | Større |
| Injektionstryk tilgængeligt | Højere(samme kraft på et mindre område) | Sænke |
| Smeltekapacitet pr. skud | Bedre(mere L/D for mindre materiale) | Mindre generøs |
| Opholdstid for en given del | Kortere(shot bruger mere af en mindre tønde) | Længere |
| Dragter | Små præcisionsdele, tynde vægge, højviskositet og varmefølsomme harpikser | Store skud, råharpikser, tykke sektioner |
Læs presserækken igen, for den afgør flere job, end folk forventer. Maskinens hydrauliske eller elektriske drev leverer en fast kraft til bagsiden af skruen. Tryk er kraft divideret med areal. En mindre skrue har mindre overfladeareal, så den samme kraft giver højere smeltetryk.
Derfor lander tyndvægget og højviskositetsarbejde ofte på den lille skrue: Den kan skubbe smelten ind i et tæt hulrum, som en stor skrue ikke kan fylde. Jo højere L/D, der følger med, er en bonus, ikke en tilfældighed.
Og læs også boligrækken. Det er den, der stille og roligt afgør, om din pc gulner.

Hvordan L/D påvirker skudstørrelsen
L/D indstiller strengt taget ikke skudstørrelsen. Diameter og slaglængde gør: skudvolumen er skruens tværsnitsareal ganget med hvor langt den bevæger sig.
Men på en rigtig maskine kan du ikke adskille dem, fordi den samme diameter, der sætter dit skud, også sætter din L/D. Vælg den lille skrue til en lille præcisionsdel, og du har i samme øjeblik valgt en højere L/D.
Den praktiske konsekvens er lykkelig. Skruen, der giver dig det lille skud, giver dig også mere smeltelængde pr. gram materiale og højere indsprøjtningstryk. Disse tre ejendomme passer til de samme jobs, og derfor fungerer handelen oftere rent.
Hvor det holder op med at være glad, er når du tvinger en del på den forkerte skrue. Kør et meget lille skud på en skrue med stor diameter, og du får det værste af begge dele: et lavt L/D, en enorm tøndevolumen i forhold til dit skud og materiale, der cykler gennem varme alt for længe.
Opholdstid: Kvalitetsdræberen, du kan beregne
Opholdstid er, hvor længe et givet stykke polymer forbliver varmt inde i tønden, før det injiceres. Det er det mest undervurderede tal inden for sprøjtestøbning, og du kan anslå det på tredive sekunder.
Opholdstid ≈ (løbsskudkapacitet ÷ din skudstørrelse) × cyklustid
Begge kapaciteter i samme enheder. Tag skudkapacitet fra maskinens bedømmelse.
Arbejd et eksempel. En maskine vurderet til 200 g skudkapacitet, der kører en 20 g-del på en 30-sekunders cyklus. Forholdet er 10, så smelten gennemgår cirka ti cyklusser. Opholdstiden er omkring 300 sekunder eller fem minutter.
Fem minutter ved smeltetemperatur er lang tid for PC, POM, PET eller PVC. Intet ved dine indstillinger er forkerte. Delen er simpelthen for lille til tønden, og materialet koger, mens det venter på sin tur.
Flyt nu det job til en mindre skrue. Skudkapaciteten falder til f.eks. 80 g. Den samme del på 20 g bruger nu en fjerdedel af tønden, smelten gennemgår fire cyklusser i stedet for ti, og opholdstiden falder til cirka to minutter.
Du har ikke ændret noget sætpunkt. Du ændrede skruediameteren, og nedbrydningsproblemet fulgte med.
20–80 % skudkapacitetsbåndet
Almindelig citeret industrivejledning er at holde dit skud et sted mellem omkring 20 % og 80 % af maskinens nominelle skudkapacitet. Bekræft båndet i forhold til din maskines manual, men logikken bag det holder overalt.
Under bandet, opholdstiden er lang. Materiale gør for mange ture gennem varmen, og varmefølsomme harpikser nedbrydes. Dette er den fiasko, formlen ovenfor fanger.
Over båndet, to ting går i stykker. Der er ikke nok tønde tilbage til at holde en ordentlig pude, så pakningen bliver inkonsekvent skud til skud. Og skruen har mindre tid og længde til at smelte en næsten fuld tønde materiale, så smeltekvaliteten lider lige præcis, når du beder om det meste af det.
Land i midten af båndet og maskinen har plads til at arbejde. Hvis din del sidder uden for den, er den korrekte løsning en anden skruediameter eller en anden maskine, ikke et heroisk sæt procesindstillinger.
Hvordan L/D påvirker smeltekvaliteten
Længde er smeltekapacitet, og smeltekapacitet er kvalitet.
Mere L/D giver mere fuldstændig smeltning.Faste pellets skal længere rejse mod den varme tøndevæg, så færre af dem overlever som usmeltede. Hårde pletter og linseformede indeslutninger i delen er smeltende fejl, og længden bekæmper dem.
Mere L/D giver mere homogen smeltning.Temperaturen udjævnes, farve og fyldstof fordeler sig bedre, og smelten, der ankommer til checkringen, er mere konsistent fra skud til skud. Det viser sig som et bredere procesvindue.
Mere L/D giver også mere termisk historie.Den samme længde, der smelter grundigt, holder også materialet længere, og for PVC, PC, POM og PET er det en omkostning, ikke en fordel.
Så smeltekvalitet er ikke et tilfælde af mere er bedre. Det er en balance: nok længde til at smelte helt, ikke så meget tøndevolumen, at materialet venter for længe på at blive brugt. Når smeltekapacitet er din specifikke begrænsning, hæver en barriereskrue den uden at tilføje en millimeter tønde.
Valg af L/D og Diameter efter Resin og Part
Sæt håndværkene sammen, og valget falder ud af harpiksen og delen.
| Din situation | Læn dig mod | Hvorfor |
|---|---|---|
| Små, tyndvæggede præcisionsdele | Mindre skrue, højere L/D | Højere injektionstryk fylder tynde sektioner; god smeltning pr. gram; kort bopæl |
| Varmefølsom harpiks (PC, POM, PET, PVC) | Mindre skrue til skuddet; kortere ende af L/D-båndet | Opholdstiden er fjenden. Hold skuddet stort i forhold til løbekapaciteten |
| Højviskositets ingeniørharpiks | Mindre skrue, højere L/D | Kræver tryk for at fylde og længde for at smelte grundigt |
| Store skud, råharpiks (PE, PP, PS) | Større skrue, lavere L/D | Kapacitet fører; disse harpikser tolererer den reducerede smeltelængde |
| Tykvæggede dele, langsomme cyklusser | Større skrue, urbolig | Lange cyklusser multiplicerer opholdstiden. Genberegn før du forpligter dig |
| Glasfyldt eller slibende blanding | Diameter pr. del; ændreoverflade | L/D følger delen. Slidsvaret er en bimetallisk boring, ikke en anden længde |
| Afsmeltes ved høj effekt | Samme diameter; spærreskrue | Du har brug for smeltekapacitet, ikke tøndens længde. Tønden ændrer sig alligevel ikke |
Bemærk de sidste to rækker. To af de mest almindelige problemer, som støbere giver os, er slet ikke L/D-problemer, og at købe en anden skruediameter for at løse dem spilder pengene.
Almindelige L/D-fejl i sprøjtestøbning
- Kopiering af en ekstruderings-L/D.Et 30:1-tal fra et ekstruderbord påført en injektionsskrue ignorerer opholdstidsproblemet, der definerer sprøjtestøbning. De to maskiner udfører forskellige opgaver.
- Forudsat længere er bedre.Mere længde er mere smeltningogmere termisk historie. På varmefølsom harpiks vinder den anden, og materialet nedbrydes.
- Ignorerer forholdet mellem skud og kapacitet.Det mest almindelige kvalitetsproblem, vi ser sporet til geometri, er en lille del, der tilberedes i en stor tønde. Ingen tjekker det, fordi det ikke er på nogen indstillingsskærm.
- At tro, at L/D kan ændres på en eksisterende maskine.Det kan den ikke. Tøndesæt L. Kun diameteren er dit valg.
- Giver L/D skylden for et smelteproblem.Hvis unmelts kun vises ved høj output, er din smeltekapacitet kort, ikke din tønde. En barriereskrue fastgør det i samme tønde.
- Giver L/D skylden for et slidproblem.Faldende output ved samme skruehastighed er slidt spillerum, ikke geometri. Mål det, før du redesigner noget.

Sådan bestiller du den rigtige skrue
En skrueproducent designer ud fra, hvad du fortæller dem. Send disse, og diameter- og geometrianbefalingen følger.
- Maskinmærke, model og nuværende skruediameter.Et navneskiltbillede dækker det meste af det, og det fortæller os, hvilken tønde du arbejder indeni.
- Maskinens nominelle skudkapacitet,hvis du kender det, og din faktiske delvægt.
- Cyklus tid.Med de to ovenstående tal kan opholdstiden beregnes for dig.
- Indhold af harpiks, kvalitet og fyldstof.Dette driver kompressionsprofilen og overfladebehandlingen lige så meget som diameteren.
- Defekten du vil have væk.Gulningspunkter ved boligen. Afsmeltningspunkt ved smeltekapacitet. Korte skud peger på tryk eller på checkringen. Hver har et andet svar.
- En tegning, eller din slidte skrue.Enten lader os bygge til din maskine. En slidt del måles på CMM-udstyr til ±0,01 mm og geometrien rekonstrueres.
Hvorfor arbejde med Nanhaiya
Send os delvægten, cyklustiden og maskinmodellen, så kører vi aritmetikken for opholdstid, før vi citerer dig noget. Nogle gange er svaret en anden skruediameter. Nogle gange er det en spærreskrue i den tønde man allerede har. Ind imellem er det, at dit job hører hjemme på en anden maskine, og det vil vi sige.
Når en ny skrue er svaret, har Nanhaiya byggetsprøjtestøbeskruerog tønder i mere end tyve år, i 38CrMoAlA, 42CrMo, SKD-61 og rustfrit stål, nitreret eller bimetallisk med et 2,5-3 mm wolframbærende legeringslag ved op til 62 HRC, hvor tilførslen kræver det.
Vi bygger efter din tegning, maskinmodel eller slidte prøve, medudskiftningerkompatibel med større maskinmærker, en minimumsbestilling på et sæt og et tilbud inden for 12 timer.
Bekæmper gulning, unmelts eller korte skud? Send din maskinmodel, delvægt, cyklustid og harpiks. Vi fortæller dig, om det er L/D, diameter, smeltekapacitet eller slid, og giver et tilbud inden for 12 timer.
Få en skrueanbefalingOfte stillede spørgsmål
Hvad er et typisk L/D-forhold for en sprøjtestøbeskrue?
De fleste indsprøjtningsskruer kører mellem 18:1 og 25:1, med 20:1 til 22:1 til fælles på maskiner til generelle formål. Varmefølsomme harpikser favoriserer den kortere ende, fordi materialet bruger mindre tid på varme. Teknisk plast, der har brug for grundig smeltning, favoriserer den længere ende.
Kan jeg ændre L/D-forholdet på min sprøjtestøbemaskine?
Ikke direkte. Længden fastgøres af tønden, som er bearbejdet ind i maskinen. Det du kan ændre er skruediameteren, og fordi L forbliver det samme, giver en mindre diameter automatisk et højere L/D. Det enkelte valg ændrer også din skudkapacitet og tilgængelige injektionstryk.
Påvirker L/D-forholdet skudstørrelsen?
Indirekte og uadskilleligt. Skudvolumen kommer fra skruediameter og slag, ikke fra L/D. Men på en fast løb, sætter diameteren, der sætter dit skud, også din L/D. Vælg en mindre skrue for et mindre skud, og du får samtidig et højere L/D og højere indsprøjtningstryk.
Hvordan beregner jeg opholdstid i sprøjtestøbning?
Divider maskinens nominelle skudkapacitet med din faktiske skudstørrelse, og gang derefter med cyklustiden. En 200 g-maskine, der kører en 20 g-del i en 30-sekunders cyklus, giver ca. 300 sekunders eller fem minutters ophold. Det er lang tid at holde PC, POM, PET eller PVC ved smeltetemperatur.
Hvorfor er injektion L/D kortere end ekstruderings-L/D?
Fordi en indsprøjtningsskrue arbejder i stød. Det plastificerer et skud og stopper derefter, mens maskinen sprøjter ind, og formen afkøles, og smelten i tønden sidder varm hele tiden. En ekstruder kører kontinuerligt og intet venter. Ekstra cylinderlængde på en injektionsmaskine er ekstra termisk historie, ikke kun ekstra smeltekapacitet, så indsprøjtningsskruerne forbliver kortere.
Hvilken procentdel af tøndekapaciteten skal mit skud bruge?
Almindelig citeret vejledning er omkring 20 % til 80 % af den nominelle skudkapacitet, og din maskinmanual er autoriteten. Under dette bånd løber opholdstiden lang, og varmefølsomt materiale nedbrydes. Over den er der ikke plads til en ordentlig pude og mindre tid til at smelte en næsten fuld tønde.
Er en højere L/D bedre til sprøjtestøbning?
Ikke automatisk. Mere længde giver mere fuldstændig smeltning og en mere ensartet smeltning, hvilket forbedrer kvaliteten. Det holder også mere materiale varmt i længere tid, hvilket nedbryder varmefølsomme harpikser. Den rigtige L/D smelter dit materiale fuldstændigt uden at holde det længere, end det har brug for.
Mine dele gulner. Er det et L/D-problem?
Normalt er det et opholdstidsproblem, som er et problem med skudstørrelse-til-tøndekapacitet. Kør først boligberegningen. Hvis en lille del koger i en stor tønde, vil ingen temperaturindstilling og ingen skruegeometri løse det. En mindre skruediameter, eller en mindre maskine, vil.